E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


ماشین اکستروژن سیم دقیق چیست؟
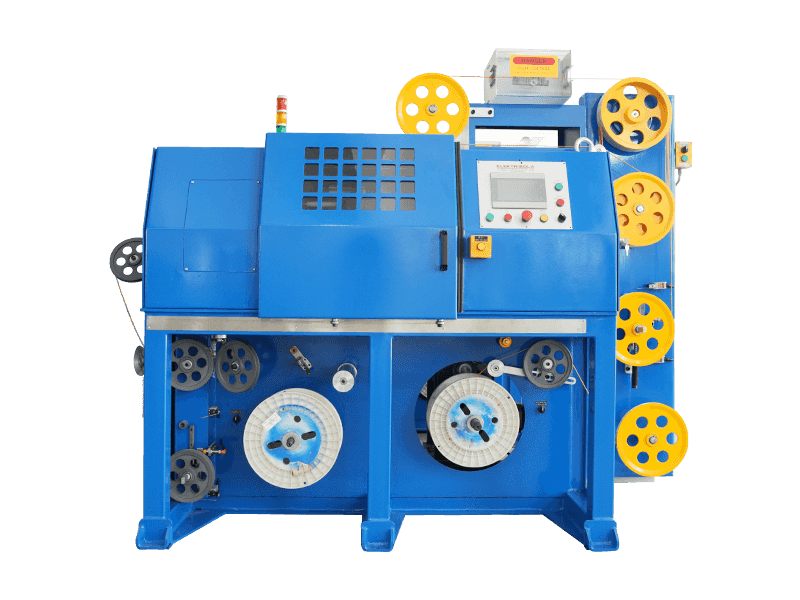
ماشین اکستروژن سیم دقیق خط تولیدی است که رزین پلیمری را ذوب می کند، آن را از طریق یک ضربدر که دقیقاً ماشین کاری شده تغذیه می کند، و یک لایه عایق یکنواخت را با سرعت کنترل شده روی هادی اعمال می کند. دستگاه تحمل قطر خارجی را در داخل نگه می دارد 0.01 ± میلی متر برای سیم ریز، تمرکز عایق را بالا نگه می دارد 95% ، و به طور مداوم با سرعت از 30 تا 400 متر در دقیقه بسته به ابعاد کابل
سه متغیری که دقت نهایی را تعیین میکنند عبارتند از: هندسه پیچ، تراز متقاطع و سیستم بازخورد قطر حلقه بسته. اگر هر یک از آن رانش شود، ضخامت عایق تغییر می کند، ظرفیت خازن تغییر می کند و کابل نیازهای الکتریکی خود را برآورده نمی کند.
اکستروژن دقیق برای کابل های داده، سیم های خودرو و کابل های RF فرکانس بالا بیشترین اهمیت را دارد. در کابل اترنت صنعتی، تغییر ضخامت عایق فقط 0.02 میلی متر می تواند امپدانس مشخصه را تغییر دهد 2-3 Ω ، فشار دادن کابل به خارج از محدوده 15±100 Ω معمولاً مورد نیاز. به همین دلیل است که هنگام تولید کابل های دیجیتال یا سیگنال با کارایی بالا، یک دستگاه اکستروژن سیم دقیق غیرقابل مذاکره است.
فرآیند کار در شش مرحله
درک نحوه عملکرد خط اکستروژن به شما در تشخیص مشکلات و انتخاب پیکربندی مناسب ماشین کمک می کند. در اینجا دنباله ای است که بر کیفیت خروجی حاکم است.
- پیش گرم کردن هادی - هادی مسی یا آلومینیومی از قبل گرم شده است 60-90 درجه سانتیگراد قبل از ورود به کراس هد این تضمین می کند که پلیمر ذوب شده در اطراف فلز بدون شوک حرارتی جریان داشته باشد، در حالی که رطوبت و آلودگی سطح را نیز از بین می برد.
- پلاستیک سازی پیچ - گلوله های پلیمری وارد بشکه شده و توسط یک پیچ چرخان ذوب می شوند. یک اکسترودر عایق دقیق معمولاً از یک پیچ با نسبت طول به قطر استفاده می کند. 25:1 تا 28:1 و نسبت تراکم نزدیک است 3:1 . برای سیم ریز معمولاً قطر پیچ است 25-45 میلی متر ; برای کابل برق سنگین، می تواند برسد 90 میلی متر .
- توزیع جریان متقاطع - پلیمر مذاب از طریق یک متقاطع حرکت می کند که شکافته شده و مذاب را به اطراف هادی هدایت می کند. مکانیسم مرکزی در اینجا تمرکز را کنترل می کند. ماشین های دقیق خوب از یک سیستم مرکزی استفاده می کنند که در داخل قابل تکرار است 0.01 میلی متر .
- اکستروژن از طریق قالب - قالب و نوک قطر داخلی و خارجی را مشخص می کند. شکاف بین آنها ضخامت دیواره عایق را تعیین می کند. برای یک 0.5 میلی متر قطر بیرونی تمام شده، این شکاف اغلب در تنظیم می شود 0.02-0.04 میلی متر .
- اندازه گیری وکیوم و خنک کننده اول - برای عایق جامد، سایز وکیوم یا مخزن خنک کننده بلافاصله قطر بیرونی را تثبیت می کند. این برای کابل های جدار نازک که پلیمر می تواند قبل از سخت شدن متورم یا فرو بریزد اهمیت دارد.
- اندازه گیری قطر و کنترل حلقه بسته - یک گیج لیزری کابل اکسترود شده را به طور مداوم می خواند. کنترل کننده سرعت پیچ یا سرعت برداشتن را برای نگه داشتن قطر خارجی هدف تنظیم می کند. یک سیستم با دقت بالا سیگنال کنترل خود را هر بار به روز می کند 10-20 میلی ثانیه .
معیارهای مشخصات که دقت را تعریف می کنند
اگر ماشینهای چند تامینکننده را با هم مقایسه میکنید، از جدول مرجع زیر به عنوان خط پایه استفاده کنید. اینها ارقام عملی هستند که در خطوط تولید که عایق سیم و کابل هستند دیده می شود.
| نوع ماشین | دمای پردازش | پیچ L/D | کنترل قطر | سرعت خط معمولی | محدوده سیم |
|---|---|---|---|---|---|
| جامد PVC/PE/PP/PU | 150-220 درجه سانتیگراد | 25:1 | 0.02 ± میلی متر | 30-80 متر در دقیقه سنگین، 150-300 متر در دقیقه خوب | 0.3-15 میلی متر |
| LSZH/XLPE/TPE/TPU | 160-240 درجه سانتیگراد | 26:1 | 0.02 ± میلی متر | 30-100 متر در دقیقه | 0.5-20 میلی متر |
| دمای بالا FEP/PFA | 340-420 درجه سانتیگراد | 28:1 | 0.03 ± میلی متر | 10-50 متر در دقیقه | 0.2-12 میلی متر |
| فوم PE/PP/PU | 140-220 درجه سانتیگراد | 27:1 | 0.03 ± میلی متر | 50-200 متر در دقیقه | 0.4-10 میلی متر |
برای سیم ریز زیر 1 میلی متر قطر به پایان رسید، تحمل باید محکم تر، در اطراف ± 0.01-0.015 میلی متر . دلیل آن این است که ضخامت دیواره عایق روی چنین سیمی اغلب فقط است 0.1-0.2 میلی متر ; انحراف 0.01 میلی متر تقریبا برابر است 7% تغییر روی دیوار 0.15 میلی متری این برای تغییر ظرفیت و عدم تعادل یک جفت پیچ خورده کافی است.
ماشین های اکستروژن دقیق بر اساس نوع مواد
خانواده های مختلف پلیمری خواسته های متفاوتی از اکسترودر دارند. در اینجا نحوه تغییر مشخصات ماشین با هر کلاس مواد است.
اکسترودرهای عایق جامد PVC/PE/PP/PU
PVC، PE، PP و PU ستون فقرات اکثر عایق های سیم استاندارد را تشکیل می دهند. دمای مذاب بین آن قرار می گیرد 150 درجه سانتیگراد و 220 درجه سانتیگراد . کلید دقت در این مواد فشار مذاب ثابت و بدون ضربان است. یک اکسترودر دقیق برای این کلاس از نسبت تراکم پیچ استفاده می کند 2.5-3.0 و یک منطقه اندازه گیری که خروجی را ثابت نگه می دارد.
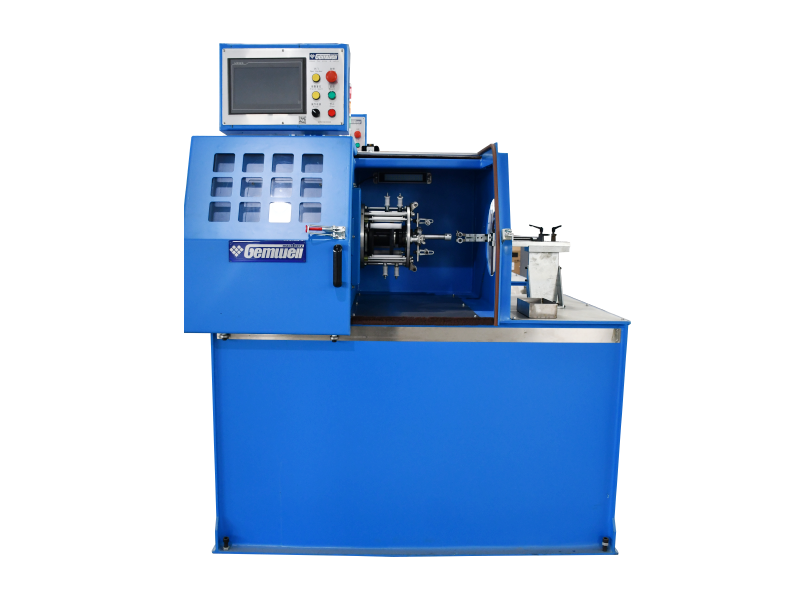
 خط اکستروژن عایق سیم برای مواد PVC، PE، PP و PU این خط اکستروژن برای مواد عایق سیم استاندارد مانند PVC، PE، PP و PU طراحی شده است. در دمای مذاب بین 150 تا 220 درجه سانتیگراد با نسبت تراکم پیچ 2.5-3.0 کار می کند و خروجی ثابتی را برای عایق بندی هسته سیم الکترونیکی و سیگنال تضمین می کند. مشاهده محصول →
اکسترودرهای عایق LSZH/XLPE/TPE/TPU
این مواد خواص هالوژن صفر، اتصال متقابل یا با الاستیسیته بالا را با دود کم ارائه می کنند. محدوده پردازش است 160-240 درجه سانتیگراد . XLPE به اتصال متقابل پایین دست نیاز دارد، بنابراین اکسترودر مذاب نیمه کریستالی را کنترل می کند. ترکیبات LSZH ساینده هستند و سایش پیچ را تسریع می کنند مگر اینکه پیچ و بشکه در بالا سخت شده باشند. 55-60 HRC .
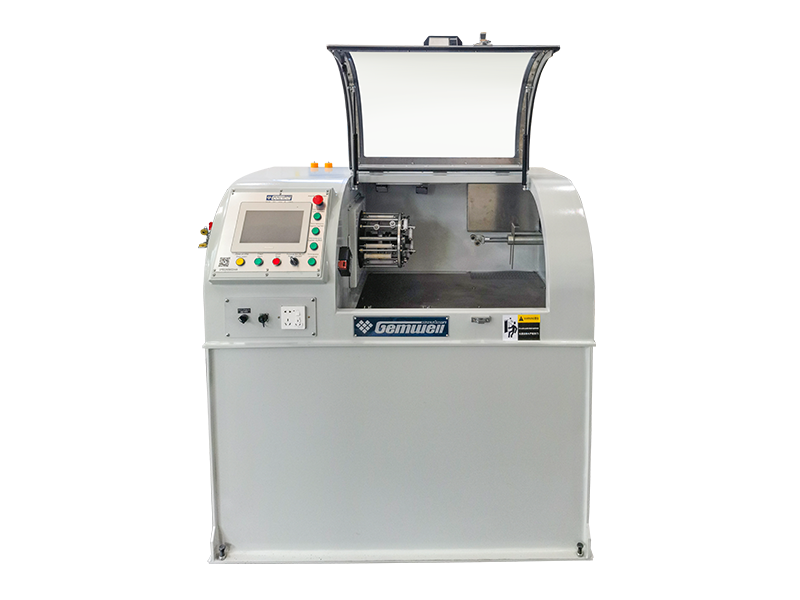
خط اکستروژن عایق برای ترکیبات LSZH، XLPE، TPE و TPU این خط از مواد ساینده یا اتصال متقابل مانند LSZH، XLPE، TPE و TPU استفاده می کند. دارای پیچ ها و بشکه های سخت شده بالاتر از 55-60 HRC برای مقاومت در برابر سایش، و حفظ فشار مذاب پایدار برای جلوگیری از تجزیه و نقص سطح. مشاهده محصول → اکسترودرهای عایق حرارت بالا FEP/PFA
FEP و PFA ذوب می شوند 340-420 درجه سانتیگراد . این دما نیاز به یک بشکه و پیچ مقاوم در برابر خوردگی دارد که اغلب با پوشش نیکل یا اکسید زیرکونیوم پوشانده شده است. این مواد همچنین گاز هیدروژن فلوراید را در دمای مذاب آزاد می کنند، بنابراین خط باید دارای سیستم اگزوز و قالب های مقاوم در برابر اسید باشد. تحمل دمای منطقه بشکه باید در داخل باشد ± 2 درجه سانتی گراد برای جلوگیری از تخریب پلیمر
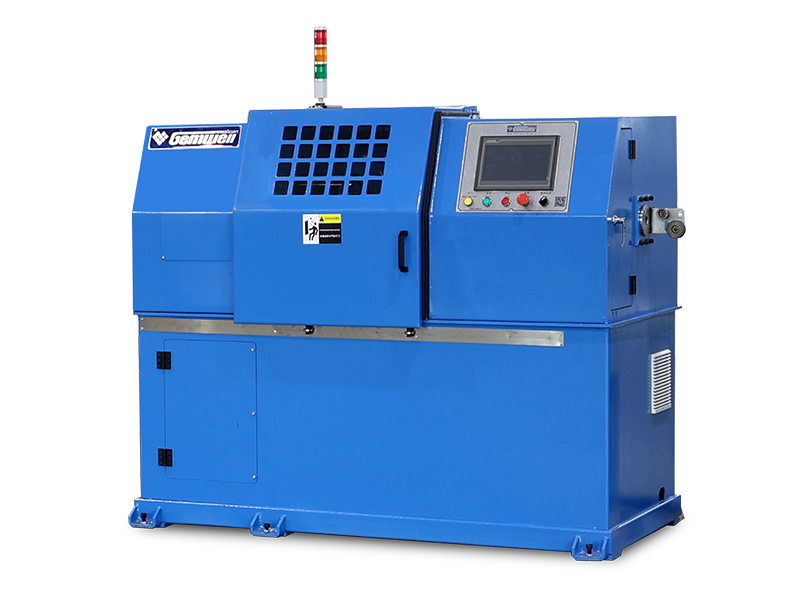
خط اکستروژن عایق با دمای بالا برای FEP، PFA، ETFE، PEEK و PA این خط اکستروژن پلیمرهای با کارایی بالا مانند FEP و PFA را در دمای تا 420 درجه سانتیگراد پردازش می کند. این دستگاه از اجزای مقاوم در برابر خوردگی مانند GH113 یا Hastelloy C276 برای مقاومت در برابر مذابهای تهاجمی استفاده میکند و از کنترل دقیق دما در محدوده ± 1-2 درجه سانتیگراد برای کیفیت عایق ثابت اطمینان حاصل میکند. مشاهده محصول → اکسترودرهای PE/PP/PU فوم شده
عایق فوم در کابل های کواکسیال و RF برای کاهش ثابت دی الکتریک استفاده می شود. این فرآیند یک عامل دمنده شیمیایی را به مذاب تزریق می کند. کنترل دقیق سرعت تزریق گاز و دمای مذاب توزیع اندازه سلول را تعیین می کند. یک اکسترودر کف ساز باید فشار مذاب را در داخل خود ثابت نگه دارد ± 1 بار ، زیرا تغییرات فشار کوچک مستقیماً چگالی فوم را تغییر می دهد.
خطرات تدارکات و نحوه اجتناب از آنها
تجهیزات اکستروژن دقیق یک سرمایه گذاری بلند مدت است. در اینجا رایج ترین خطراتی که خریداران با آن روبرو هستند و بررسی های عملی که از آنها جلوگیری می کند، آورده شده است.
- تراز سر قالب تضمین نشده است - اگر نمی توان به طور مکرر وسط سر متقاطع را تنظیم کرد، عایق خارج از مرکز خواهد بود. از تامین کننده گزارش آزمایش تمرکز بر روی مدل متقاطع خاص بخواهید. یک متقاطع خوب باید تمرکز را در داخل حفظ کند 0.02 میلی متر پس از مرکزیت مجدد
- پیچ سریعتر از حد انتظار فرسوده می شود - سایش فاصله پیچ تا بشکه را افزایش می دهد که ثبات خروجی را کاهش می دهد. بسیاری از تامین کنندگان نقل قول می کنند 5-8 سال عمر مفید، اما با LSZH ساینده یا ترکیبات پر شده با میکا که می تواند کاهش یابد 2-3 سال .
- باندهای بخاری به سرعت تخریب می شوند - کنترل دما به کیفیت باند بخاری بستگی دارد. اگر نوارها بیش از حد گرم شوند یا کوتاه شوند، تغییرات دمای منطقه افزایش می یابد و عایق تکه تکه می شود. ماشین های خوب از نوارهای بخاری فولادی ضد زنگ یا معادل آن استفاده می کنند.
- ظرفیت خنک کننده برای خطوط پرسرعت بسیار کوتاه است - در 200 متر در دقیقه ، مخزن خنک کننده باید حرارت بیشتری را حذف کند. اگر قفسه خیلی کوتاه باشد، کابل قبل از تثبیت قطر آن خارج می شود. طول خط خنک کننده را نسبت به حداکثر سرعت خط خود بخواهید.
- تامین کننده هیچ آموزش فرآیندی ارائه نمی دهد - بدون آموزش عملیاتی و دستور العمل ها، تیم تولید شما ماه های بیشتری را صرف یادگیری با آزمون و خطا می کند. تامین کننده ای را انتخاب کنید که بتواند کارکنان شما را در خط کامل آموزش دهد، نه فقط کنترل های اولیه.
روش های تعمیر و نگهداری که دقت را حفظ می کند
دقت فقط در مورد طراحی ماشین نیست. این به نگهداری پیشگیرانه مداوم بستگی دارد. برای محافظت از سرمایه گذاری خود برنامه زمانی زیر را دنبال کنید.
| فرکانس | اقدام | چرا اهمیت دارد |
|---|---|---|
| تغییر شیفت | کراس هد را تمیز کنید و قالب را از نظر باقی مانده پلیمر بررسی کنید | باقیمانده پلیمری سوخته باعث عیوب سطحی و تغییرات ابعادی می شود |
| هفتگی | پیچ را برای رسوبات بررسی کنید. کشش جریان باند بخاری را بررسی کنید | پیچ کثیف ثبات فشار مذاب را تغییر می دهد و باعث تغییر قطر پالس می شود |
| ماهانه | گیج لیزر را کالیبره کنید و مرکز را با یک سیم تست بررسی کنید | تراز سنسور تغییر ارتعاش و سایش، بازخورد قطر نادرست را ارائه می دهد |
| فصلنامه | تعویض روغن گیربکس؛ فاصله شعاعی پیچ به بشکه را بررسی کنید | فراتر بپوشید 0.05 میلی متر باعث خروجی ناسازگار و آسیب بشکه می شود |
| سالانه | مجدداً کل خط را تأیید کنید، از جمله کلاهک بالابر و کشش برداشتن | لغزش Capstan یک علت پنهان رانش ابعادی است |
رویه های عملیاتی و صحیح را دنبال کنید محتوای عملیات، نگهداری و تعمیر ماشین اکستروژن تا بیشترین بهره را از خط خود ببرید. ماشینی که مراقبت های پیشگیرانه دریافت می کند می تواند مشخصات تحمل خود را برای آن حفظ کند 10-15 سال . برای بهترین شیوه های تنظیم فرآیند، همچنین ببینید نحوه استفاده صحیح از اکسترودرها .
سوالات متداول در مورد ماشین های اکستروژن سیم دقیق
تحمل قطر عایق معمولی دستگاه اکستروژن سیم دقیق چقدر است؟
برای قطر کابل زیر 2 میلی متر ، تلورانس قطر بیرونی می نشیند ± 0.015-0.02 میلی متر . برای 2-10 میلی متر کابل ها، تحمل به آن افزایش می یابد ± 0.03-0.05 میلی متر . برخی از ماشین های پیشرفته ادعا می کنند 0.01 ± میلی متر برای سیم ریز، اما این نیاز به شرایط محیطی پایدار و یک سیستم کنترل قطر حلقه بسته قابل اعتماد دارد.
حداقل قطر سیمی که یک دستگاه اکستروژن دقیق می تواند تولید کند چقدر است؟
حداقل قطر نهایی بستگی به هد متقاطع و مجموعه قالب دارد. یک ماشین دقیق طراحی شده برای سیم ریز می تواند قطرهای بیرونی به کوچکی تولید کند 0.15-0.3 میلی متر . برای رفتن به زیر 0.15 میلی متر ، به یک میکرواکسترودر با قطر پیچ نیاز دارید 12-16 میلی متر .
آیا یک دستگاه اکستروژن دقیق می تواند چندین ماده را مدیریت کند؟
می تواند، اما با محدودیت. PVC و PE ممکن است یک پیچ مشترک داشته باشند. FEP/PFA به یک بشکه مقاوم در برابر خوردگی و یک پیچ متفاوت نیاز دارد. LSZH و XLPE در وسط قرار دارند. بسیاری از تامین کنندگان مجموعه های پیچ قابل تعویض را ارائه می دهند، اما تغییر کامل اغلب انجام می شود 4-8 ساعت از جمله گرم کردن، پاکسازی و جایگزینی قالب.
چگونه خروج از مرکز عایق بر عملکرد کابل تأثیر می گذارد؟
عایق خارج از مرکز توزیع خازن را در سطح مقطع کابل تغییر می دهد. برای کابل داده، این امر باعث افزایش تداخل و کاهش انتقال سیگنال می شود. برای کابل برق، خروج از مرکز قابلیت ولتاژ شکست را کاهش می دهد. یک حد پذیرش عملی برای اکسترودرهای دقیق صنعتی، خروج از مرکز در زیر است 5% یعنی تفاوت ضلع نازک و ضخیم دیوار کمتر از 5 درصد ضخامت اسمی است.
زمان تحویل معمولی برای یک خط اکستروژن سیم دقیق چقدر است؟
بسته به پیکربندی و بار تولید تامین کننده، یک خط اکسترودر تک تکه می تواند به داخل ارسال شود 45-60 روز . خطوط سفارشی شده با کراس هد تخصصی می تواند طول بکشد 90-120 روز . قبل از ثبت سفارش خرید، زمان تحویل را تأیید کنید تا بتوانید افزایش تولید خود را برنامه ریزی کنید.
یک دستگاه اکستروژن سیم دقیق چقدر دوام می آورد؟
قاب مکانیکی می تواند دوام بیاورد 20-30 سال . پیچ و بشکه اجزای سایش هستند و معمولا دوام دارند 5-8 سال با مواد ساینده یا 10-12 سال با انواع غیر ساینده مانند PVC. باندهای گرمکن و سیستم های حسگر معمولاً هر کدام نیاز به تعویض دارند 3-5 سال .
خط پایین
دقت عایق سیم شما مستقیماً به طراحی پیچ دستگاه، دقت مرکز دهی متقاطع و کنترل حلقه بسته بستگی دارد. انتخاب ماشینی که با انواع مواد و محدوده قطر شما مطابقت داشته باشد، و سپس نگهداری آن بر اساس یک برنامه دقیق، چیزی است که بازگشت سرمایه طولانی مدت را تضمین می کند.
اگر کابلهای داده خودرو، کابلهای اترنت صنعتی، کابلهای شبکه یا کابلهای سیگنال فرکانس بالا تولید میکنید، دستگاه اکستروژن سیم دقیق پایه و اساس کیفیت محصول شما است. به دنبال تامین کننده ای باشید که بتواند معیارهای تحمل را مستند کند، دستور العمل های فرآیندی را ارائه دهد و قطعات یدکی را به طور مداوم تحویل دهد. عرضهکنندهای که اعداد سخت را در مورد کنترل تمرکز و قطر به شما نشان میدهد، ارزش توجه دارد.
 مرتبط محصولات