English
 中文简体
 Product Category
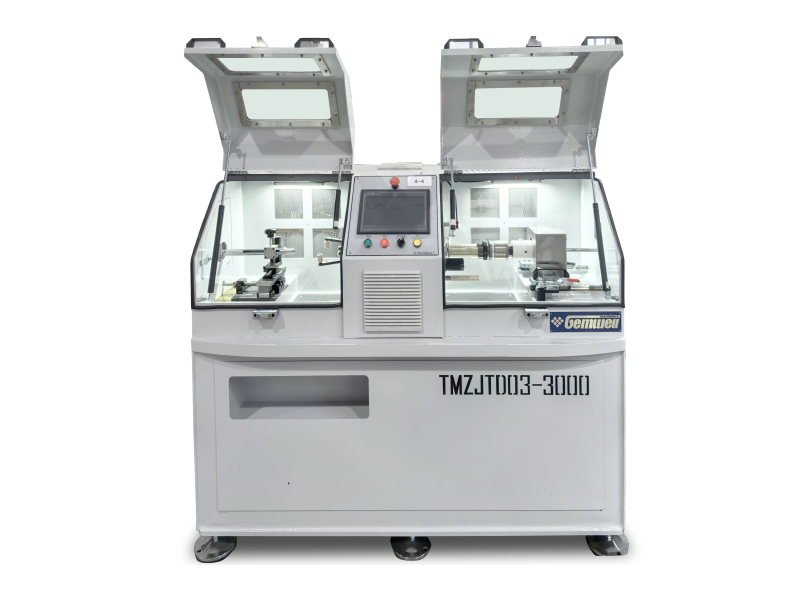
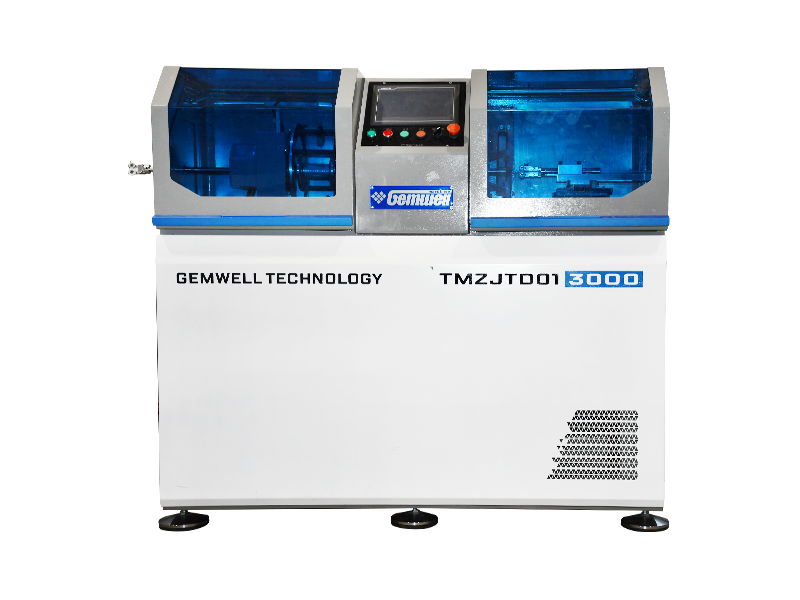
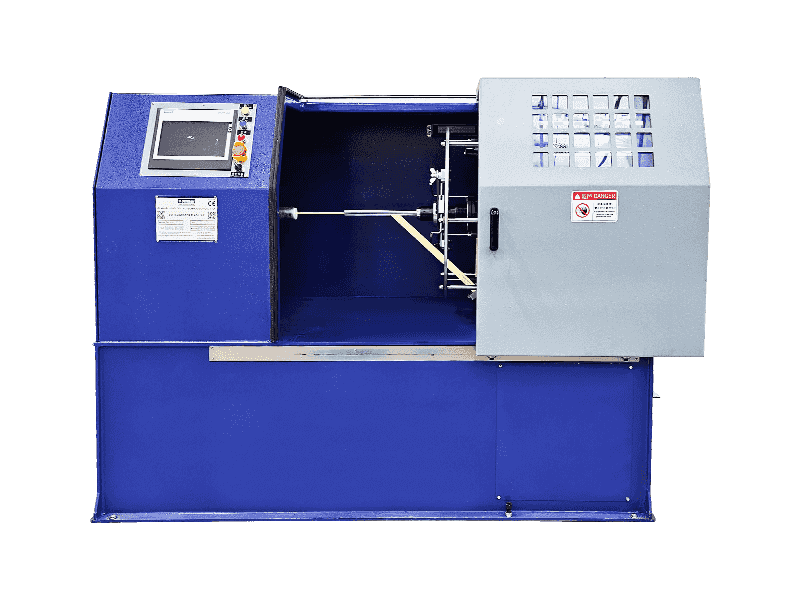
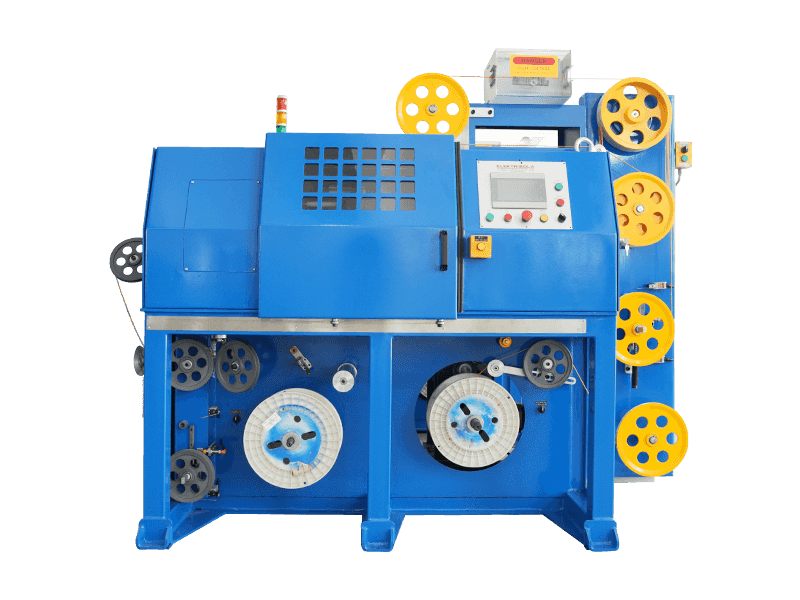
دستگاه تابشی تکپیچان کنتیولور نوع برداشت دیفرانسیل
Read More + E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

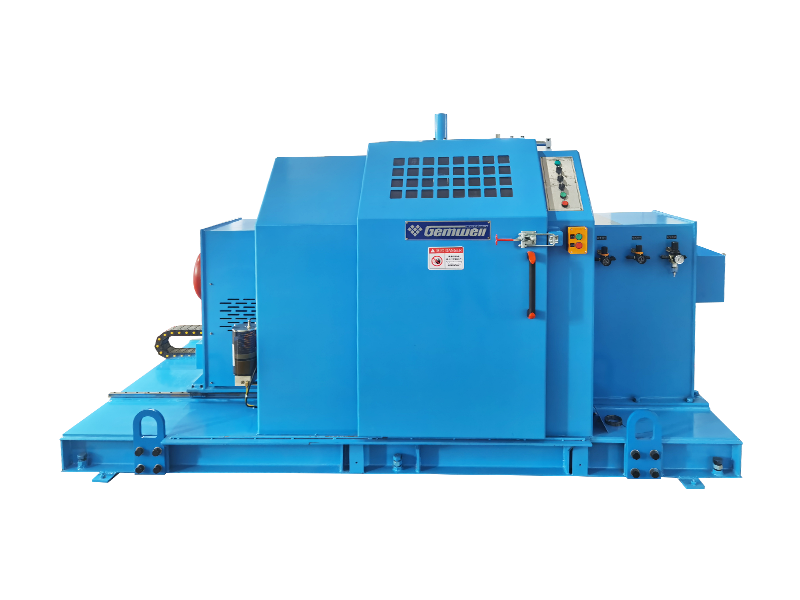
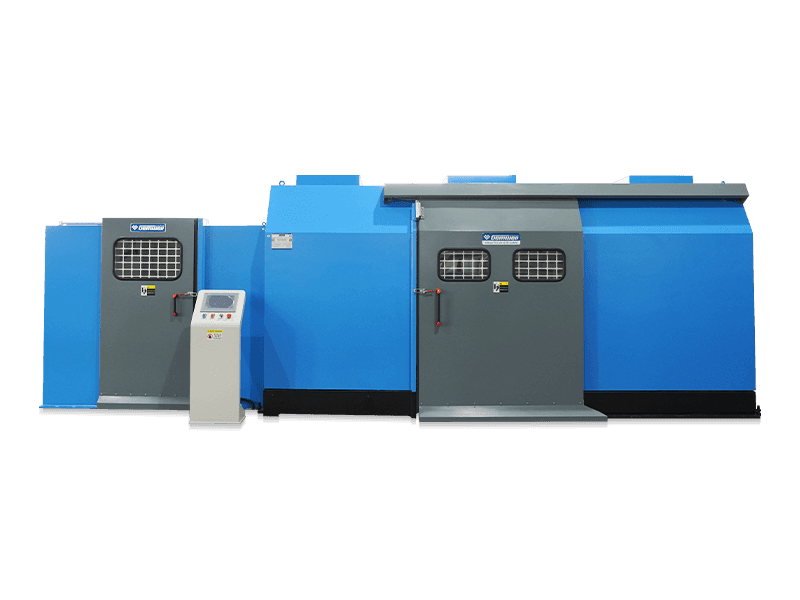
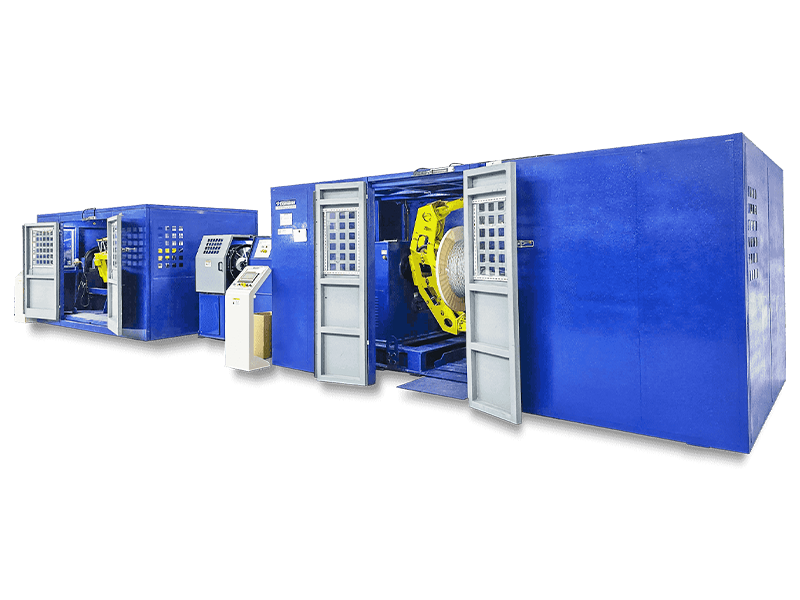
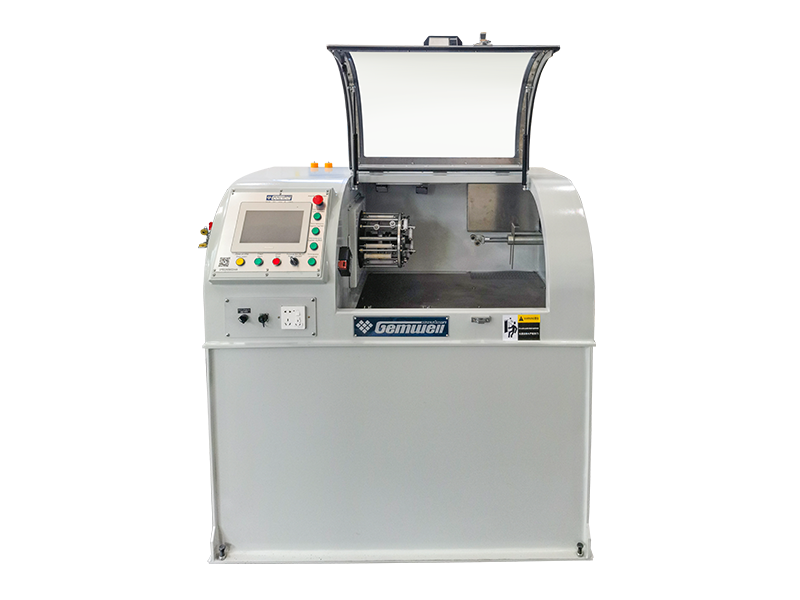
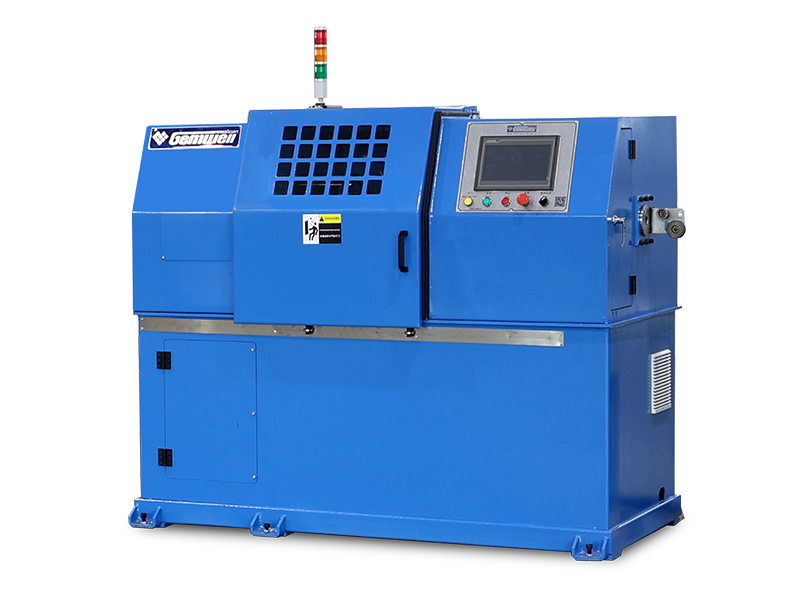
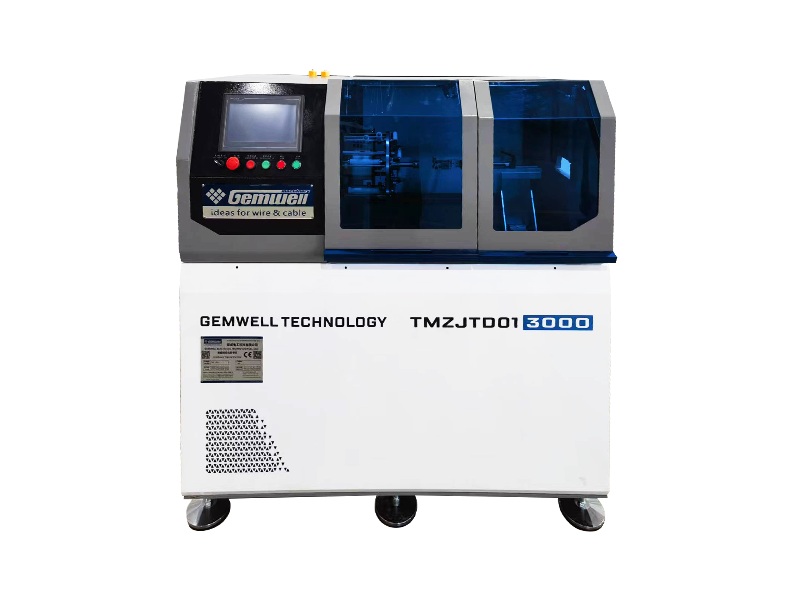
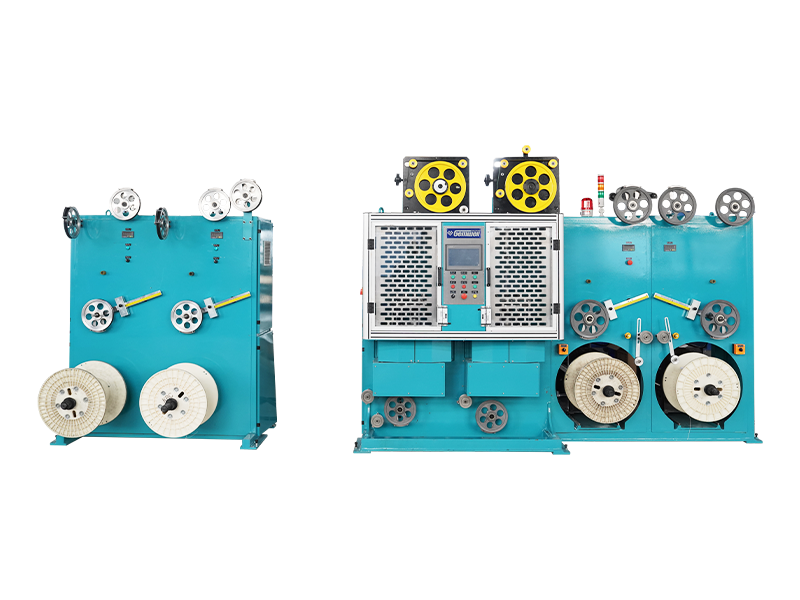
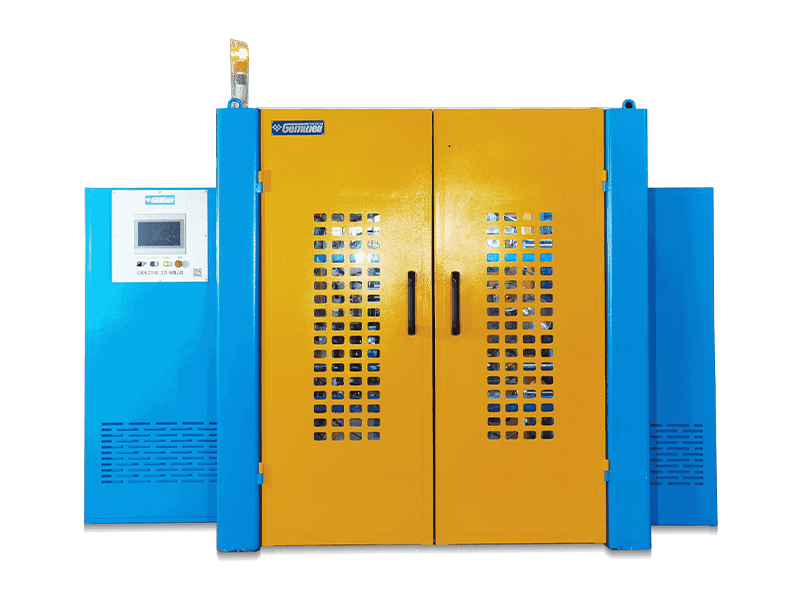
دستگاه چرخاننده سینگل یک تجهیزات کابلسازی است که چندین سیم هسته را با سرعت بالا از طریق یک کنسول میپیچد و آنها را بهطور همزمان و متحدالمرکز میپیچد. از آنجایی که هر چرخش کنسول یک گام را تشکیل میدهد، به آن ماشین پیچشی منفرد کنسول میگویند. با توجه به نوع ساختار، آن را به دو دسته دستگاه چرخان کنتیلر تک چرخشی نوع سرعت دیفرانسیل (بدون قرقره جمعآوری)، دستگاه پیچشی یکدسته سبک وزن (قرقره بیرونی و توان مصرفی)، کنسول جداشده سنگین، دستگاه چرخشی تکپیچان جداشده با وظیفه سنگین، دستگاه چرخشکن تکتابی جداشده با وظیفه سنگین، ماشین (قرقره خارجی و جذب گشتاور) و غیره با توجه به قطر خارجی متفاوت سیم ها، متفاوت است. الزامات عملکرد الکتریکی و مقرون به صرفه بودن متفاوت، مدل های فوق برای زمینه های مختلف سیم کشی و تولید کابل مناسب هستند و کاربران می توانند خودشان انتخاب و خرید کنند.

زمان تاسیس

مساحت ساختمان (متر مربع)

تعداد کارمندان

مالکیت فکری
A Mature Factory You Can Count On
Related Products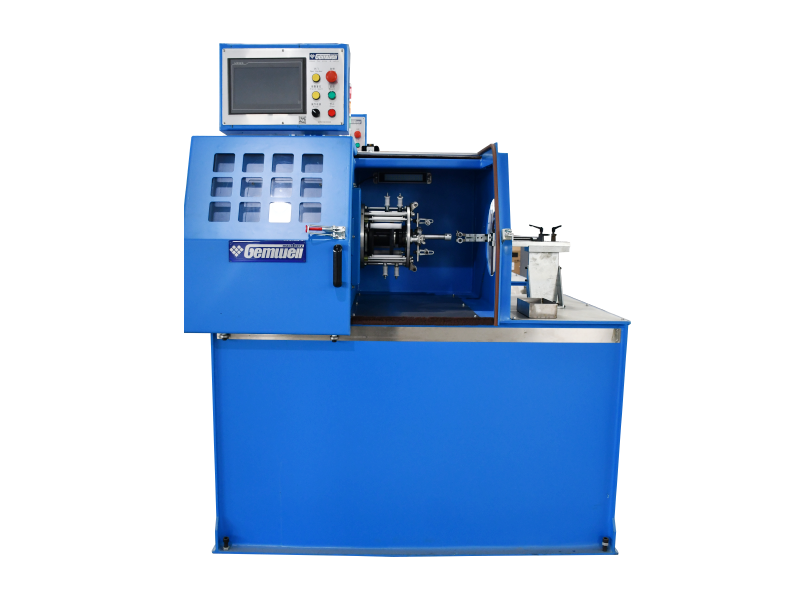
 2026-09-14
 Webmaster
A اکسترودر سیم با قدرت بالا ستون فقرات هر کارخانه کابلی است که سیم هایی با
Read More +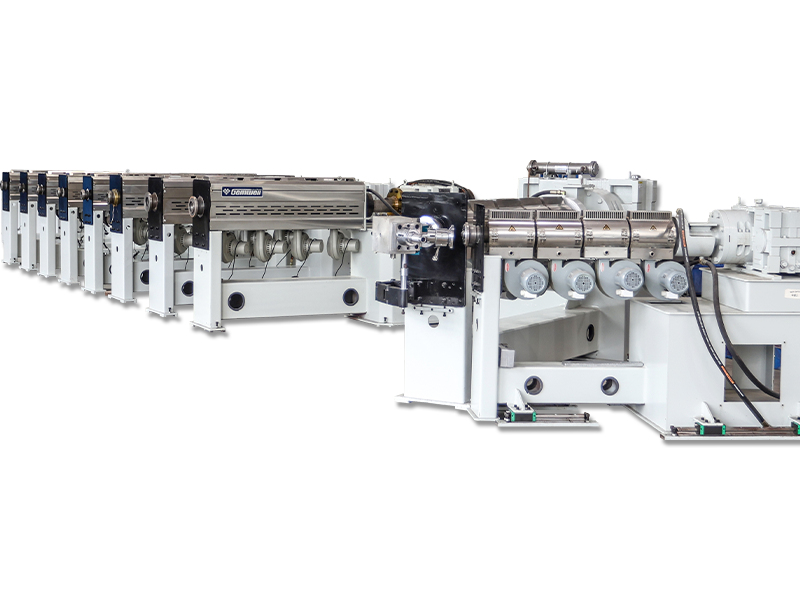
2026-09-07
Webmaster
دسته استرندینگ به چه معناست رشتهبندی دستهای یک روش ساخت رسانا است که در آ
Read More +
2026-09-04
Webmaster
درباره GEMWELL ما صمیمانه منتظر پذیرایی از شما هستیم، سالن E2 غرفه شماره
Read More +
2026-08-31
Webmaster
جایی که کیفیت دیوار کابل واقعاً تعیین می شود یک سیم ساختمانی 0.5 میلیمتر مرب
Read More +
2026-08-27
Webmaster
برای کابلهای Twinax در سرورهای هوش مصنوعی، کاهش Dk موثر عایق (هوا ≈1، FEP≈2.1) کلید کاه
Read More + FAQ
کابل های شبکه CAT7 و CAT8 عمدتاً در سرعت و فرکانس انتقال متفاوت هستند.
CAT7 از سرعت انتقال تا 10 گیگابیت بر ثانیه با فرکانس 600 مگاهرتز پشتیبانی می کند، در حالی که CAT8 از سرعت تا 25 گیگابیت بر ثانیه یا 40 گیگابیت در ثانیه با فرکانس 2000 مگاهرتز پشتیبانی می کند.
در طول تولید، باید از مواد هادی با کیفیت بالا استفاده شود، فاصله بین جفت ها و ضخامت عایق باید به شدت کنترل شود، باید از تکنیک های محافظ موثر مانند محافظ دولایه برای کاهش تداخل و تداخل خارجی استفاده شود و یکپارچگی سیگنال تضمین شود.
ساختارهای محافظ دو لایه باید با یک لایه داخلی از فویل آلومینیومی و یک لایه بیرونی از مش بافته استفاده شود تا قابلیت ضد تداخل کابل افزایش یابد. در عین حال، آرایش جفت ها باید بهینه شود و فاصله بین جفت ها باید افزایش یابد تا تداخل کاهش یابد.
با بهینه سازی هندسه جفت، کنترل دقیق تطابق امپدانس، استفاده از مواد عایق با کیفیت بالا و به کارگیری تکنیک های محافظ موثر، تلفات برگشتی را می توان برای اطمینان از یکپارچگی سیگنال به حداقل رساند.
مسیر و کنترل کشش خودکار به حفظ تنش ثابت در طول فرآیند بسته بندی کمک می کند، پوشش یکنواخت را تضمین می کند، از نوسانات کشش در طول مصرف نوار جلوگیری می کند، و نرخ شکست را کاهش می دهد.
کابل های PCIe 6.0 و PCIe 7.0 در سرعت انتقال و الزامات یکپارچگی سیگنال متفاوت هستند. PCIe 6.0 از فناوری مدولاسیون PAM4 با سرعت انتقال تا 64 GT/s استفاده می کند، در حالی که PCIe 7.0 سرعت انتقال را بیشتر می کند، از فناوری های مدولاسیون پیشرفته تری استفاده می کند و به یکپارچگی سیگنال بالاتر و تأخیر کمتر نیاز دارد.
مواد رسانای کم تلفات باید انتخاب شوند، ساختار هندسی جفت ها باید بهینه شود، تداخل بین جفت ها باید کاهش یابد، مواد عایق با کیفیت بالا باید استفاده شود، و فرآیندهای تولید باید به شدت کنترل شوند تا تاخیر و تضعیف سیگنال کاهش یابد.
با کنترل دقیق قطر هادی، ضخامت عایق و فاصله بین جفت ها، و استفاده از تحلیلگرهای امپدانس برای نظارت بر زمان واقعی، اطمینان حاصل می شود که امپدانس کابل در محدوده مشخص شده است تا از انعکاس سیگنال و تلفات جلوگیری شود.
استفاده از فناوری محافظ موثر مانند محافظ دولایه، استفاده از مواد هادی با مقاومت کم، بهینه سازی هندسه جفت سیم، کاهش نشت الکترومغناطیسی و کنترل سطح EMI سیم.
سرعتهای انتقال بالا مستلزم کنترل دقیقتر یکپارچگی سیگنال است که نیاز به استفاده از مواد رسانای کم تلفات، کنترل دقیق هندسه جفت، و کاهش تداخل و تأخیر برای برآورده کردن نیازهای انتقال با سرعت بالا دارد.
مواد عایق با ثابت دی الکتریک کم و مماس تلفات کم، مانند PTFE یا PI، باید برای کاهش تضعیف سیگنال و تاخیر انتخاب شوند.
با استفاده از بازتاب سنجی دامنه زمانی (TDR) و سایر تجهیزات تست، می توان نظارت بلادرنگ تاخیر انتقال کابل را انجام داد تا اطمینان حاصل شود که در محدوده مشخص شده است و از مشکلات کیفیت انتقال سیگنال جلوگیری می کند.
کنترل دقیق قطر هادی و ضخامت عایق، بهینه سازی آرایش جفت، کاهش تداخل بین جفت ها، و استفاده از مواد هادی با مقاومت کم می تواند به طور موثر مقاومت کابل و اندوکتانس را کنترل کند.
با استفاده از آنالایزرهای طیف و سایر تجهیزات تست، می توان نظارت بلادرنگ سرعت انتقال کابل را انجام داد تا اطمینان حاصل شود که الزامات طراحی را برآورده می کند و از مشکلات کیفیت انتقال سیگنال جلوگیری می کند.
کنترل دمای اکسترودر به طور مستقیم بر کیفیت عایق یا لایه غلاف تأثیر می گذارد. دمای خیلی زیاد یا خیلی پایین باعث ناپایدار شدن خواص مواد می شود و بر کیفیت کلی کابل تأثیر می گذارد.
گام یک ماشین رشته، انعطاف پذیری و استحکام کششی سیم رشته را تعیین می کند. گام کوتاه تر انعطاف پذیری را افزایش می دهد، در حالی که گام بلندتر استحکام کششی را افزایش می دهد.
من ماشین تاب اصول فنی و کاربردهای صنعتی
Q1: چگونه یک ماشین تاب به رشته دقیق چند هادی می رسد؟
یک قاب پرداخت چرخشی در ارتباط با یک سیستم کنترل تنش ثابت کار می کند تا سیم های مجزا را به صورت مارپیچی در اطراف یک محور مرکزی در یک زمین از پیش تعیین شده بپیچد. راهحل Gemwell Electric از فناوری ماژولار و موتور تقسیمشده برای تنظیم مستقل تنش هر واحد پرداخت استفاده میکند و تضمین میکند که هادیهای مس/آلومینیوم از کشش و تغییر شکل در طول فرآیند رشتهبندی جلوگیری میکنند. چالش کلیدی در از بین بردن شکاف بین سیم های منفرد نهفته است. سیستم بازخورد حلقه بسته آنها که بر اساس 26 سال تجربه ساخته شده است، نوسانات کشش را در زمان واقعی جبران می کند و از تناسب محکم در سراسر مقطع هادی اطمینان می دهد.
Q2: چرا طول گام به شدت در طول رشته هادی کنترل می شود؟
طول گام به طور مستقیم بر انعطاف پذیری و عملکرد الکتریکی هادی تأثیر می گذارد. گامی که خیلی کوتاه است، سفتی خمشی هادی را افزایش میدهد و کار گذاشتن آن را دشوارتر میکند. گامی بیش از حد طولانی مقاومت خزش را کاهش می دهد. Gemwell یک رمزگذار با دقت بالا (رزولوشن تا 0.1 درجه) را در تجهیزات خود ادغام می کند. همراه با الگوریتم منحنی گام S شکل که به طور مستقل توسعه یافته است، این امر کنترل انحراف زمین بستر را در محدوده ± 0.5 میلیمتر/1000 متر تضمین میکند و نیازهای سختگیرانه کابلهای هوافضا را برآورده میکند.
II. پیشرفت های فنی در ماشین های پیچش با سرعت بالا
Q3: وقتی سرعت تجهیزات از 2000 دور در دقیقه فراتر می رود، چه چالش های دینامیکی ایجاد می شود؟
چرخش با سرعت بالا دو مشکل اساسی ایجاد می کند:
① عدم تعادل نیروی گریز از مرکز: چرخش با سرعت بالا قرقره پرداخت باعث شلاق سیم می شود. Gemwell از طراحی پایه میرایی ارتعاش دو مرحله ای استفاده می کند که بیش از 80 درصد ارتعاش شعاعی را از طریق دمپرهای هیدرولیک جذب می کند.
② تجمع دما: گرمای اصطکاکی ویسکوزیته روان کننده را کاهش می دهد. سیستم خنک کننده ثبت شده آن یک مدار روغن دایره ای در داخل اسپیندل ایجاد می کند و در ترکیب با یک مبدل حرارتی خارجی، افزایش دما را تا 15 درجه سانتی گراد ΔT ≤ (استاندارد ISO 6804) حفظ می کند.
Q4: چگونه می توان مشکل تشخیص شکستگی سیم در شرایط سرعت بالا را حل کرد؟
سنسورهای فوتوالکتریک سنتی دارای نرخ هشدار کاذب 3 درصد در سرعت خط 500 متر در دقیقه هستند. Gemwell یک راه حل تجزیه و تحلیل چند طیفی ایجاد کرده است:
رادار موج میلی متری تغییرات قطر سیم را در زمان واقعی نظارت می کند (دقت 0.02 میلی متر).
پروب های جریان گردابی با فرکانس بالا تداوم هادی را تشخیص می دهند. قضاوت اضافی سیستم دوگانه، نرخ هشدار نادرست را به 0.1 ‰ کاهش می دهد، با زمان پاسخ خاموش کردن کمتر از 50 میلی ثانیه.
III. تجزیه و تحلیل عمیق فرآیند رشته سیم و کابل
Q5: چرا زاویه چرخش به عقب برای رشته رسانا مهم است؟
رشتههای بدون پیچ خوردگی باعث ایجاد تنش داخلی در سیمهای مجزا میشوند و باعث برگشت فنری هادی میشوند (مقدار معمول: زاویه برگشت فنری ≥12 درجه برای رسانای مسی Φ2.5 میلیمتری). راه حل Gemwell این است که یک مکانیسم چرخشی سروو در قفس رشته نصب شود. این به صورت دینامیکی زاویه جبران را بر اساس سرعت سیم محاسبه میکند (فرمول: θ = آرکتان(v/ωR))، با حفظ زاویه پیچش باقیمانده ≤0.5 درجه بر متر، بنابراین عمر خمشی کابلهای برق با بخش بزرگ را تضمین میکند.
Q6: چگونه می توان یکنواختی رسانا را برای هادی های رشته ای لایه ای بهینه کرد؟
با در نظر گرفتن یک ساختار 7×19 به عنوان مثال، نوسان قطر خارجی با فرآیندهای سنتی به 0.15± میلی متر می رسد. Gemwell یکنواختی را از طریق دو نوآوری بهبود می بخشد:
① بهینهسازی توپولوژی: لایه داخلی از یک لایه هممرکز 10 درجه استفاده میکند، در حالی که لایه بیرونی از یک لایه لایهای 20 درجه برای کاهش شکافهای بین لایه استفاده میکند.
② نظارت بر سطح مقطع آنلاین: با استفاده از اشعه ایکس برای ارائه بازخورد در زمان واقعی در مورد بیضی سطح مقطع (دقت 98%)، فشار رشته به صورت پویا تنظیم می شود.
این فناوری عدم تعادل مقاومت DC کابلهای مقاوم در برابر شعله 240 میلیمتر مربع ≤0.5٪ را تضمین میکند (IEC 60228 به ≤2٪ نیاز دارد).
IV. شیوه های مهندسی: سنگ بنای تضمین کیفیت
Q7: چرا 168 ساعت آزمایش و کالیبراسیون مداوم مورد نیاز است؟
پایداری تجهیزات رشته باید در شرایط عملیاتی شدید تأیید شود:
تست بار کامل 48 ساعته: منحنی افزایش دمای اسپیندل را با 150% سرعت نامی (استاندارد: ≤65 درجه سانتیگراد) نظارت کنید.
تست بار متغیر 72 ساعته: 2000 چرخه بار را از 0 تا 100 درصد در عرض 10 ثانیه شبیه سازی کنید تا تأخیر پاسخ سیستم کنترل را تأیید کنید (اندازه گیری شده در تجهیزات Gemwell: ≤0.8s)؛
تست EMC 48 ساعته: اطمینان حاصل کنید که تداخل تابشی اینورتر کمتر از 55dBμV است (استاندارد کلاس A EN 55011).
Q8: 26 سال تجربه چگونه به دقت تولید تبدیل می شود؟
تیم فنی Gemwell یک پایگاه داده فرآیند رشتهبندی را ایجاد کرده است که 387 پارامتر مواد را پوشش میدهد (مانند یک مدل تطبیق بین طول میله مسی δ و نسبت تراکم رشتهای η). یک مثال معمولی: برای سیم لاستیکی سیلیکونی فوقالعاده منعطف مورد استفاده در وسایل نقلیه با انرژی جدید، بهینهسازی گرادیان کشش بازپرداخت (0.8N/mm² در لایه داخلی → 0.3N/mm² در لایه بیرونی) باعث افزایش طول هادی در هنگام شکست به 35% (در مقایسه با میانگین صنعت 28%) شد.
روندهای تکامل فناوری و مشارکت در صنعت
Q9: چگونه تجهیزات رشته ای با تغییرات تکنولوژیکی در کابل های انرژی جدید سازگار می شوند؟
سکوی ولتاژ بالا 800 ولت به کاهش 20 درصدی ضخامت عایق و بیضی رسانا 0.03 ≤ نیاز دارد. آخرین نسل تجهیزات Gemwell شامل موارد زیر است:
قطر سنج لیزر (نرخ نمونه برداری 1 کیلوهرتز)
سیستم پیش بینی یادگیری ماشین (آموزش داده شده بر روی 2 میلیون مجموعه داده تاریخی) کنترل بیضی پویا را امکان پذیر می کند و به مشتریان کمک می کند تا گواهینامه کلاس 5 ISO 6722-3 را دریافت کنند.
Q10: چگونه فرآیند استندینگ استفاده از منابع را بهبود می بخشد؟
از طریق کنترل کشش دقیق، تجهیزات Gemwell میزان ضایعات مس را از 1.2٪ به 0.35٪ کاهش می دهد. بر اساس ظرفیت تولید سالانه 100000 تن هادی مسی، این به معنای صرفه جویی سالانه 650 تن مس (تقریباً 4600 تن انتشار CO2) است که با دستورالعمل های تولید پایدار IEC TR 62837 مطابقت دارد.
 Custom Cantilever Single High Speed Twisting Machine Manufacturers