E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


پاسخ مستقیم: آنچه باید از یک دستگاه مقطع سیم مسی انتظار داشته باشید
یک دستگاه مقطع سیم مسی در ابتدا بر اساس ارزیابی می شود تکرارپذیری ابعادی ، نه با حداکثر سرعت. اگر دستگاه نتواند همان هندسه مقطع را روی قرقره پس از قرقره بازتولید کند، هر گونه افزایش سرعت خروجی به یک بدهی تبدیل می شود. میزان تحمل در هادی رشتهای کوچک است: تغییر 0.1 میلیمتری در قطر خارجی میتواند سطح مقطع را تقریباً 1.5 درصد برای یک هادی 1.5 میلیمتر مربعی تغییر دهد، که به نوبه خود مقاومت DC و ظرفیت حمل جریان را تغییر میدهد.
در عمل، شما باید انتظار داشته باشید که یک ماشین رشته به خوبی تنظیم شده باشد تا قطر بیرونی را در داخل نگه دارد 0.05 ± میلی متر برای اکثر کاربردهای سیم ساختمان و کابل خودرو. این پایه است. ماشین همچنین باید طول لایه گذاری ثابتی داشته باشد، زیرا طول لایه روی زاویه مارپیچ و انعطافپذیری مکانیکی هادی تمام شده تأثیر میگذارد. وقتی ماشینی را ارزیابی می کنید، شواهدی مبنی بر تکرارپذیری در سرعت های مختلف بخواهید، نه فقط در یک نقطه تنظیم.
این راهنما عواملی را که دقت مقطع را کنترل میکنند، مقایسه میکند، انواع ماشینهای اصلی را با هم مقایسه میکند و به شما نشان میدهد که در یک خط تولید به دنبال چه چیزی باشید. هدف این است که به شما کمک کند از دو اشتباه پرهزینه اجتناب کنید: خرید ماشینی که تحمل پذیری ندارد و خرید ماشینی که برای محصولاتی که در واقع اجرا می کنید بیش از حد مشخص شده است.
هندسه مقطع عرضی چگونه در طول رشتهبندی ساخته میشود
Stranding چندین سیم مسی منفرد را می گیرد و آنها را در یک الگوی مارپیچ حول یک محور مرکزی قرار می دهد. بسته نرم افزاری دارای مقطعی است که یک دایره کامل نیست. ترتیب سیم ها، تعداد لایه ها و سطح تراکم سطح مقطع واقعی و پوشش بیرونی هادی را تعیین می کند.
سه عبارت هندسی بیش از هر عبارت دیگر اهمیت دارند:
- طول بگذارید فاصله محوری یک سیم مارپیچ کامل در اطراف هسته است. طول قرار گرفتن کوتاه تر، زاویه مارپیچ را افزایش می دهد و هادی را انعطاف پذیرتر می کند، اما اصطکاک و خطر آسیب سطح را نیز افزایش می دهد.
- الگوی لایه توضیح می دهد که در هر لایه چند سیم وجود دارد. برای یک ساختار متحدالمرکز، تعداد سیم ها در یک لایه معمولاً مجموع تمام سیم های لایه قبلی به اضافه سیم هسته است. به عنوان مثال، یک هادی 7 سیم دارای 1 سیم هسته و 6 سیم در لایه اول است.
- فشرده سازی کاهش قطر بیرونی با عبور دسته رشتهای از یک قالب شکلدهنده است. تراکم ضریب پر شدن مس را افزایش می دهد اما هادی را سفت تر می کند.
ضریب پر کردن یک راه سریع برای مقایسه ساخت و سازها است. یک هادی 7 سیم غیر متراکم دارای ضریب پر شدن حدود 0.78 است، در حالی که یک نسخه فشرده می تواند به 0.92 یا بالاتر برسد. مبادله این است که تراکم باعث افزایش تنش پسماند در مس می شود و اغلب به یک مرحله بازپخت بعدی نیاز دارد.
مقایسه خانواده های ماشینی: کدام نوع تنگ ترین مقطع را ارائه می دهد
خانواده ماشینی که انتخاب می کنید تأثیر مستقیمی بر سطح مقطعی که می توانید به دست آورید دارد. هر نوع دارای مشخصات تنش، مکانیسم چرخش و محدوده سرعت متفاوتی است. جدول زیر یک مقایسه سریع برای چهار خانواده اصلی مورد استفاده در رشته مسی ارائه می دهد.
| نوع ماشین | محدوده سرعت معمولی | کنترل مقطع | بهترین اپلیکیشن مناسب |
|---|---|---|---|
| دستگاه دسته بندی | 5000-8000 دور در دقیقه | برای سیم های خوب خوب است، اما قطر می تواند با کشش متفاوت باشد. | سیم UL، طناب های انعطاف پذیر ظریف |
| رشتهبندی قاب سفت و سخت | 200-600 دور در دقیقه | ثبات ابعادی عالی، اما کند. | کابل های برق بزرگ |
| رشته شدن لوله ای | 1500-4000 دور در دقیقه | کنترل متوسط، مناسب برای اندازه سیم های متوسط. | کابل های انعطاف پذیر، کابل های کنترل |
| سرگردانی سیاره ای | 100-500 دور در دقیقه | بسیار دقیق، مخصوصا برای کابل های خاص. | هوافضا، کابل های داده پیشرفته |
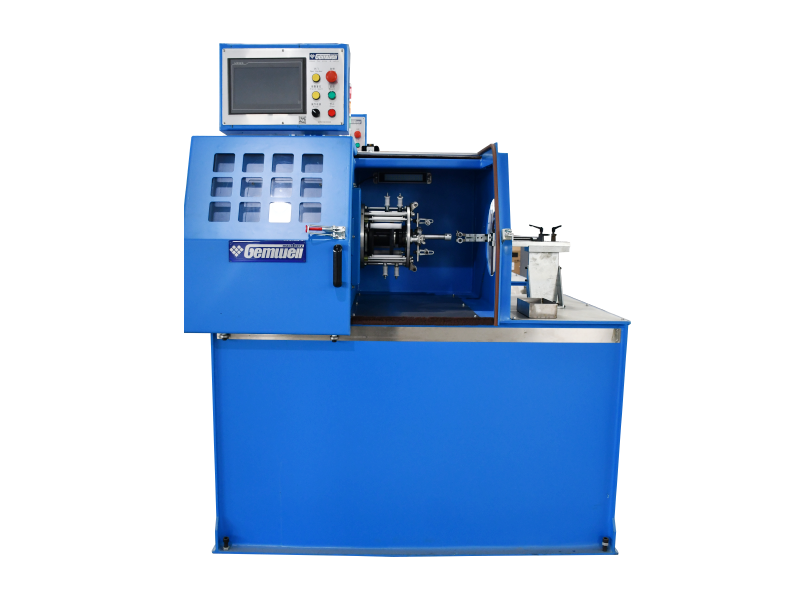
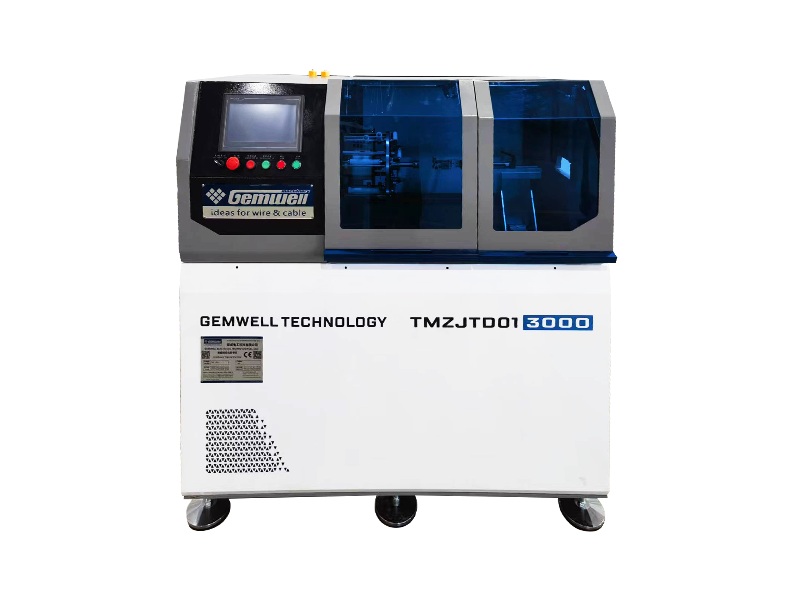
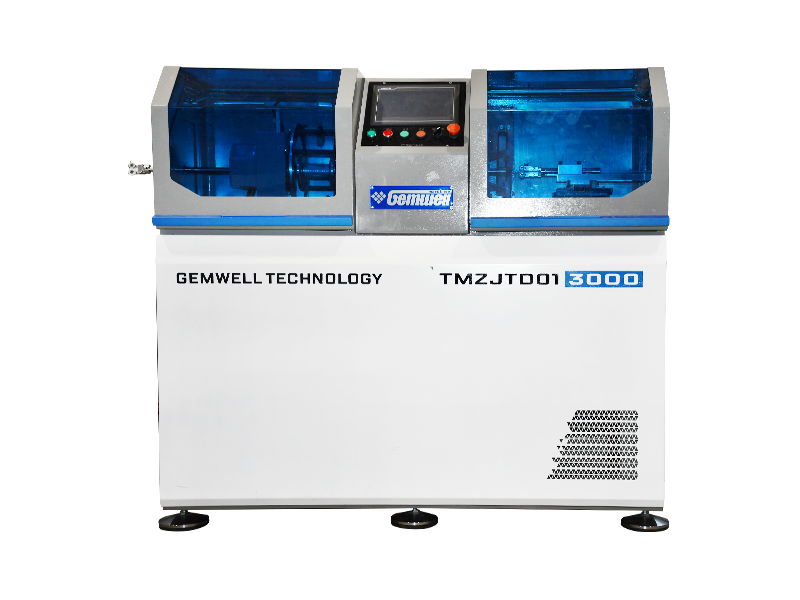
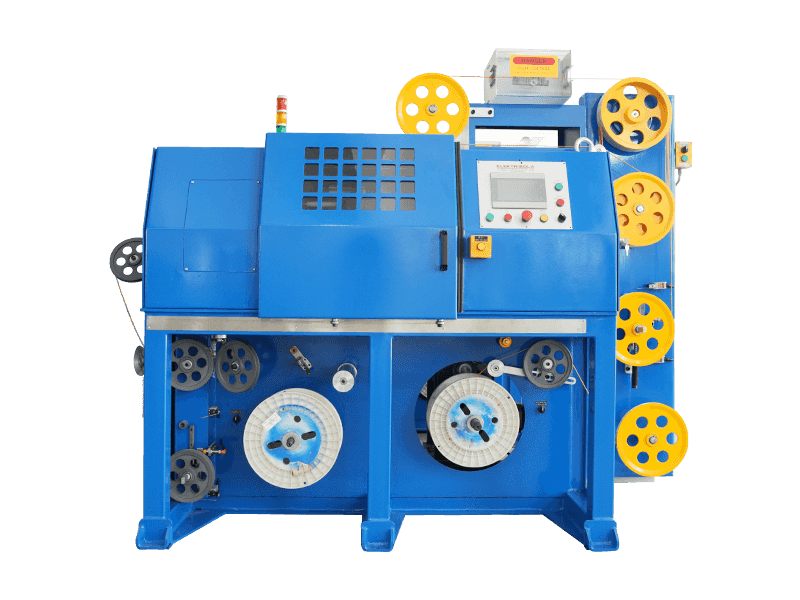
برای هادیهای مسی با اندازه متوسط و تولید کابلهای عمومی، خانواده تک پیچشی کنسول یک حد وسط عملی را ارائه میدهد. این ماشینها یک مسیر کششی پایدار را در کل چرخه پیچش حفظ میکنند، که کلید نگهداشتن مقطع قابل تکرار است. یک مثال الف است دستگاه تابدار تک تاب از نوع پرتاب دیفرانسیل بدون قرقره طراحی شده برای حذف تغییر قطر ناشی از جابجایی کشش در سمت برداشت.
 دستگاه چرخشی تکی تابدار با سرعت دیفرانسیل بدون قرقره Capstan این دستگاه کشش پایدار را از طریق یک انتقال دیفرانسیل حفظ می کند و جابجایی کشش سمت بالا را حذف می کند. این برای هادی های مسی با اندازه متوسط که هندسه سطح مقطع قابل تکرار بسیار مهم است، ایده آل است. مشاهده محصول →
نقش یک دستگاه پیچش جفت سیم در هندسه کابل چند زوجی
دستگاه مقطع رشته سیم مسی اغلب با a اشتباه گرفته می شود دستگاه چرخاندن جفت سیم . آنها یکسان نیستند. دستگاه استرندینگ یک هادی را از سیم های زیادی می سازد. یک دستگاه پیچش زوج سیم دو هادی از قبل رشتهای را میگیرد و در حالی که هندسه محکم و یکنواختی را حفظ میکند، آنها را به یک جفت میپیچاند.
هنگامی که در حال ساخت کابل های شبکه یا کابل های اترنت صنعتی هستید، سطح مقطع جفت برای امپدانس و تلفات برگشتی اهمیت دارد. طول پیچ و تاب جفت و درجه کشش روی هر رسانا به طور مستقیم بر فاصله بین دو هادی تأثیر می گذارد که به نوبه خود باعث تغییر ظرفیت و امپدانس کابل می شود. یک رانش کوچک در مقطع جفت می تواند کابل را از محدوده مشخص شده خارج کند.
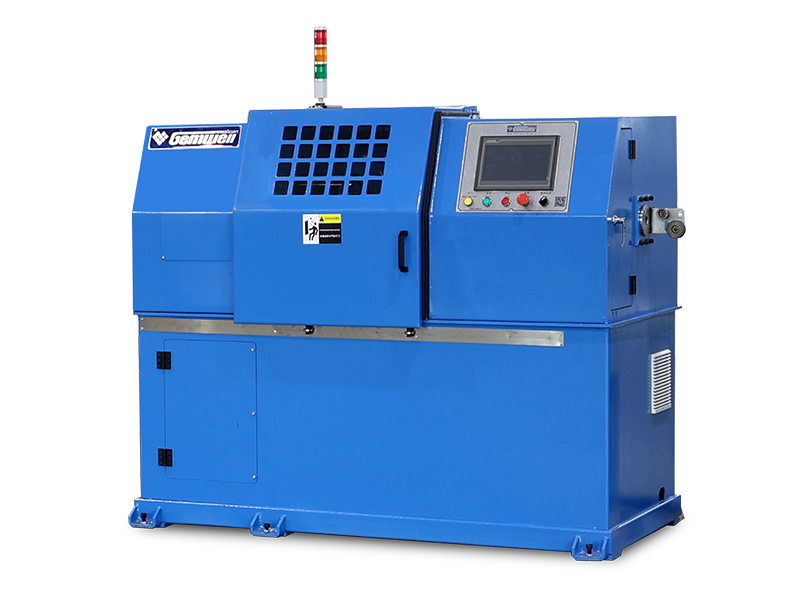
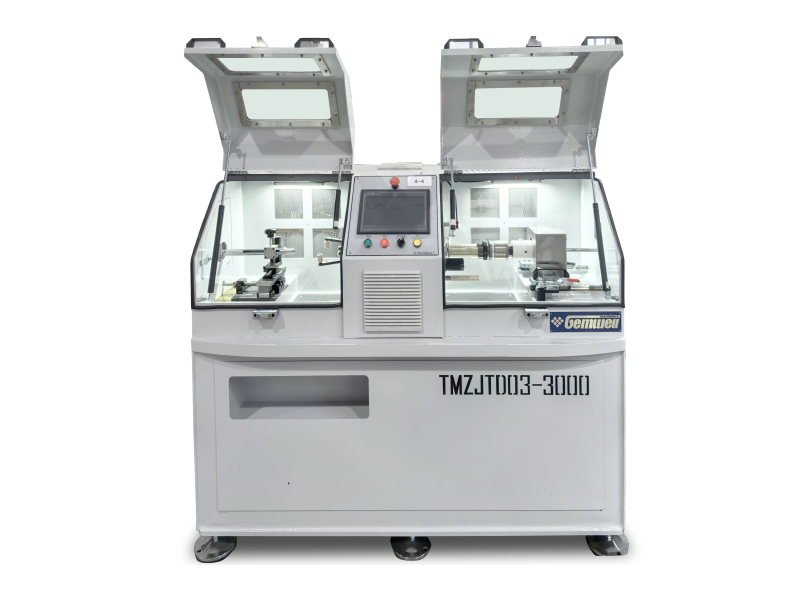
در یک خط کابل اترنت که در آن مرحله پیچش جفت باید چهار جفت را همزمان با یک گام ثابت انجام دهد، کابل شبکه یکپارچه سه گام دستگاه پیچش سه گانه راه حلی است که چندین عملیات پیچش را در یک ماشین ادغام می کند. این شبیه به ماشین رشته مسی نیست، اما تقاضای یکسانی برای هندسه مقطع دقیق در کل ساختار چند جفت دارد.
یکپارچه سه پیچ سه پیچی دستگاه برای کابل های شبکه این دستگاه چرخش تکی، پشتی و جفتی را در یک واحد ادغام میکند و از ثبات گام دقیق برای کابلهای چند جفتی اطمینان میدهد. این برای پردازش سیم هسته شبکه CAT5/CAT5E/CAT6 مناسب است. مشاهده محصول → عوامل فرآیندی که هر روز سطح مقطع را تغییر می دهند
خود دستگاه فقط نیمی از داستان است. سیم مسی وارد شده به استردر باید از نظر قطر، سختی مکانیکی و وضعیت سطح آن سازگار باشد. عواملی که در تولید روزمره نادیده گرفته می شوند عبارتند از:
- عیار مس - مس بدون اکسیژن و مس ETP (پیچ سخت الکترولیتی) خواص مکانیکی متفاوتی دارند. تغییر در منبع مس می تواند نحوه فشرده شدن سیم ها را در طول رشته شدن تغییر دهد و قطر خارجی نهایی را 0.02-0.05 میلی متر تغییر دهد.
- طراحی و بازپخت - سیم ها باید به طول ثابت بازپخت شوند. اگر مس از مرحله کشش تا حدی با کار سخت شده باشد، به طور یکنواخت در دسته رشتهای جریان پیدا نمیکند و سطح مقطع به شکل بیضی شکل میگیرد.
- کنترل تنش - کشش روی هر سیم جداگانه باید متعادل باشد. کشش نابرابر در ساختار 7 سیم می تواند باعث شود که سیم های بیرونی بالاتر از سیم های دیگر حرکت کنند و سطح مقطعی بیضوی ایجاد کند.
- شکل گیری شرایط قالب - یک قالب فرسوده یک هادی متراکم غیر متمرکز ایجاد می کند. با گذشت زمان، قطر قالب رشد می کند و نسبت تراکم کاهش می یابد. یک قالب باید هر 500 ساعت کار اندازه گیری شود و زمانی که قطر بیش از 0.01 میلی متر افزایش یافت جایگزین شود.
یک مثال عملی از یک کارخانه کابل که رسانای انعطافپذیر 0.75 میلیمتر مربع میسازد: وقتی قالب شکلدهی 0.02 میلیمتر فرسوده شد، سطح مقطع اندازهگیری شده حدود 2.3 درصد کاهش یافت و مقاومت DC 2 درصد افزایش یافت. این به تنهایی برای از بین رفتن یک کابل قابل قبول از نظر زیبایی کافی است.
بررسی کیفیت درون خطی و نقص مقطع
شما نمی توانید مسیر خود را به یک مقطع خوب بازرسی کنید. شما باید آن را بسازید و در زمان واقعی نظارت کنید. خطوط مدرن از قطر سنج لیزری، تجهیزات اندازه گیری ظرفیت خازنی و دوربین های پرسرعت استفاده می کنند. جدول زیر رایج ترین عیوب، علل ریشه ای آنها و اقدامات اصلاحی که اپراتورها باید انجام دهند را فهرست می کند.
| نقص | علت ریشه ای | اقدام اصلاحی |
|---|---|---|
| مقطع بیضی شکل | کشش سیم ناهموار یا قالب فرسوده شکل دهی | تنش را در هر مسیر سیم کالیبره کنید. اندازه گیری و جایگزینی قالب |
| شلی در لایه بیرونی | کشش پشتی ناکافی در سیم های بیرونی | کشش را در قرقره های بازده سیم خارجی افزایش دهید |
| دریفت قطر روی قرقره | تغییر کشش با کاهش قطر قرقره بازده | از سیستم پرداخت تنش جبران کننده استفاده کنید |
| خراش های سطحی | سطوح تماس ناهموار روی کمان یا قرقره راهنما | سطوح تماس را جلا داده یا تعویض کنید. وضعیت بلبرینگ را بررسی کنید |
اتوماسیون، کنترل PLC و ثبت اطلاعات در خطوط مدرن
دستگاه های مقطع سیم مسی مدرن نباید جعبه های حلقه بسته باشند. یک خط خوب به اپراتور پارامترهای حیاتی را که بر سطح مقطع تأثیر میگذارند، دید زنده میدهد: کشش به ازای هر سیم، طول لایهگذاری واقعی، فشار قالب و سرعت خط. یک PLC با HMI واضح به شما امکان می دهد دستور العمل های مربوط به هر محصول را ذخیره کرده و آنها را در چند ثانیه فراخوانی کنید.
ثبت داده ها فقط برای عیب یابی نیست. یک ابزار مدیریتی است. اگر دستگاه اندازهگیری مقطع را برای هر 10 متر سیم ثبت کند، میتوانید روندها را ردیابی کنید و پیشبینی کنید که یک قالب در شرف جابجایی است. این رویکرد پیشگیرانه از هدر رفتن یک دسته بزرگ از کابل جلوگیری می کند.
در سیستمی که چندین مرحله پیچش را ترکیب می کند، مانند کابل شبکه یکپارچه سه گام دستگاه پیچش سه گانه ، اتوماسیون تنها راه عملی برای هماهنگ نگه داشتن تمام بخش ها می شود. بدون جبران کشش خودکار، تغییر در یک بخش، کل کابل را از هدف خارج می کند.
یکپارچه سه پیچ سه پیچی دستگاه برای کابل های شبکه این دستگاه چرخش تکی، پشتی و جفتی را در یک واحد ادغام میکند و از ثبات گام دقیق برای کابلهای چند جفتی اطمینان میدهد. این برای پردازش سیم هسته شبکه CAT5/CAT5E/CAT6 مناسب است. مشاهده محصول → چگونه یک پیکربندی برای خط تولید خود انتخاب کنید
انتخاب دستگاه سطح مقطع سیم مسی تصمیمی است که باید بر اساس محصولاتی که اکنون اجرا می کنید و محصولاتی که قصد دارید در سه سال آینده اجرا کنید، باشد. چک لیست زیر سوالات کلیدی را که باید قبل از خرید بپرسید خلاصه می کند.
- کوچکترین و بزرگترین اندازه هادی که باید رشته کنید چیست؟ محدوده قطر سیمی که دستگاه میتواند تحمل کند تعیین میکند که آیا شما به یک دستگاه دستهبندی، یک قاب سفت و سخت، یا یک دستگاه پیچشی تکی کنسول نیاز دارید.
- بدترین حالت تحمل طول خواب مورد انتظار مشتریان شما چیست؟ برای کابل های خودرو، تحمل ± 5٪ در طول لایی معمول است. برای کابل های داده، تحمل می تواند حتی سخت تر باشد.
- آیا به تراکم در همان خط نیاز دارید یا تراکم یک مرحله جداگانه است؟ اگر قصد دارید متراکم کنید، دستگاه باید بتواند قالب شکلدهی را در خود جای دهد و کشش پشتی مرتبط را حفظ کند.
- فرکانس تغییر مورد انتظار شما چیست؟ اگر اندازه هادی های مختلفی را اجرا می کنید، دستگاهی با سر قالب با تغییر سریع و سیستم طول لایه قابل تنظیم ساعت ها در هر شیفت صرفه جویی می کند.
- چه سطحی از پشتیبانی پس از فروش به صورت محلی در دسترس است؟ دستگاهی که سرویس دهی آن سخت است، هزینه ای مکرر است. در دسترس بودن قطعات یدکی و مراحل نگهداری مستند را بخواهید.
عادات نگهداری که دقت مقطع را ثابت نگه می دارد
دستگاهی که در روز اول تلورانس را نگه می دارد در روز هزار آن را نگه نمی دارد مگر اینکه آن را حفظ کنید. سه عادت نگهداری بیشترین تأثیر را بر کیفیت مقطع دارند:
- نظافت روزانه کمان و قرقره راهنما. گرد و غبار مس و روان کننده باقیمانده روی این سطوح جمع می شود و خراش های ریز ایجاد می کند. پاک کردن ده دقیقه ای در هر شیفت بیمه ارزان است.
- بررسی هفتگی کالیبراسیون کشش. کشش در هر مسیر سیم باید با مقدار مرجع مطابقت داشته باشد. یک رانش 3 تا 5 درصدی در کشش می تواند به طور قابل مشاهده ای سطح مقطع را تغییر دهد.
- بازرسی ماهانه قالب بندی قالب ها. دهانه قالب را با پین سنج مدرج اندازه گیری کنید. اگر دهانه بیش از 0.01 میلی متر رشد کرده باشد، قالب باید جایگزین شود.
برای درک عمیق تر از نحوه تعامل سرعت، کشش و طول قرار گرفتن، می توانید آن را مرور کنید ویژگی های فنی ماشین های پرسرعت رشته در بخش اخبار شرکت ما مقاله چگونگی تأثیر این پارامترها بر هندسه نهایی را توضیح می دهد و توصیه های عملی برای اپراتورها ارائه می دهد.
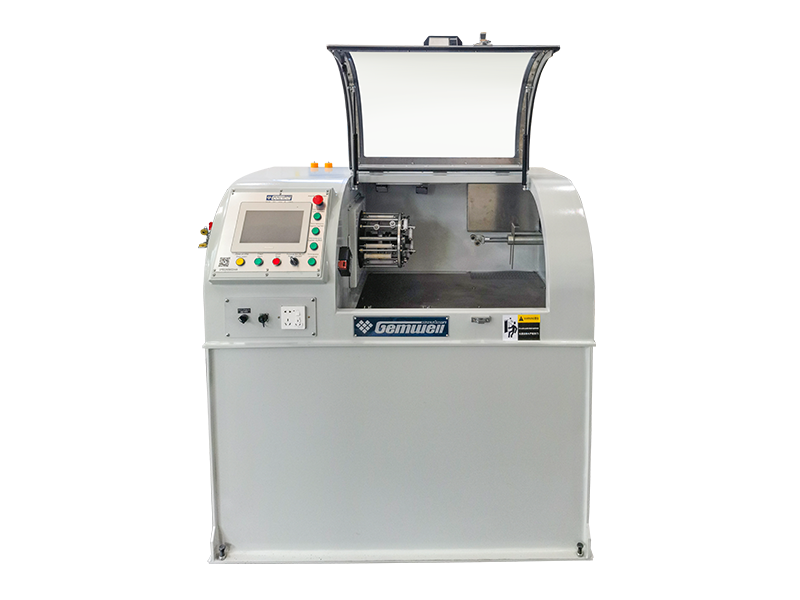
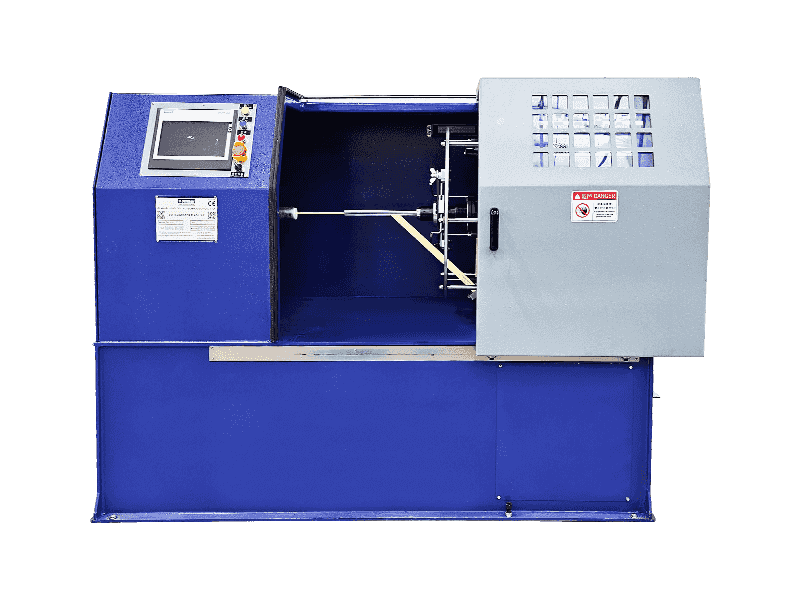
نوع دیگری از دستگاه که بار تعمیر و نگهداری را کاهش می دهد، دستگاه است دستگاه تاب تاب یک تکه کنسول سبک وزن با قرقره سرب خارجی و توان مصرفی . این طراحی نیاز به یک قرقره جمعآوری مجزا را از بین میبرد، که منبع زیادی از تغییرات کشش را حذف میکند و تعمیر و نگهداری را ساده میکند.
دستگاه پیچشی تکی کنسول یکپارچه سبک با کلاهک خارجی این طراحی سبک وزن کنسول و کلاهک خارجی را ادغام می کند، تعمیر و نگهداری را ساده می کند و تغییرات تنش را کاهش می دهد. برای تولید کابل های همه منظوره که به هندسه هادی پایدار نیاز دارند، مناسب است. مشاهده محصول → سوالات متداول
تلورانس مقطعی ماشین رشته مسی باید چقدر باشد؟
برای اکثر کابل های همه منظوره، تحمل قطر خارجی باید 0.05 ± میلی متر باشد زمانی که هادی در همان موقعیت در امتداد قرقره اندازه گیری می شود. برای سیمهای بسیار ظریف، مانند رشتههای 0.2 میلیمتری در کابلهای انعطافپذیر بالا، تحمل 0.03 ± میلیمتر واقعیتر است و به ماشینی با کشش بسیار پایدار نیاز دارد.
آیا دستگاه سیم پیچی با دستگاه دسته بندی رشته یکی است؟
خیر. یک دستگاه چرخاندن جفت سیم، دو هادی را که از قبل تشکیل شده اند، به یک جفت می پیچاند. دستگاه دستهبندی رشتهای سیمهای زیادی را میگیرد و یک هادی واحد میسازد. این دو دستگاه در مراحل مختلف فرآیند تولید کابل هستند.
چرا فشردگی قطر بیرونی هادی رشته ای را تغییر می دهد؟
فشردگی سیمها را به هم نزدیکتر میکند و شکافهای بین آنها را پر میکند. این باعث کاهش قطر پوشش برای همان مقطع مسی می شود. به عنوان مثال، یک هادی 7 سیم با مساحت 1.5 میلیمتر مربع ممکن است قطر آن 1.68 میلیمتر قبل از تراکم و 1.55 میلیمتر بعد از فشردهسازی باشد.
علت ایجاد مقطع بیضی به جای گرد پس از رشته شدن چیست؟
شایع ترین علت کشش نابرابر روی سیم های منفرد است. اگر کشش سیم از یک بوبین به دیگری متفاوت باشد، برخی از سیمها بالاتر از سایرین خواهند نشست. سپس کابل به صورت خارج از مرکز از قالب عبور می کند و یک شکل بیضی ایجاد می کند. علت دوم یک قالب فرسوده با دهانه غیر گرد است.
هر چند وقت یک بار باید قالب های شکل دهی در یک خط رشته تعویض شوند؟
هیچ پاسخ واحدی وجود ندارد، اما یک قانون عملی این است که باز شدن قالب را هر 500 ساعت کار اندازه گیری کنید. اگر دهانه بیش از 0.01 میلی متر رشد کرده است، قالب را تعویض کنید. برای خطی که 24/7 کار می کند، بسته به سختی سیم و سرعت، ممکن است هر 4 تا 8 هفته یکبار باشد.
چرا گام پیچش بین جفت های داخل کابل چند جفت یکسان متفاوت است؟
برای کاهش تداخل بین جفت ها، زمین های پیچشی مختلف عمداً استفاده می شود. در کابل های اترنت، چهار جفت اغلب دارای چهار طول مختلف هستند. ماشینی که این کابل ها را تولید می کند باید بتواند هر جفت را به طور مستقل تنظیم کند و گام را در طول طول ثابت نگه دارد.
 مرتبط محصولات