English
 中文简体

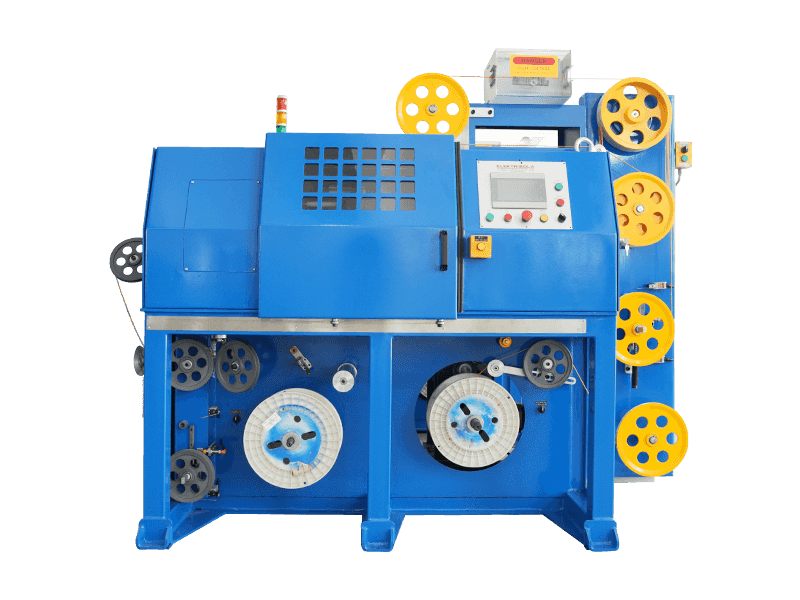
استفاده صحیح و معقول از دستگاه اکستروژن، دستگاه می تواند کاملاً مؤثر باشد، وضعیت کار خوب را حفظ کند و عمر دستگاه را افزایش دهد.
یک اکسترودر پیچ، شامل نصب، تنظیم، راه اندازی، بهره برداری، تعمیر و نگهداری و تعمیر مجموعه ای از پیوندها، دارای یک ماشین عمومی است که عمدتاً در موتور محرک و نصب دنده کاهش استفاده می شود. اما سیستم اکسترودر پیچ کار یک سیستم اکستروژن است، اما ویژگی های منحصر به فرد، توجه خاص توسط اکسترودر پیچ باید مشخص شود.
ماشین آلات نصب، تنظیم و تست که عموماً در دستورالعمل های ماشین اکستروژن استفاده می شود به وضوح تعریف شده است، این روش عملکرد اکسترودر به شرح زیر خلاصه می شود:
اپراتور باید با عملکرد ویژگی های ساختاری اکسترودر خود آشنا باشد، به ویژه، برای درک صحیح ویژگی های ساختاری پیچ، ویژگی های ابزار دقیق گرمایش و کنترل، مجموعه دماغه خواص خنک کننده و موارد مشابه، به منظور درک صحیح شرایط فرآیند اکستروژن، حق کار با دستگاه.
روش های مختلف عملیات اکستروژن پلاستیک یکسان نیستند، اما شباهت هایی نیز دارند. معرفی انواع محصولات در همان روش اکستروژن و مسائل باید توجه به عملیات زیر.
1، کار مقدماتی قبل از
(1) برای اکستروژن پلاستیک. مواد خام باید الزامات مورد نیاز برای خشک کردن و در صورت لزوم نیاز به خشک کردن بیشتر را برآورده کنند. و این مواد الک شد تا توده ها و ناخالصی های مکانیکی حذف شوند.
(2) تجهیزات موجود در آب، برق، گاز و اینکه هر سیستم عادی است را بررسی کنید، اطمینان حاصل کنید که جریان آب و گاز نشت نمی کند، سیستم الکتریکی عادی است، سیستم گرمایش، کنترل دما و ابزارهای مختلف کار می کنند و قابل اعتماد هستند. عملکرد تست سرعت کم خشک کن هوا کمکی، مشاهده کنید که آیا دستگاه به درستی کار می کند. شروع میز شکل دهی خلاء، آیا برای مشاهده کار. قطعات لغزنده در انواع روغنکاری تجهیزات. اگر عیب پیدا شد بلافاصله حذف می شود.
(3) سر و کالیبراتور نصب شده است. بسته به نوع محصول، اندازه و اندازه سر انتخاب شده است. دنباله زیر نصب خواهد شد.
① بینی باید با هم هماهنگ شود، کل روی اکسترودر نصب شود.
② مجموعه سر سابق باید هنگام رنگ آمیزی گریس را پاک کند، به دقت بررسی کنید که سطح حفره برآمدگی، خراشیدگی یا زنگ زدگی دارد یا خیر، پولیش لازم را ایجاد می کند و سپس با یک لایه مسیر جریان روغن سیلیکون پوشش می دهد.
③ به طور متوالی هر صفحه سر مونتاژ می شود، رزوه های پیچ با گریس با دمای بالا پوشانده می شوند، سپس پیچ ها و فلنج ها را سفت کنید.
④ صفحه متخلخل بین فلنج سر قرار می گیرد تا اطمینان حاصل شود که صفحه سوراخ شده بدون فلاش فشار داده می شود. قبلش باید تنظیم بشه
⑤ بدون سفت کردن سر کوپلینگ و پیچهای فلنج قالب اکسترودر که موقعیت افقی را میبندند، سطح نشست سطح سر مربع موجود را تنظیم کنید، مدل شکل سر گرد، سطح کف را به عنوان مرجع توسط قالبهای سر و تسطیح سطح پایین قرار میدهد.
⑥ پیچ و مهره های فلنج اتصال محکم، پیچ های بست سر را سفت کنید، سیم پیچ گرمایش و ترموکوپل را نصب کنید و به سیم پیچ گرمایش به سطح بیرونی در تماس نزدیک با سر توجه کنید.
⑦ کالیبراتور نصب و تنظیم موقعیت، خط مرکزی میزبان را بررسی می کند، و کالیبراتور با تراکتور در یک راستا قرار دارد. پس از تنظیم، پیچ های ثابت را ببندید. اتصال لوله ها و لوله های هر کالیبراتور.
⑧ به نوبه خود قدرت گرمایش دماغه، درجه حرارت حرارت یکنواخت جین. در پایین قیف و دریچه های ورودی و خروجی پمپ آب خنک کننده گیربکس را باز کنید. هنگامی که دمای هر گرمایش به 140 ℃ تنظیم می شود، گرما تا زمانی است که دما به 140 ℃ 30-40 دقیقه افزایش یابد و سپس دما به دمای تولید معمولی افزایش می یابد. تا زمانی که دما در دمای مورد نظر به تولید عادی برسد، سپس حدود 10 دقیقه نگه دارید تا هر قسمت از دمای دستگاه قبل از شروع تولید تثبیت شود. مدت زمان عایق بسته به مدل انواع اکسترودرها و مواد اولیه پلاستیکی متفاوت است. زمان دوره جوجه کشی برای ایجاد دمای ثابت در داخل و خارج دستگاه، بنابراین متر نشان می دهد که دما به دمای لازم رسیده است، در حالی که دمای واقعی پایین بوده است، در این زمان اگر مواد در ماشین های اکستروژن قرار داده شود، زیرا دمای واقعی بسیار پایین است، ویسکوزیته مذاب مواد بسیار زیاد است، باعث اضافه بار نیروی محوری و آسیب به دستگاه می شود.
⑨ در قیف مواد خام مورد استفاده برای آماده سازی برای استفاده بوت می شود.
2، چکمه
(1) را می توان پس از ترموستات روشن کرد، قبل از چرخش و ماشین های اکستروژن باید پیچ های فلنج سر یک بار دیگر سفت شود تا اختلاف سر پیچ در انبساط حرارتی از بین برود، ترتیب سر پیچ سفت کردن زاویه محکم است، مجبور به یکنواخت شدن ʱ?? هنگام سفت کردن مهره های فلنج سر، نیاز به کشسانی در اطراف دارد، در غیر این صورت انتظار می رود کار کند.
(2) قدرت، با دکمه "آماده کردن بوت" انتخاب شده و سپس دکمه "روشن" انتخاب شده است، سپس به آرامی دکمه تنظیم سرعت پیچ را بچرخانید. سپس به تدریج شتاب، در حالی که مقدار کمی از خوراک. هنگام تغذیه به تغییرات آمپرمتر نشان دهنده میزبان و موارد مختلف سر نشانگر توجه کنید. گشتاور پیچ نباید از علامت قرمز تجاوز کند (معمولاً جدول گشتاور 65٪ -75٪). قبل از اکسترود شدن پروفیل پلاستیکی، هیچ شخصی نباید جلوی قالب بایستد تا از کنده شدن پیچ ها یا خیس شدن لامپ به دلیل مواد اولیه و سایر دلایل ناشی از صدمات جلوگیری کند. اکستروژن پلاستیکی از سر میمیرد، اکسترود را به آرامی خنک میکند و دستگاه کشش و کلیشهها میمیرند و این دستگاهها را راهاندازی میکند. سپس با توجه به ابزارهای کنترل ارزش مشخص شده و الزامات محصول اکسترود شده. هر بخش بر این اساس تنظیم شود تا کل عملیات اکستروژن به وضعیت عادی برسد. و در صورت لزوم مقدار کمی مواد اضافه کنید، استفاده از یک اکسترودر دو مارپیچ با سرعت ثابت یکنواخت تغذیه می کند.
(3) وقتی قالب تخلیه یکنواخت باشد و پلاستیک کشش مطلوبی داشته باشد، میتواند کالیبراتور خوبی برای افراد باشد. پلاستیکی شده به طور تجربی تعیین میزان مورد نیاز است، با ظاهر کلی مواد اکستروژن می توان قضاوت کرد که سطح براق، بدون ناخالصی، بدون فوم، مواد کک و رنگ، مواد فشرده شده تا حد معینی به نظر نمی رسد سوراخ، سوراخ، انعطاف پذیری خاصی وجود دارد، این بار توصیف خوبی از مواد پلاستیکی است. اگر تنظیم سرعت پیچ پلاستیکی ممکن است برای دمای بد، بشکه و سر مناسب باشد تا زمانی که به شرایط مورد نیاز برسد.
(4) در فرآیند اکستروژن، فرآیند باید به بازرسی دوره ای از پارامترهای مختلف فرآیند که عادی هستند نیاز داشته باشد و ورق های فرآیند را پر کند. بازرسی کیفیت توسط پروفایل های استاندارد بازرسی کیفیت محصول، شناسایی مشکلات و اقدامات اصلاحی به موقع انجام شده است.
3. توقف کنید
(1) تغذیه را متوقف کنید، در داخل ماشین های اکستروژن پلاستیکی برق می زنند، وقتی پیچ در معرض قرار می گیرند، سیلندر برق و سر را خاموش کنید و حرارت را متوقف کنید.
(2) اکسترودر و منبع تغذیه کمکی، پیچ و تجهیزات کمکی را ببندید.
(3) فلنج های کوپلینگ سر، هندپیس جداسازی قطعات. قسمت های مختلف صفحه سوراخ شده و بینی را تمیز کنید. برای جلوگیری از آسیب به سطح داخلی بینی، دماغه از مواد باقیمانده در چارچوب قانون اعمال می شود، فولاد اقدام به پاکسازی می کند و سپس از کاغذ سنباده برای چسبیدن به پلاستیک موجود در بینی علاوه بر سنگ زنی و صیقل دادن، با روکش روغن یا سیلیکون ضد زنگ استفاده می شود.
(4) برداشتن پیچ، و بشکه، پس از برداشتن سر، میزبان را مجددا راه اندازی کنید، به علاوه مواد (یا مواد شکسته) را متوقف کنید، پیچ و بشکه را بشویید، سپس انتخاب سرعت پایین (sr/min یا بیشتر) را برای کاهش سایش پیچ کنید. انتظار می رود که به طور کامل له شود و به اکستروژن پودر تبدیل شود، هوای فشرده موجود از درگاه های ورودی و خروجی خوراک به طور مکرر گلوله ها و پودرهای باقیمانده را دمیده می شود تا زمانی که بشکه مواد باقیمانده را پس از پایین آمدن سرعت پیچ به صفر نرساند، اکسترودرها را متوقف کنید، منبع تغذیه اصلی و آب سرد کل شیر را خاموش کنید.
(5) باید توجه به ایمنی پروژه عبارتند از: برق، گرما، جابجایی، و سایر ماشین آلات دوار و اجزای سنگین. برای اطمینان از ایمنی در تولید، باید مجهز به تجهیزات بالابر، دماغه مونتاژ و جداسازی و سایر اجزای سنگین بین دستگاه اکسترودر پیچ باشد.
6، تعمیر و نگهداری ماشین اکستروژن
سیستم اکستروژن پیچ از تعمیر و نگهداری معمولی استفاده می کند و تعمیر و نگهداری منظم دو راه برای نگهداری است.
(1) تعمیر و نگهداری معمول یک روال است، عملیات تجهیزات کار را در نظر نمی گیرد، که معمولاً در طول بوت انجام می شود. روی تمیز کردن دستگاه، روانکاری تمام قطعات متحرک، اعضای اتصال پیچی که به راحتی شل می شوند، بازرسی به موقع، تنظیم موتورها، ابزار کنترل، قطعات کار و خطوط تمرکز کنید.
(2) تعمیر و نگهداری منظم است که به طور کلی در عملیات مداوم 2500-5000h دستگاه اکسترودر خاموش پس از دستگاه نیاز به فروپاشی بازرسی، اندازه گیری، شناسایی اجزای اصلی برای سایش، جایگزینی فرسوده رسیده به حد از پیش تعیین شده از قطعات، تعمیر قطعات آسیب دیده.
(3) اجازه نمی دهد ماشین خالی در حال اجرا، برای جلوگیری از پیچ و جین مو نورد.
(4) دستگاه اکستروژن در حین عملیات اگر سر و صدای غیر معمول رخ دهد، بلافاصله برای بازرسی یا تعمیر خاموش می شود.
(5) برای جلوگیری از آسیب رساندن به پیچ و بشکه، از سقوط فلز یا سایر زباله ها به داخل قیف جلوگیری کنید. برای جلوگیری از ورود زبالههای آهن به داخل بشکه، ممکن است بشکه مواد را به اجزای مغناطیسی نصب شده در دهانه مکش وارد کند یا صفحات مغناطیسی برای جلوگیری از افتادن زبالهها در مواد باید از قبل غربال شوند.
(6) توجه داشته باشید که تولید یک محیط تمیز باعث می شود زباله ها آلودگی مواد صفحه فیلتر را مسدود کنند و بر عملکرد محصول و کیفیت و افزایش مقاومت دماغه تأثیر بگذارند.
(7) هنگامی که اکسترودرها مدت بیشتری طول می کشد تا استفاده از ضد زنگ را متوقف کنند، باید روی پیچ سطح کار، جین، دماغه و غیره با گریس پوشانده شوند. پیچ های کوچک را باید در هوا آویزان کرد یا در جعبه چوبی مخصوص قرار داد و سطح آن را با چوب همسطح کرد تا تغییر شکل پیچ یا برآمدگی ایجاد نشود.
(8) ابزار دقیق کنترل دمای کالیبراسیون دوره ای، دقت و کنترل تنظیم حساسیت آن را بررسی کنید.
(9) تعمیر و نگهداری گیربکس اکسترودر و کاهنده استاندارد عمومی یکسان است. عمدتاً برای بررسی چرخ دنده ها، یاتاقان ها و سایر شرایط سایش و خرابی. گیربکس دستی باید استفاده از روغن ماشین را مشخص کند، طبق مقررات سطح روغن برای پیوستن به روغن، روغن خیلی کم است، روغن کاری معکوس نمی شود، عمر قطعات کاهش می یابد. روغن بیش از حد، حرارت بزرگ، چند انرژی، روغن و دگرگونی آسان، همچنین باعث شکست روانکاری، عواقب آسیب به قطعه می شود. محل های نشت روغن گیربکس باید درزگیر (حلقه) تعویض شود تا اطمینان حاصل شود که مقدار روان کننده وجود دارد.
(10) دیواره داخلی اکسترودر فرعی لوله آب خنک کننده به راحتی زنگ خورنده خارجی را خز می کند. تعمیر و نگهداری باید به دقت بررسی شود، مقیاس می تواند خط لوله را نیز مسدود کند، به اثر خنک کننده برسد و خوردگی شدید ممکن است نشت کند، تمیز کردن و خوردگی باید مراقب اقدامات خنک کننده باشد.
اگر مقدار مقاومت عایق موتور باید به طور منظم در یک مقدار از پیش تعیین شده یا بیشتر اندازهگیری شود، (11) پیچ محرک چرخانده میشود تا روی بررسی سایش و قرار گرفتن برس موتور DC تمرکز کند. علاوه بر این، زنگ زدگی کابل و سایر قطعات را بررسی کنید و از اقدامات حفاظتی استفاده کنید.
(12) شخصی مسئول نگهداری تجهیزات را تعیین کنید. سوابق دقیق در مدیریت فایل نگهداری و تعمیر تجهیزات کارخانه برای هر مورد گنجانده شده است.
 E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 مرتبط محصولات