E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


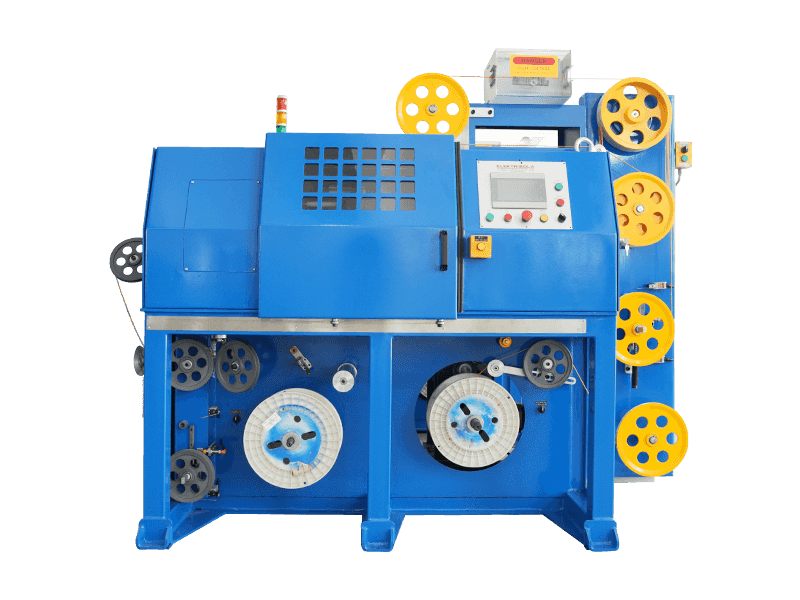
هنگامی که یک خط کابل با سرعت 900 متر در دقیقه شروع به تولید عایق با تغییر ضخامت دیواره 0.06 میلی متر می کند، اکثر اپراتورها ابتدا پیچ و قیف خشک کن را بررسی می کنند. در عمل، سر قالب اکستروژن اغلب منبع واقعی مشکل است . سر قالب مذاب پلیمری را به صورت یک لایه یکنواخت در اطراف هادی شکل می دهد و تمرکز، کیفیت سطح و ثبات فشار را کنترل می کند که ظرفیت و قطر را در حد مشخصات نگه می دارد.
به زبان ساده، سر قالب اکستروژن مجموعه ای است بین انتهای بشکه اکسترودر و خروجی قالب که جریان مذاب تحت فشار پیچ را به یک جریان حلقوی کنترل شده تبدیل می کند. در تولید سیم و کابل، روشی که سر قالب مذاب را کانالیزه میکند، تعیین میکند که آیا میتوانید تحمل ضخامت دیواره را با سرعت خط بالا نگه دارید یا ساعتها را صرف مبارزه با خروج از مرکز و علائم جریان میکنید.
هد قالب اکستروژن چیست؟
سر قالب اکستروژن واحد توزیع دقیق جریان است که در انتهای تخلیه یک اکسترودر تک پیچ یا دو پیچی نصب شده است. در تولید کابل، پلیمر مذاب را به دور یک هادی متحرک در یک لایه پیوسته و متحدالمرکز بدون وارد کردن خطوط جوش، نقاط مرده یا گرادیان حرارتی میپیچد.
کار آن محدود به شکل دادن نیست. یک سر قالب با طراحی خوب همچنین با ایجاد فشار برگشتی، عملکرد پایدار پیچ را تقویت می کند، تغییرات فشار و دما را از پیچ یکنواخت می کند و مذاب را با سرعت یکنواخت در اطراف کل محیط هادی جریان می دهد.
کاری که در خط اکستروژن کابل انجام می دهد
- مذاب را به طور مساوی در اطراف هسته سیم یا کابل پخش می کند.
- نسبت ضخامت دیوار را از طریق هندسه قالب به نوک کنترل می کند.
- در سرعت های بالای 1000 متر بر دقیقه تمرکز را حفظ می کند.
- فشار برگشتی کافی ایجاد می کند تا خروجی پیچ را پایدار کند.
- دمای پلیمر را در سراسر کانال جریان یکنواخت نگه می دارد.
اجزای اصلی یک سر قالب اکستروژن
اگرچه طرح های هد قالب بین سازندگان ماشین متفاوت است، عناصر اصلی یکسان هستند. هر جزء کار خاصی دارد و یک خطای کوچک سایش یا تراز در هر یک از آنها بلافاصله در کابل تمام شده ظاهر می شود.
| جزء | تابع | شکست معمولی |
|---|---|---|
| آداپتور / صفحه شکن | فلنج بشکه را به سر قالب متصل می کند و ذرات درشت را فیلتر می کند | خراش های صفحه که پلیمر تجزیه شده را به دام می اندازد |
| پخش کننده / اژدر | مذاب را شکافته و آن را به یک جریان حلقوی یکنواخت هدایت می کند | لبه های فرسوده باعث تغییر ضخامت می شوند |
| هسته راهنما (نکته) | روی هادی قرار گرفته تا لایه داخلی را مشخص کند | ناهماهنگی منجر به عایق خارج از مرکز می شود |
| حلقه مرگ | قطر خارجی و ضخامت لایه نهایی را مشخص می کند | خراش یا آثار سوختگی روی زمین |
| باندها و سنسورهای گرمکن | دمای تنظیم شده را در سراسر سطح سر حفظ کنید | بخاری های خراب باعث تخریب موضعی مذاب می شوند |
این قطعات به عنوان یک سیستم با هم کار می کنند. اگر هسته راهنما در مرکز قرار داشته باشد اما حلقه قالب از یک طرف 0.02 میلی متر فرسوده شود، تغییر ضخامت دیوار می تواند از 0.03- میلی متر در یک لایه نازک FEP بیشتر شود که برای جابجایی ظرفیت خازنی خارج از نیاز مشتری کافی است.
شما می توانید ببینید که چگونه هر یک از اینها در یک خط سیم کامل قرار می گیرند در تجزیه قبلی ما اجزایی که یک اکسترودر را تشکیل می دهند .
چگونه یک سر قالب اکستروژن کار می کند
مذاب از فلنج اکسترودر وارد سر می شود، از صفحه شکن عبور می کند، سپس در اطراف پخش کننده جریان می یابد. پخش کننده پلیمر را از یک جریان دایره ای به یک حلقه حلقوی که نوک راهنما را احاطه کرده است، دوباره توزیع می کند. هادی از مرکز سر عبور می کند و حلقه قالب در خروجی قطر نهایی را کنترل می کند.
سه متغیر طراحی بیشترین اهمیت را دارند:
- طول زمین : بخش مستقیم در خروجی قالب. زمین طولانی تر جریان را تثبیت می کند اما افت فشار را افزایش می دهد.
- زاویه پیش نویس : مخروطی منتهی به زمین. زاویه بیش از حد تند برش و گرمای زیادی ایجاد می کند. مخروطی بسیار کم عمق یک لایه مرزی ضخیم و با حرکت آهسته ایجاد می کند.
- تعادل جریان-کانال : مسیر مذاب باید در اطراف هادی متقارن باشد. حتی 10 درصد اختلاف در طول کانال، اختلاف ضخامت قابل تشخیصی ایجاد می کند.
برای عایق FEP با دمای بالا، دمای مذاب معمولی 380 تا 420 درجه سانتیگراد است. یک حلقه قالب فولادی 100 میلیمتری میتواند تقریباً 0.4 میلیمتر بین دمای اتاق و دمای عملیاتی منبسط شود، بنابراین قبل از تنظیم نهایی تمرکز باید اجازه داده شود که به تعادل حرارتی کامل برسد.
مذاب به صورت لوله ای بزرگتر از هادی خارج می شود. سپس لوله اکسترود شده تا قطر نهایی مورد نیاز پایین کشیده می شود. رابطه بین هندسه قالب، کشش، و سرعت حمل و نقل چیزی است که ضخامت دیوار نهایی را تعیین می کند.
انواع سر قالب های اکستروژن و کاربردهای آنها
ساختارهای مختلف کابل به مفاهیم مختلف سر قالب نیاز دارند. این انتخاب نه تنها بر هزینه ابزار، بلکه بر تحمل ضخامت دیوار و حداکثر سرعت خطی که می توانید به دست آورید نیز تأثیر می گذارد.
سر قالب های فشاری
در یک هد فشاری، پلیمر مذاب با هادی داخل سر برخورد می کند و به عنوان یک لایه پیوندی از آن خارج می شود. این طرح برای کاربردهای غلاف و ژاکت که در آن چسبندگی بین پلیمر و هسته کابل لازم است رایج است. فشار، پلیمر را در تماس با سطح هادی نگه می دارد.
سر قالب های تیوبینگ
در یک سر لوله ای، ابتدا یک لوله از پلیمر مذاب تشکیل می شود و سپس پس از خروج قالب، اغلب با کمک خلاء، به هادی اعمال می شود. این نوع برای لایههای عایق نازک ترجیح داده میشود زیرا تنش کششی روی هادی را کاهش میدهد و سرعت خط را سریعتر میدهد.
سر قالب های دمای بالا برای FEP و PFA
فلوروپلیمرها به یک مسیر جریان مقاوم در برابر خوردگی و کنترل گرمایش دقیق نیاز دارند. هد باید از موادی ساخته شود که در دمای 400 درجه سانتیگراد یا بیشتر بدون پوسته پوسته شدن، از کارکرد مستمر زنده بمانند. Gemwell آن را جفت می کند اکسترودر عایق سیم هسته با دمای بالا FEP/PFA با یک سر قالب که انحراف دمای مذاب را در 5- درجه سانتیگراد نگه می دارد، که اینطور است زمانی که ضخامت دیواره فقط 0.09 میلی متر باشد بسیار مهم است .
 FEP/PFA/ETFE/PEEK/PA خط اکستروژن عایق سیم هسته با دمای بالا Manufa Gemwell Electrical Technology Co., Ltd یک تولید کننده خط اکستروژن عایق سیم هسته ای با دمای بالا FEP/PFA/ETFE/PEEK/PA در چین است... مشاهده محصول →
سرهای قالب فومینگ
فرآیندهای کف کردن شیمیایی نیاز به یک پروفیل فشار کنترل شده با دقت از طریق هد دارند تا عامل دمنده پیش از موعد منبسط نشود. فشار سر باید به اندازه کافی بالا بماند تا انبساط گاز را مهار کند تا زمانی که مذاب از قالب خارج شود. به همین دلیل است که خطوط عایق فوم دار PE/PP/PU از هندسه سر قالب اختصاصی به جای سر عایق جامد استفاده می کنند.
هدهای چند لایه و کواکستروژن
کابلهای چند لایه، مانند عایقهای فومدار یا ساختارهای ژاکت چسبانده شده، نیاز به یک سر اکستروژن مشترک دارند که دو یا چند جریان مذاب را در یک کانال جریان واحد ترکیب میکند. هندسه سر باید هر لایه را قبل از ادغام موازی و یکنواخت نگه دارد و سطح مشترک بین لایه ها نباید برآمدگی یا موجی ایجاد کند.
Crosshead در مقابل طراحی مستقیم
اکثر خطوط عایق و روکش کابل از یک ضربدر استفاده می کنند که در آن هادی در 90 درجه به محور اکسترودر وارد می شود. سرهای مستقیم بیشتر برای اکستروژن میله و پروفیل رایج هستند و به ندرت در پوشش سیم استفاده می شوند. خمیدگی 90 درجه کراس هد یک نقطه مرده بالقوه است، بنابراین کانال جریان باید با شعاع سخاوتمندانه و انتقال صاف طراحی شود تا از تخریب پلیمر جلوگیری شود.
مواد مورد استفاده در ساخت سر قالب
انتخاب مواد برای سر قالب به سه شرط بستگی دارد: مقاومت در برابر سایش، مقاومت در برابر خوردگی و پایداری ابعادی در دمای کار.
- فولاد ابزار H13 پرمصرف ترین ماده بدنه است زیرا سختی آن را تا 500 درجه سانتیگراد حفظ می کند و چقرمگی خوبی دارد.
- فولاد آلیاژی 4140 برای بدنه های بزرگتر که ساییدگی شدید نمی بینند اما از ماشینکاری آسان تر بهره می برند استفاده می شود.
- فولادهای ضد زنگ مانند 17-4 PH یا 431 برای سطوح جریان در معرض فلوروپلیمرها استفاده می شود.
- نیترید یا آبکاری کروم مقاومت در برابر سایش را بهبود می بخشد. یک سطح H13 نیترید شده می تواند به سختی بالاتر از 1000 HV برسد.
- درج تنگستن کاربید در مناطق با بالاترین سایش، مانند زمین قالب در خطوط پرسرعت FEP استفاده می شود.
برای هستههای روزمره PVC، PE، PP یا PU، میتوان از همان بدنه سر فولادی ابزار استفاده کرد، اما روکش سطح جریان و تلرانسها همچنان باید با کاربرد مطابقت داشته باشند. ساخت Gemwell کامل شد اکسترودرهای عایق سیم هسته جامد PVC/PE/PP/PU با سرهای قالب مطابق با محدوده خروجی پیچ و محدوده اندازه سیمی که می خواهید اجرا کنید.
تولید کنندگان خط اکستروژن عایق سیم هسته PVC/PE/PP/PU، کارخانه - Gemwe Gemwell Electrical Technology Co., Ltd یک تولید کننده خط اکستروژن عایق سیم هسته PVC / PE / PP / PU و کارخانه OEM / ODM است، ما ... مشاهده محصول → برای LSZH و سایر ترکیبات بسیار پر، خوردگی و سایش ساینده تهاجمی تر از پلی اولفین های خالص هستند. هدی که برای پلی اتیلن به خوبی کار می کند ممکن است در عرض شش ماه در LSZH سایش دایک رینگ قابل توجهی نشان دهد، به خصوص اگر محتوای پرکننده معدنی بالای 40٪ باشد.
عواملی که بر عملکرد Die Head تأثیر می گذارد
عملکرد هد قالب نتیجه رئولوژی مذاب، هندسه ابزار و تمرین عملیاتی است. تأثیرگذارترین عوامل عبارتند از:
| عامل | تاثیر | بررسی کنید |
|---|---|---|
| یکنواختی دمای مذاب | تغییرات /-10 درجه سانتیگراد باعث تغییر ویسکوزیته و ضخامت دیواره می شود | ترموکوپل در سر و می میرند |
| تعادل جریان-کانال | جریان نابرابر لایه های غیرعادی ایجاد می کند | علائم مارپیچی و هندسه بدنه |
| انحراف سر به سر | نسبت ضخامت دیوار اولیه را تنظیم می کند | شماره گیری نشانگر قبل از راه اندازی |
| طول زمین | زمین طولانی تر ثبات را بهبود می بخشد اما فشار را افزایش می دهد | خواندن مبدل فشار |
| پرداخت سطح | سطوح ناهموار باعث شکستگی مذاب و رسوب می شود | جلا دادن به Ra 0.4 میکرومتر یا بهتر |
| انبساط حرارتی | تراز شیفت قطعات گرم شده | سر را در دمای کار وسط قرار دهید |
فراتر از اینها، سرعت خط و نسبت افت پایین باید در نظر گرفته شود. اگر نسبت کشش بیش از حد بالا باشد، مذاب بین قالب و هادی بیش از حد کشیده می شود که منجر به تغییر قطر و قطر می شود.
نحوه انتخاب هد قالب اکستروژن مناسب
انتخاب هد دای تصمیمی جدا از انتخاب اکسترودر نیست. سر باید با قطر پیچ، سرعت خروجی، خانواده پلیمری و ساختار کابل مطابقت داشته باشد. هدی که برای یک اکسترودر کوچک خیلی بزرگ است، زمان ماندگاری طولانی ایجاد می کند. هد خیلی کوچک باعث افت فشار زیاد و دمای مذاب بالا می شود.
چک لیست انتخاب
- ساختار کابل را تعریف کنید: عایق جامد، عایق فوم دار یا ژاکت.
- خانواده پلیمر و حداکثر دمای پردازش را تأیید کنید.
- محدوده ضخامت دیوار و تحمل هم مرکز مورد نیاز را تعریف کنید.
- حداکثر سرعت خط و خروجی مذاب مربوطه را تعیین کنید.
- قطر پیچ اکسترودر و ابعاد فلنج را بررسی کنید.
- بر اساس ساختار لایه، بین نوع فشار و سر لوله را انتخاب کنید.
اگر چندین ماده عایق را در یک کارگاه اجرا می کنید، یک طرح مدولار را در نظر بگیرید که به شما امکان می دهد به جای تعویض کل سر، فقط نوک راهنما و حلقه قالب را تغییر دهید.
برای لایه های ژاکت و غلاف دیوار ضخیم، Gemwell طراحی سر جداگانه را توصیه می کند زیرا جریان مورد نیاز برای یک لایه عایق 0.3 میلی متری کاملاً متفاوت از یک ژاکت 1.5 میلی متری است. ما اکسترودرهای غلاف سیم و کابل LSZH/XLPE/TPE/TPU برای جلوگیری از فشار بیش از حد در خروجی بالا، از یک کانال جریان بزرگتر و یک رویکرد زمینی متفاوت استفاده کنید.
تولیدکنندگان خط اکستروژن غلاف LSZH/XLPE/TPE/TPU، کارخانه - Gemwell Electr Gemwell Electrical Technology Co., Ltd یک تولید کننده خط اکستروژن غلاف LSZH/XLPE/TPE/TPU و کارخانه OEM/ODM در چین است، ما متخصص... مشاهده محصول → برای نگاهی دقیق تر به نحوه اندازه گیری سر برای لایه های ژاکت، ما را ببینید پایگاه دانش ماشین اکستروژن غلاف کابل ، که ساختارها و هندسه های ابزار معمولی را مقایسه می کند.
تعمیر و نگهداری و مشکلات رایج سر قالب
یک دای هد می تواند ماه ها بدون توجه کار کند، اما زمانی که مشکلات ظاهر می شوند، تمایل دارند که به طور ناگهانی ظاهر شوند. شایع ترین علائم عبارتند از: تغییر ضخامت دیوار، لکه های سیاه، خطوط جریان و زبری سطح.
نگهداری پیشگیرانه
- بعد از هر کمپین طولانی، سر را جدا کرده و سطوح جریان را تمیز کنید.
- زمین و نوک راهنما را از نظر خراشیدگی و گرد شدن لبه بررسی کنید.
- سطوح جریان را قبل از مونتاژ مجدد به Ra 0.4 میکرومتر یا بهتر صیقل دهید.
- نوارهای بخاری را برای نقاط سرد بررسی کنید و ترموکوپل ها را با واحدهای کالیبره شده جایگزین کنید.
- پس از رسیدن به دمای عملیاتی، سر پیچ ها را به مقادیر توصیه شده بازگردانید.
یک کامل برنامه عملیاتی معمول، نگهداری و تعمیر ماشین های اکستروژن بنابراین باید سر قالب را به عنوان یک آیتم بازرسی جداگانه شامل شود، زیرا سایش آن با پیچ و بشکه متفاوت است.
مشکلات رایج و رفع
| مشکل | علت احتمالی | اقدام اصلاحی |
|---|---|---|
| ضخامت دیوار غیر عادی | هسته راهنمای نامناسب یا حلقه قالب فرسوده | سر را در دمای کار وسط قرار دهید. ابزار فرسوده را جایگزین کنید |
| علائم یا برآمدگی های جریان | سطح جریان ناهموار یا طول زمین اشتباه است | جلا دادن کانال جریان؛ افزایش طول زمین |
| لکه های سیاه یا ژل | نقاط مرده در سر یا پلیمر تجزیه شده | سر را جدا و تمیز کنید؛ خوردگی را بررسی کنید |
| افزایش قطر | نوسانات فشار از پیچ | بررسی کنید the melt pump and screen pack; increase backpressure |
| آب دهان بمیر | فشار مذاب بیش از حد یا دمای نامناسب | دمای پایین سر؛ زاویه مخروطی را بررسی کنید |
سوالات متداول در مورد هدهای قالب اکستروژن
تفاوت بین قالب اکستروژن و هد قالب اکستروژن چیست؟
سر قالب مجموعه کاملی است که مذاب را توزیع می کند، در حالی که خود قالب معمولاً حلقه قابل تعویض در خروجی است که قطر خارجی نهایی را مشخص می کند. در زبان فروشگاهی روزانه، اپراتورها اغلب زمانی که منظورشان کل سر است، می گویند «بمیر»، اما در طراحی ابزار، تمایز مهم است زیرا قالب تنها یکی از چندین بخش است که هندسه را کنترل می کند.
آیا می توان از همان سر قالب برای عایق جامد و عایق فوم استفاده کرد؟
به طور معمول نه. عایق فوم دار به پروفیل فشاری نیاز دارد که عامل دمنده را تا زمانی که مذاب از قالب خارج شود فشرده نگه می دارد. عایق جامد به این محدودیت نیاز ندارد. استفاده از سر کف برای لایه های جامد می تواند فشار بیش از حد و سطح ناهموار ایجاد کند. استفاده از یک سر جامد برای کف کردن می تواند باعث انبساط زودرس داخل کانال شود.
هد قالب اکستروژن چند بار باید تمیز شود؟
فاصله تمیز کردن به پلیمر بستگی دارد. مواد ترموپلاستیک مانند PVC به آرامی تجزیه می شوند و ممکن است هر یک تا دو هفته یکبار نیاز به پاک کردن سر داشته باشند. فلوروپلیمرها و ترکیبات LSZH بسیار پر شده نیاز به بررسی های مکرر دارند و هر توقف بیش از 20 دقیقه یا افزایش فشار قابل مشاهده دلیلی برای باز کردن هد و بازرسی سطوح جریان است.
چه چیزی باعث ایجاد عایق خارج از مرکز در اکسترودر کابل می شود؟
عایق خارج از مرکز اغلب به دلیل ناهمترازی هسته راهنما، حلقه قالب فرسوده یا لوله هدایت کننده هدایت نادرست ایجاد می شود. همچنین می تواند ناشی از دمای ناهموار بخاری در اطراف سر باشد که باعث ایجاد اختلاف ویسکوزیته بین طرفین مخالف کانال جریان می شود.
آیا مواد هد قالب برای ترکیبات بدون هالوژن (LSZH) با دود کم اهمیت دارند؟
بله. ترکیبات LSZH اغلب محتوای مواد معدنی پرکننده بالایی دارند و محصولات تجزیه اسیدی تولید می کنند. یک سر استاندارد H13 سریعتر سایش می شود و ممکن است خورده شود. سطوح جریان نیترید یا فولاد ضد زنگ انتخاب قابل اعتماد تری برای LSZH هستند، به خصوص در نرخ های خروجی بالا.
چگونه بفهمم سر قالب من برای اکسترودر خیلی بزرگ است؟
زمان اقامت و افت فشار شاخص های اصلی هستند. اگر یک تاخیر طولانی بین تغییر رنگ و ظاهر شدن رنگ جدید در خروجی مشاهده کردید، یا اگر فشار مذاب در سر برای تثبیت پیچ بسیار کم است، کانال جریان احتمالاً برای کاربرد بسیار بزرگ است.
نتیجه گیری
هد قالب اکستروژن کمترین نمایان اما تاثیرگذارترین قسمت خط اکستروژن کابل است. تعیین می کند که آیا یک خط با سرعت بالا می تواند تحمل ضخامت دیوار، سطح تمیز و قطر پایدار را بدون دخالت مداوم اپراتور حفظ کند یا خیر.
هنگامی که یک اکسترودر جدید را انتخاب می کنید، سر قالب را به دقت پیچ و درایو ارزیابی کنید. آن را با خانواده پلیمری، محدوده ضخامت دیوار و حداکثر سرعت خط مطابقت دهید. سپس متغیرهای عملیاتی را کنترل کنید: دمای مذاب، فشار سر، تراز ابزار و وضعیت سطح.
اگر در حال تعقیب مشکل تحمل در یک خط موجود هستید، تحقیقات خود را در قسمت اصلی شروع کنید. در بسیاری از موارد، پیچ علت اصلی نیست. یک سر قالب فرسوده یا نامناسب است . Gemwell هر اکسترودر را حول سر و مجموعه ابزار خاص طراحی می کند، به همین دلیل است که سازندگان کابل از خطوط ما برای برنامه هایی استفاده می کنند که هندسه ثابت اهمیت دارد.
 مرتبط محصولات