E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


ماشین سیم پیچ چه کاری انجام می دهد و چرا اهمیت دارد
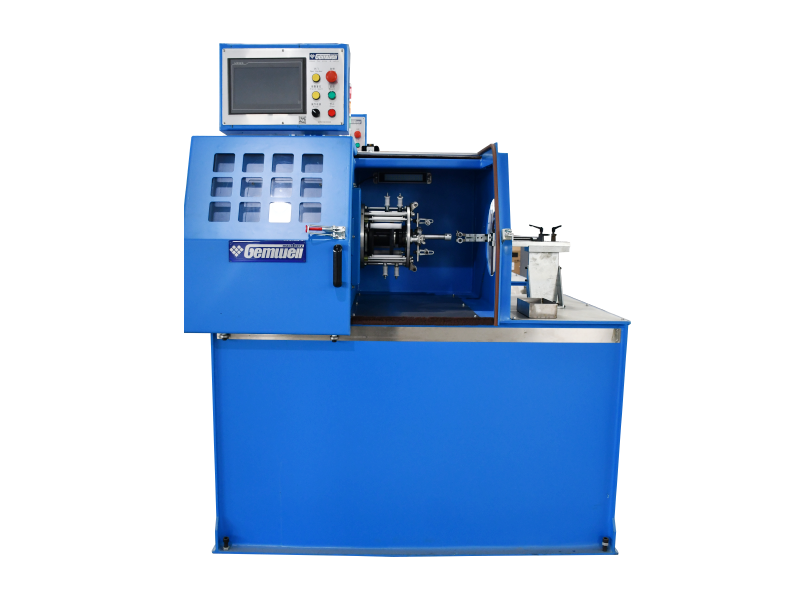
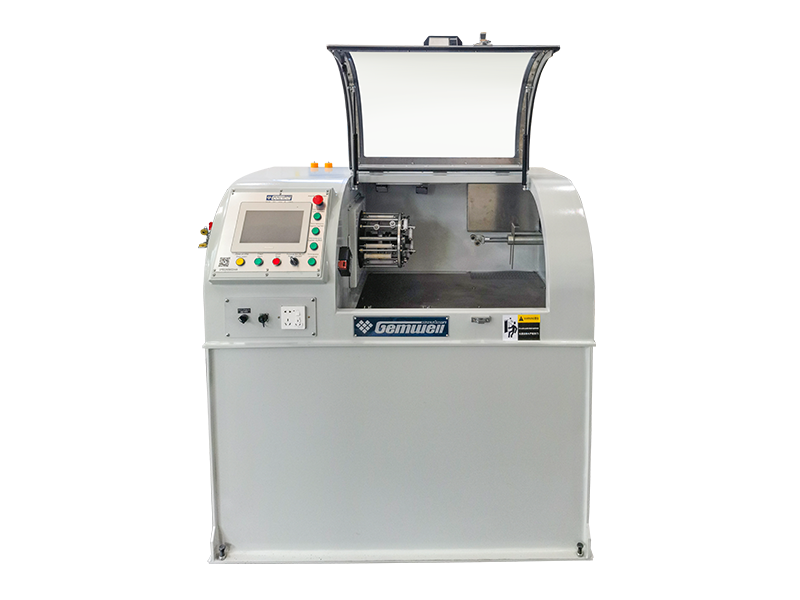
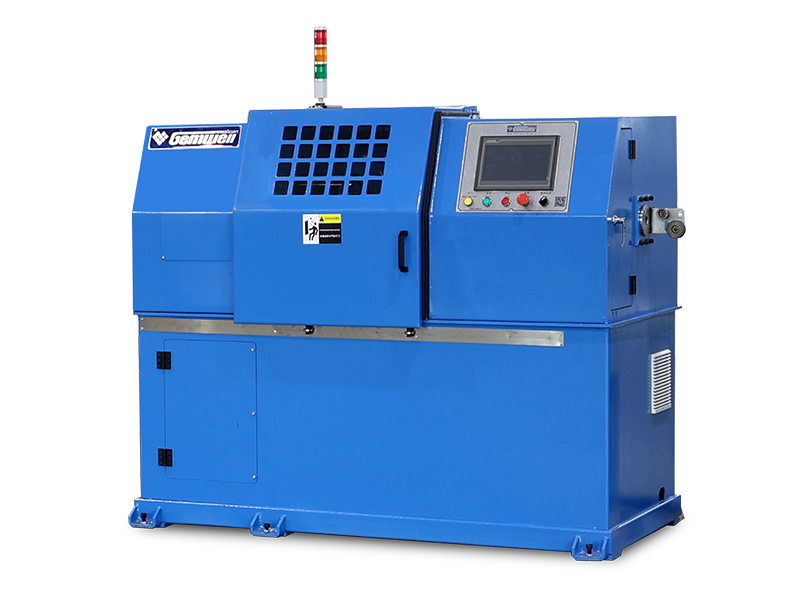
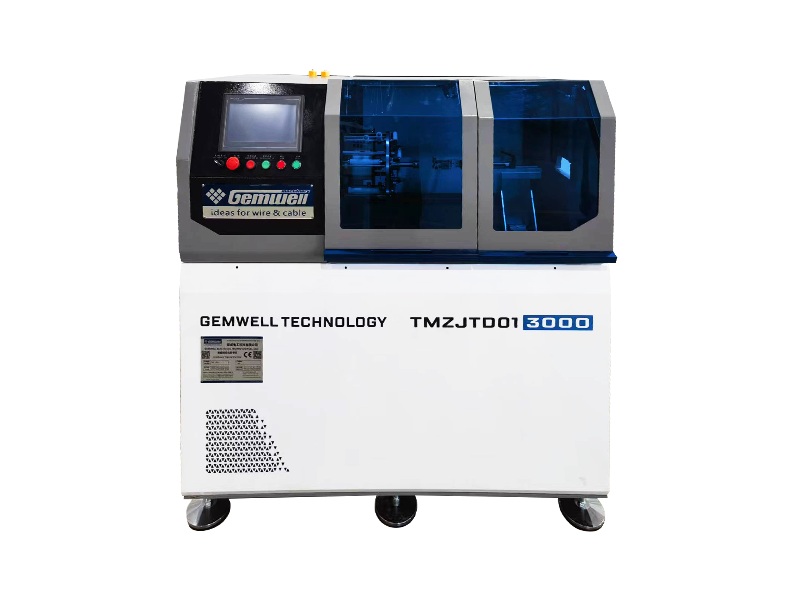
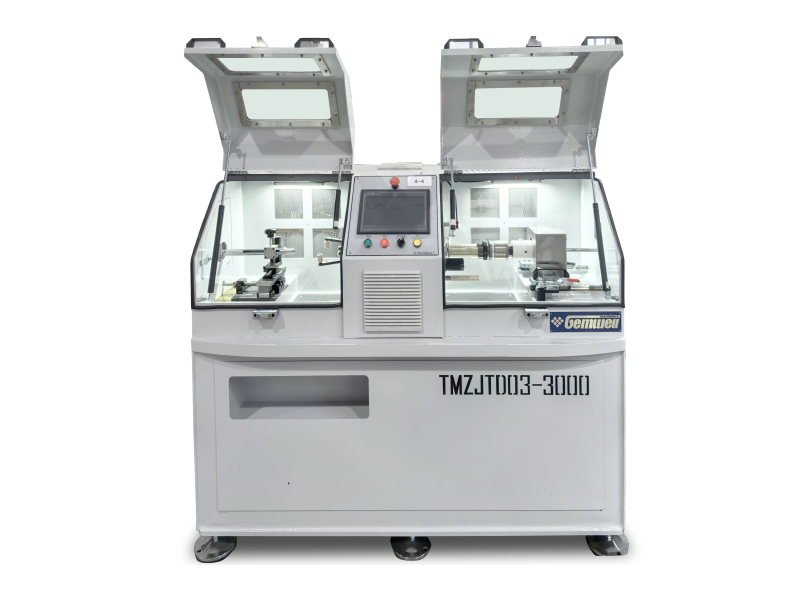
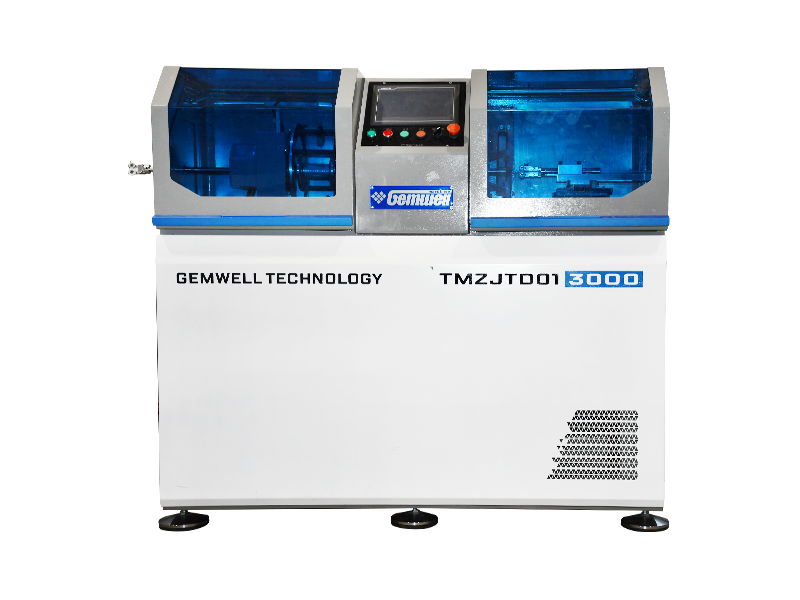
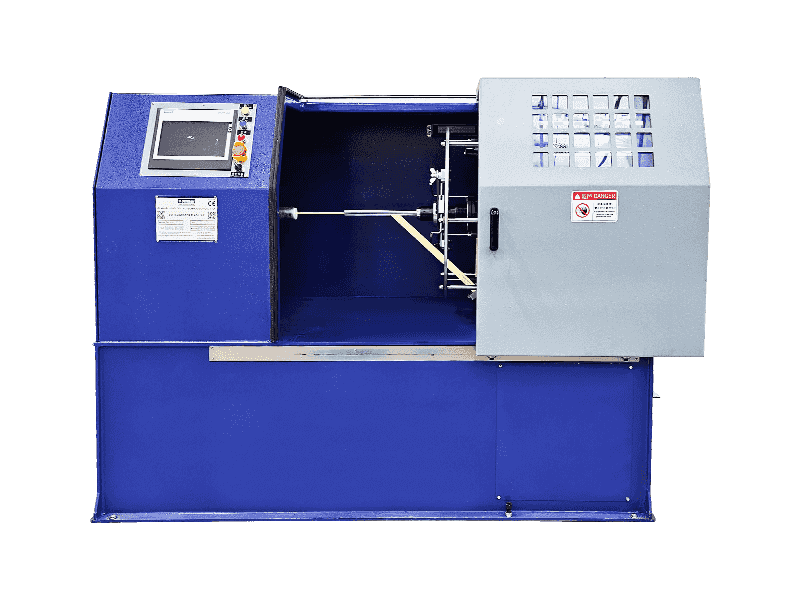
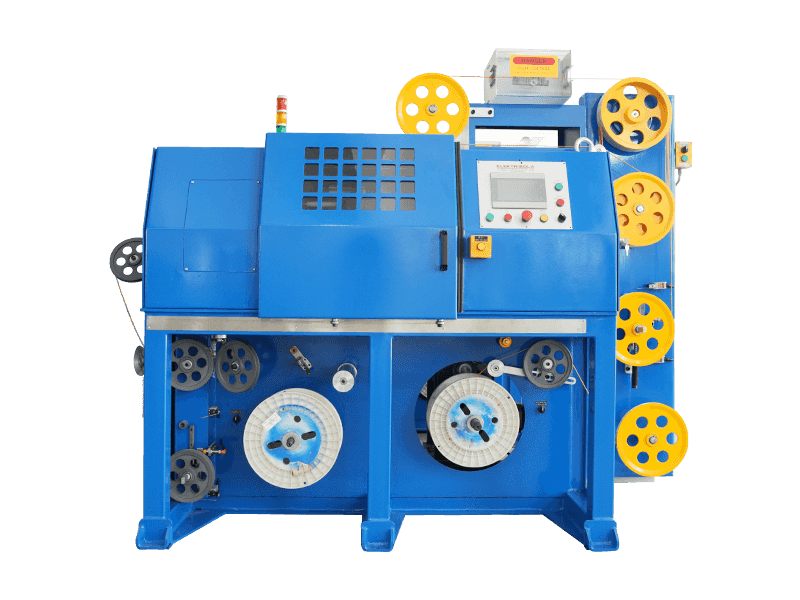
A دستگاه سیم پیچ سیم مستقیم یا قرقرهای را میگیرد و آن را با سرعت بالا به سیمپیچهای یکنواخت و کاملاً کنترلشده میپیچد، سپس هر سیمپیچ را برش میدهد، میبندد یا نوار میبندد تا بتوان آن را بستهبندی، حمل کرد یا مستقیماً وارد مرحله فرآیند بعدی کرد. نسخه کوتاه: اگر یک کارخانه به قطر سیم پیچ ثابت، تعداد دورهای تکرار شونده و انتهای سیم پیچ تمیز بدون پیچ خوردگی یا همپوشانی نیاز دارد، این دستگاه است که این کار را انجام می دهد و آن را با یک جفت می کند. دستگاه سیم کش درست بعد از اینکه سر سیم پیچ حلقه بین سیم پیچ و بسته بندی را در یک خط پیوسته می بندد.
تولیدکنندگان سیم، مغازه های مونتاژ کابل، فنر سازها و کارخانه های مصرفی جوش همه به این تجهیزات متکی هستند زیرا سیم پیچ دستی کند، ناسازگار است و کار سختی دارد. یک کارگر که با دست سیم پیچ می شود ممکن است 40 تا 60 سیم پیچ در هر شیفت بسته به قطر سیم تولید کند. یک کویل اتوماتیک میان رده که با سرعت 300 تا 800 دور در دقیقه بر روی سر جمعآوری کار میکند، میتواند 400 تا 1200 کویل را در همان دوره تولید کند، با تحمل ابعادی بسیار کمتر از سیمپیچ به کویل.
فراتر از خروجی خام، دلیل عمیقتری که کارخانهها کویلینگ دستی را جایگزین میکنند، واریانس است. هنگامی که شخصی سیم را با دست می پیچد، فاصله چرخش، کشش و قطر سیم پیچ نهایی کمی از سیم پیچ به سیم پیچ و حتی بیشتر از اپراتور به اپراتور در سراسر شیفت تغییر می کند. این واریانس بعداً بهعنوان مشکلات تغذیه در یک ربات جوشکاری، پرداخت درهم بر روی سر میخ یا سیمپیچهایی که مشتریان به دلیل سیمپیچ ناهموار رد میکنند، نشان داده میشود. یک ماشین سیم پیچی که به درستی راه اندازی شده باشد بیشتر این واریانس را حذف می کند زیرا تنش، سرعت و تعداد دور توسط سنسورها و تنظیمات یکسان در هر چرخه کنترل می شود.
بقیه این راهنما در مورد انواع ماشین ها، نحوه کار یک دستگاه سیم پیچ و یک دستگاه نوار سیم کشی با هم، اجزای سازنده باید قبل از سفارش بررسی کنند، نحوه رفتار متفاوت دستگاه در بین مواد سیم معمولی، گذراندن کامل چرخه تولید از سیم خام تا سیم پیچ باندی تمام شده، عادات تعمیر و نگهداری که در واقع عمر سرویس را افزایش می دهد، ارزیابی های رایج در خرید، ارزیابی های رایج و رایج در خرید، سوالات متداول در خرید، ارزیابی های رایج و رایج خرید مهندسان کارخانه در حال ارزیابی تجهیزات جدید در سال 2026 هستند.
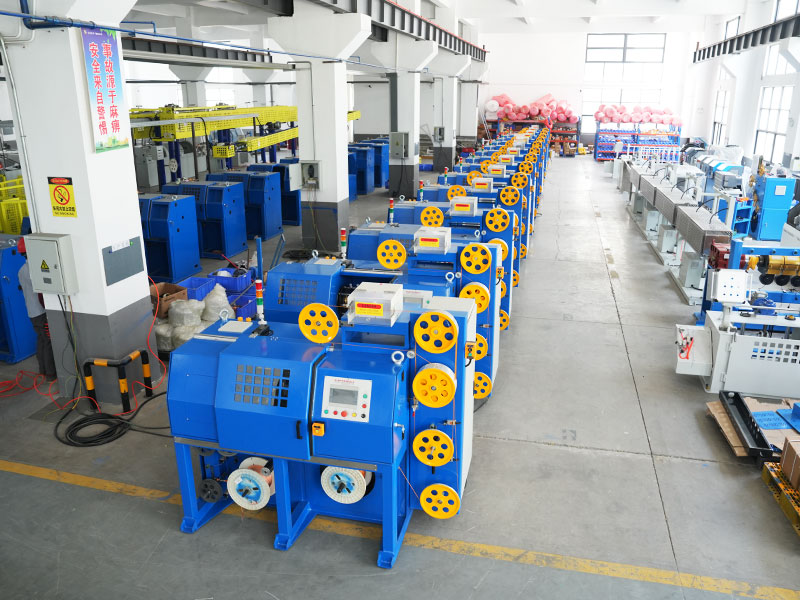
انواع اصلی ماشین آلات سیم پیچ در بازار
تجهیزات کویلینگ برای همه یکسان نیستند. گیج سیم، سختی مواد، هدف وزن سیم پیچ و روش بسته بندی پایین دست، همگی خریداران را به سمت پیکربندی متفاوت سوق می دهد. در زیر دسته بندی هایی وجود دارد که امروزه اکثر ماشین های نصب شده در کارخانه های تولید سیم، کابل و فنر را پوشش می دهند.
کویل های حلقه افقی
این سیمها به دور یک بازوی چرخان یا اسپینر میچرخند در حالی که سیم از یک محور ثابت وارد میشود و سیمپیچهای حلقهای شکلی تولید میکند که صاف قرار دارند. آنها انتخاب استاندارد برای سیم جوش، سیم حصار، و سیم فولادی نرم معمولی هستند که وزن سیم پیچ از 15 کیلوگرم تا بیش از 1000 کیلوگرم در هر سیم پیچ است. کویل های افقی به دلیل مرکز ثقل پایین، که دستگاه را حتی در سرعت های اسپیندل بالاتر ثابت نگه می دارد، ارزشمند هستند. از آنجایی که سیم پیچ در طول سیم پیچ صاف می نشیند، جاذبه به سیم کمک می کند تا به طور یکنواخت در جای خود قرار گیرد، به همین دلیل است که این طرح رایج ترین انتخاب برای سیم سنج سنگین تر است.
کویل های بشکه ای یا سبد عمودی
سیم در یک سبد یا بشکه چرخان در الگوی هشت یا سطح باد گذاشته میشود، که برای سیمهای گیج ظریفتر که در تولید فنر استفاده میشود، سیم میخی یا سیمهادی مسی و آلومینیومی که برای کشیدن بیشتر در نظر گرفته میشود، رایج است. این طرح تمایل به کاهش پیچش سیم و تنش پیچشی در مقایسه با سیم پیچی قرقره به قرقره دارد، که اهمیت دارد زیرا سیم پیچ خورده می تواند باعث ساییدگی قالب های کششی ناهموار و پرداخت ناهماهنگ سطح روی فلزات نرم شود.
سیم پیچ لایه دقیق
در جایی که هر پیچ باید دقیقاً در کنار پیچ قبلی قرار گیرد، سیم پیچ های لایه در سیم آهنربای لعابی، سیم جوش برای سیستم های تغذیه رباتیک، و هر سیم پیچی که بعداً بدون گره خوردن باید جواب دهد، رایج است. مکانیزم تراورس همزمان با چرخش دوک به جلو و عقب حرکت می کند و دقت گام اغلب بین 0.1 تا 0.3 میلی متر حفظ می شود. این تلورانس تنگ همان چیزی است که به سلول جوشکاری روباتیک اجازه میدهد تا ساعتها سیم را بهطور مداوم بکشد بدون اینکه یک گیره باعث قطع شدن چرخه جوش شود.
خطوط ترکیبی سیم پیچ و نوار چسب
به جای اجرای سیم پیچ و بسته بندی به عنوان دو ایستگاه مجزا، اکنون بسیاری از کارخانه ها یک خط ترکیبی را نصب می کنند که در آن کویل مستقیماً در دستگاه سیم کش یا سر تسمه تخلیه می شود. این کار دستی بین دو مرحله را حذف میکند و به سرعت به پیکربندی پیشفرض برای عملیات سیم جوش با حجم متوسط به بالا و سیمهای MIG تبدیل میشود، زیرا فضای کف را نیز آزاد میکند که در غیر این صورت برای یک نوار نقاله بافر بین دو ماشین جداگانه مورد نیاز بود.
کویل های فلایر دوار
یک بازوی پرواز حول یک قرقره یا سنبه ثابت می چرخد و در حالی که نقطه برداشت ثابت می ماند، سیم را پایین می گذارد. این طرح برای کاربردهای با قطر کمتر و سرعت بالا مناسب است، جایی که خود سیم آنقدر ظریف است که نمیتوان آن را از طریق یک حلقه چرخان کشید، مانند سیم مسی ریز یا سیم روکش دار که در آن خراش سطح باید به حداقل برسد.
کویل های دو سر یا دوکی دوکی
دو سر سیم پیچ به صورت موازی یا متناوب روی یک قاب پایه قرار می گیرند، بنابراین یک سر می تواند یک سیم پیچ تمام شده را تخلیه کند در حالی که سر دیگر به پیچیدن ادامه می دهد و زمان مرده بین چرخه ها را نزدیک به صفر کاهش می دهد. این پیکربندی در کارخانههایی که با حجم روزانه بالا کار میکنند، رایج است، جایی که حتی چند ثانیه توقف در هر چرخه باعث از دست دادن معنیدار خروجی در یک شیفت کامل میشود.
دستگاه سیم پیچ سیم در مقابل دستگاه نوار زنی سیم: جایی که هر یک از آن ها جا می شود
این دو دستگاه اغلب با هم اشتباه میشوند، زیرا معمولاً درست در کنار یکدیگر در کف تولید مینشینند، اما مشکلات مختلفی را حل میکنند.
دستگاه سیم پیچ
سیم را به یک سیم پیچ تبدیل می کند، تعداد چرخش و قطر سیم پیچ را کنترل می کند و وزن سیم پیچ نهایی را تعیین می کند. کار اصلی آن شکل دادن و اندازه گیری است نه ایمن سازی. همه چیز در مورد هندسه داخلی سیم پیچ، اینکه چقدر محکم است، چقدر لایه ها روی هم چیده می شوند و نقطه شروع و پایان چقدر تمیز هستند، از این مرحله می آیند.
دستگاه سیم کش
نوار یا در برخی تنظیمات تسمه پلاستیکی را در دو یا چند نقطه به دور سیم پیچ تمام شده می پیچد تا سیم پیچ در حین جابجایی، ذخیره سازی و حمل و نقل شکل خود را حفظ کند. بدون این مرحله، یک سیم پیچ فولادی فنری یا سیم جوش می تواند به محض خروج از دستگاه، بهار باز شود و در هم بپیچد. مرحله چسب زدن صرفاً مربوط به حفظ شکلی است که کویل قبلا ایجاد کرده است، نه اصلاح یک سیم پیچ ضعیف.
در یک چیدمان کارآمد، سیم پیچ از سر سیم پیچ به یک میز گردان یا نوار نقاله منتقل می شود، جایی که واحد نواربندی اطراف آن را نمایان می کند، نوار را در تعداد نقاط برنامه ریزی شده اعمال می کند و سیم پیچ تمام شده و نواری را روی یک نوار نقاله باز می گذارد. کارخانههایی که از مرحله چسباندن رد میشوند و به بستن دستی متکی هستند، تقریباً 3 تا 5 برابر زمان چرخه طولانیتر در هر سیم پیچ و ضایعات قابل توجه بیشتری از سیم پیچهایی که قبل از رسیدن به مشتری شل میشوند، گزارش میدهند.
همچنین فکر کردن به حالت های شکست به طور جداگانه کمک می کند. مشکل سیم پیچی به صورت یک سیم پیچ بیضی شکل، شل یا همپوشانی مستقیماً از سر ظاهر می شود. یک مشکل نوار چسب بعداً ظاهر می شود، اغلب پس از اینکه سیم پیچ چند مرحله دستکاری را پشت سر گذاشته است، به عنوان نواری که لیز خورده، پاره شده یا نتوانسته سیم پیچ را بسته نگه دارد. تشخیص اینکه کدام مرحله باعث شکایت مشتری شده است، باعث صرفه جویی در زمان هدر رفت عیب یابی در فروشگاه می شود.
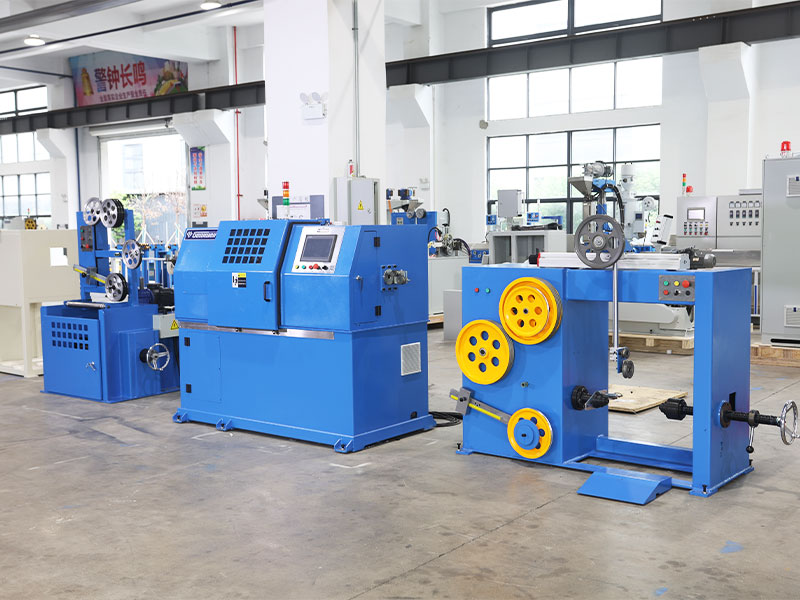
اجزای اصلی و آنچه باید قبل از خرید بررسی شود
هر دستگاه سیم پیچ، صرف نظر از نام تجاری، بر روی همان تعداد انگشت شماری از زیر سیستم ها ساخته شده است. دانستن اینکه هر کدام چه کمکی می کنند به خریدار کمک می کند تا به جای مقایسه اعداد سرعت سرفصل، برگه مشخصات را به درستی بخواند.
| زیر سیستم | وظیفه کوچک | وظیفه متوسط | وظیفه سنگین |
|---|---|---|---|
| محدوده قطر سیم | 0.2 تا 1.6 میلی متر | 1.6 تا 6.0 میلی متر | 6.0 تا 16 میلی متر |
| ظرفیت وزن کویل | تا 25 کیلوگرم | 25 تا 250 کیلوگرم | 250 تا 1200 کیلوگرم |
| سرعت اسپیندل | تا 1200 دور در دقیقه | 300 تا 800 دور در دقیقه | 80 تا 300 دور در دقیقه |
| نوع درایو | موتور AC با اینورتر | سروو موتور | سروو با کاهش گیربکس |
| زمان تغییر معمولی | 5 تا 10 دقیقه | 10 تا 25 دقیقه | 20 تا 45 دقیقه |
تغذیه و کنترل تنش
یک بازوی رقصنده، کشش پنوماتیک یا سیستم لودسل حلقه بسته، تغذیه سیم را با کشش ثابت و قابل کنترل به سر سیم پیچ نگه می دارد. کشش ناهموار تنها شایع ترین علت شل یا بیضی شکل کویل است، بنابراین این جزء سزاوار توجه بیشتری نسبت به اکثر خریداران در هنگام انتخاب تجهیزات است. در ماشینهای رده بالاتر، تنشکننده بازخورد زنده را به کنترل پنل گزارش میدهد و به اپراتور اجازه میدهد روند تنش را قبل از تبدیل شدن به یک سیم پیچ رد شده ببیند، نه اینکه بعد از آن مشکل را کشف کند.
سر سیم پیچ یا اسپینر
این عنصر چرخشی است که در واقع سیم را به شکل حلقه یا لایه در می آورد. قطر سر معمولاً در یک محدوده تعریف شده قابل تنظیم است و به یک ماشین اجازه می دهد تا چندین اندازه سیم پیچ را بدون تغییر کامل ابزار کار کند. کیفیت یاتاقان داخل این مجموعه تأثیر بزرگی بر سطح نویز و هزینه نگهداری طولانی مدت دارد، زیرا به طور مداوم با سرعت نامی کامل دستگاه کار می کند.
شمارش و اندازه گیری طول
چرخ رمزگذار یا شمارنده نوری چرخش ها یا طول خطی را دنبال می کند تا دستگاه با وزن یا طول دقیق هدف قطع کند. کنترلکنندههای مدرن در تجهیزاتی که به خوبی نگهداری میشوند، دقت طول را تا 0.5 درصد نگه میدارند. این اندازهگیری همچنین مستقیماً به محاسبات وزن سیمپیچ کمک میکند، که برای کارخانههایی که سیم را بر حسب وزن میفروشند مهم است و باید از پر کردن مداوم سیم پیچها اجتناب کنند.
برش و خروج
هنگامی که تعداد هدف به دست آمد، یک برش پنوماتیک یا هیدرولیک سیم را قطع می کند و یک بازوی اجکتور یا گهواره کج، سیم پیچ تمام شده را به ایستگاه بعدی فشار می دهد، اغلب یک دستگاه نوار سیم کشی. یک برش تمیز و بدون سوراخ بیشتر از آن چیزی که به نظر می رسد اهمیت دارد، زیرا انتهای سیم پاره شده می تواند در حین انباشته شدن روی سیم پیچ بعدی گیر کند یا در حین بسته بندی به فیلم بسته بندی گیر کند.
کنترل پنل و ذخیره سازی دستور غذا
رابط انسان و ماشین جایی است که اپراتور قطر سیم، وزن سیم پیچ هدف یا تعداد دور، سرعت دوک و اهداف کشش را تعیین می کند. ماشینهای دارای ذخیرهسازی دستور غذا به گیاه اجازه میدهند تا یک مجموعه پارامتر کامل را برای هر محصول ذخیره کند و آن را در چند ثانیه به خاطر بیاورد، نه اینکه هر مقدار را با دست در هر تغییر وارد کند، که یکی از بزرگترین صرفهجوییهای زمان بیصدا در یک کارخانه چند محصولی است.
چگونه رفتار سیم پیچی در مواد سیم معمولی تغییر می کند
بسته به نوع ماده ای که از آن عبور می کند، یک دستگاه سیم پیچ یکسان می تواند رفتار کاملاً متفاوتی داشته باشد و خریدارانی که این موضوع را نادیده می گیرند در نهایت به دنبال مشکلات کیفیت هستند که واقعاً ناهماهنگی مواد هستند و نه نقص دستگاه.
فولاد ملایم و سیم جوش
سیم پیچ نسبتاً قابل قبول است زیرا شکل خود را به خوبی حفظ می کند، اما فولاد گیج سنگین تر به کشش قوی تر و آرایش بلبرینگ سر سیم پیچ محکم تر برای جلوگیری از انحراف در سرعت نیاز دارد.
سیم هادی مسی و آلومینیومی
نرمتر و مستعد نشانهگذاری سطح است، بنابراین کشش باید پایینتر اجرا شود و غلتکهای راهنما از سطح تماس صافتر، اغلب روکششدهتر بهره میبرند تا از خراشیدگی روکش جلوگیری شود.
فولاد فنری
تمایل بالای فنر به عقب به این معنی است که سیم پیچ می خواهد لحظه ای که کشش آزاد می شود باز شود، دقیقاً به همین دلیل است که گام نواری برای این ماده بسیار مهم است و به همین دلیل است که تعداد نقاط چسبندگی معمولاً برای سیم فنر بیشتر از فلزات نرم تر است.
سیم فولادی ضد زنگ
سختی بیشتر باعث افزایش سایش غلتکهای راهنما و تیغه برش برش در طول زمان میشود، بنابراین کارخانههایی که از ضدزنگ زیاد استفاده میکنند معمولاً در چرخه کوتاهتری نسبت به کارخانههایی که عمدتاً فولاد نرم کار میکنند، قطعات سایش را جایگزین میکنند.
سیم پوشش داده شده یا عایق
پوششهای لعابی یا پلاستیکی ممکن است در اثر کشش بیش از حد یا سطوح راهنما ناهموار آسیب ببینند، بنابراین این مواد معمولاً با کشش کاهش یافته کار میکنند و توجه بیشتری به تمیز نگه داشتن غلتکهای راهنما و عاری از زبالههای جاسازی شده میشود.
چرخه کامل تولید، گام به گام
درک دنباله واقعی سیم پیچ به خریدار کمک می کند تا در طول بازدید از کارخانه یا نمایش تجهیزات سؤالات دقیق تری بپرسد، زیرا هر مرحله مکانی است که می توان کیفیت را به دست آورد یا از دست داد.
- سیم خام از یک قرقره تامین یا خط کشش پرداخت می شود و از یک صاف کننده اولیه عبور می کند تا هرگونه انحنای تنظیم شده از پردازش بالادست را حذف کند.
- سیم وارد سیستم کشش می شود، جایی که یک بازوی رقصنده یا لودسل یک کشش ثابت را در حالی که به سمت سر سیم پیچ تغذیه می کند، نگه می دارد.
- سر سیم پیچ یا اسپینر شروع به پیچیدن می کند، در صورتی که دستگاه سیم پیچی لایه ای دقیق باشد، توسط مکانیسم تراورس هدایت می شود، یا اگر کویل حلقه ای باشد، توسط مسیر چرخش طبیعی هدایت می شود.
- یک رمزگذار دورها را شمارش می کند یا طول را به طور پیوسته با هدف تنظیم شده در صفحه کنترل اندازه گیری می کند.
- پس از رسیدن به هدف، دستگاه به برش برش سیگنال می دهد، که سیم را به طور تمیز در نقطه برنامه ریزی شده قطع می کند.
- یک بازوی اجکتور، گهواره کج، یا انتقال نوار نقاله، سیم پیچ تمام شده را از روی سر و به سمت ایستگاه بعدی حرکت می دهد.
- اگر دستگاه سیمکشی یکپارچه باشد، سیمپیچ در چرخ فلک نواری نمایان میشود، جایی که نوار در دو تا چهار نقطه اطراف محیط اعمال میشود.
- سیم پیچ تمام شده و نواردار برای توزین، برچسب زدن و مرحله بندی برای بسته بندی یا حمل به یک نوار نقاله حمل می شود.
هر حلقه ضعیفی در این زنجیره، خواه یک کشنده فرسوده، یک تیغه برش کسل کننده یا چرخ فلک نواری نامرتب باشد، چندین مرحله بعد به عنوان یک شکایت کیفیت نشان داده می شود، به همین دلیل است که گیاهانی که به طور سیستماتیک از مرحله اول به جلو عیب یابی می کنند سریعتر از گیاهانی که مستقیماً به تنظیم آخرین دستگاه در خط می جهند، مشکلات را حل می کنند.
نحوه انتخاب دستگاه سیم پیچ سیم مناسب برای خط خود
چک لیست زیر منعکس کننده سوالاتی است که در واقع تصمیم خرید را تغییر می دهد، بر اساس معیارهای فنی که اکثر تیم های تدارکات هنگام تعیین تجهیزات جدید کویلینگ روی آن کار می کنند.
- محدوده کامل قطر سیم را که امروز اجرا می کنید و هر جایی که انتظار دارید در دو تا سه سال آینده گسترش یابد، نه فقط پرفروش ترین فعلی فعلی را تأیید کنید.
- وزن سیم پیچ خروجی را با استاندارد بسته بندی و حمل و نقل خود مطابقت دهید. ماشینی که وزن هدف را حتی تا 2 درصد بیشتر کند، هزینه واقعی مواد را در طول یک سال کامل تولید اضافه می کند.
- بررسی کنید که آیا دستگاه را می توان مستقیماً با دستگاه سیم کشی روی همان قاب پایه جفت کرد یا اینکه آیا به یک نوار نقاله جداگانه و فضای کف اضافی نیاز دارد.
- زمان تغییر بین اندازه های سیم پیچ را بخواهید. برخی از ماشین ها به 5 دقیقه زمان نیاز دارند، برخی دیگر به 45 دقیقه زمان نیاز دارند و این تفاوت در یک کارخانه چند محصولی به سرعت ترکیب می شود.
- گزینههای زبان پانل کنترل و اینکه آیا ذخیرهسازی دستور به اپراتور اجازه میدهد به جای وارد کردن مجدد پارامترها با دست، یک کار ذخیرهشده را به خاطر بیاورد، مرور کنید.
- بررسی کنید که چه قطعات یدکی به صورت محلی در مقابل قطعاتی که باید وارد شوند، ذخیره میشوند، زیرا بلبرینگهای سر سیم پیچ و سنسورهای کشش قطعاتی هستند که سریعترین سایش را دارند.
- از نحوه عملکرد دستگاه در طیف کاملی از موادی که اجرا می کنید، بپرسید، نه فقط نمونه ای که تامین کننده در یک ویدیوی نمایشی استفاده می کند.
- به ردپای از جمله صاف کردن ورودی و نوار خروجی یا بخش های نوار نقاله نگاه کنید، نه فقط به خود سر کلاف، زیرا فضای کف اغلب در طول برنامه ریزی دست کم گرفته می شود.
- در مورد سطح سر و صدا و لرزش با سرعت نامی کامل بپرسید که آیا دستگاه در نزدیکی سایر تجهیزات دقیق یا در یک فضای کاری مشترک کار می کند.
ادغام یک دستگاه نوار سیم در یک خط سیم پیچ
یک ترکیب کویلینگ و نوار چسبی که به خوبی تنظیم شده باشد، کمتر بر اساس حداکثر سرعت و بیشتر بر اساس تعداد کمی از سیم پیچ ها به دلیل بسته شدن شل، قرار دادن نوار خارج از مرکز، یا نواری که روی انتهای سیم بریده شده همپوشانی دارد، رد می شود.
بیشتر واحدهای دستگاه سیمپیچ دور سیمپیچ را بر روی یک چرخ فلک چرخان یا مجموعهای از غلتکهای رانده نشان میدهند و دو تا چهار نوار چسب در هر دو تا چهار نقطه در اطراف محیط سیمپیچ اعمال میکنند. تعداد نقاط نوار به قطر سیم پیچ و سفتی سیم بستگی دارد. سیم پیچ گیج سفت تر و سنگین تر معمولاً به چهار نقطه نیاز دارد تا بسته بماند، در حالی که سیم پیچ گیج سبک تر می تواند دو نقطه را نگه دارد.
هنگام تعیین یک خط ترکیبی، از تامین کننده بخواهید که یک سیم پیچ نمونه را از سیم واقعی شما اجرا کند، نه یک قرقره آزمایشی، زیرا سطح سیم و رفتار فنری که چگونه باید کشش نوار را تغییر دهد. همپوشانی نوار تقریباً 30 تا 50 درصد در هر بسته نقطه شروع رایج است، سپس بر اساس نحوه رفتار سیم پیچ در آزمایش حمل و نقل تنظیم می شود.
پهنای نوار و نوع چسب نیز بیش از آنچه بسیاری از خریداران انتظار دارند اهمیت دارند. نوار باریکتر سریعتر اعمال میشود اما ممکن است برای بسته نگه داشتن سیم پیچ سنگینتر به بستهبندیهای بیشتری نیاز داشته باشد، در حالی که یک نوار پهنتر سطح سیمپیچ را در تعداد دفعات کمتری میپوشاند اما هزینه مواد برای هر سیم پیچ را افزایش میدهد. استحکام چسب باید با مدت زمان ذخیره سازی مورد انتظار سیم پیچ و شرایط جابجایی مطابقت داشته باشد، زیرا نواری که در یک انبار کنترل شده با آب و هوا خوب عمل می کند ممکن است در مسیر حمل و نقل در فضای باز یا با رطوبت بالا به خوبی نگه ندارد.
صنایعی که روزانه به تجهیزات سیم پیچی متکی هستند
مواد مصرفی جوش
سیم MIG، سیم قوس غوطهور، و سیمهای شاردار همگی بهصورت سیمپیچها، درامها یا قرقرههای نواری حمل میشوند و قوام سیمپیچ مستقیماً بر روان بودن سیم از طریق مشعل جوشکاری تأثیر میگذارد.
تولید بهار
سیم فنر خام قبل از اینکه فرآیند تشکیل فنر جداگانه را طی کند، برای ذخیره سازی و حمل و نقل از قبل کلاف شده می رسد، بنابراین یکنواختی سیم پیچ باعث کاهش گیر کردن خوراک در دستگاه شکل دهی می شود.
نرده و سیم ساختمانی
سیم خاردار، سیم کراوات و سیم پیچ میلگرد در حجم بالا با تاکید بر دقت وزن کویل برای کنترل هزینه در حاشیه نازک تولید می شوند.
کابل و سیم هادی
سیم هادی مسی و آلومینیومی بین گذرگاههای کشش سیم پیچ میشود، جایی که برخورد ملایم برای جلوگیری از نمرهدهی سطحی که بر رسانایی پایین خط تأثیر میگذارد، اهمیت دارد.
سیم بست و میخ
خطوط میخ سازی با سرعت بالا مستقیماً از سیم پیچ ها کشیده می شوند، بنابراین رفتار پرداخت سیم پیچ باید به اندازه کافی صاف باشد که هدر پایین دست متوقف نشود.
مش و توری سیمی
کویلها مستقیماً به تجهیزات توری بافی یا جوشکاری وارد میشوند، جایی که سازگاری ابعادی مانع از جابجایی الگوی مش در طول دوره تولید میشود.
قطعات سیم کشی خودرو
سیم با قطر کوچکتر مورد استفاده در تولید دسته خودرو از سیم پیچی لایه دقیق بهره می برد، زیرا پرداخت درهم به طور مستقیم به سرعت خط مونتاژ مهار آهسته تر تبدیل می شود.
محصولات سیم کشاورزی
سیم عدل بندی و سیم کشی کشاورزی عمومی در حجم بالایی تولید می شوند که ثبات وزن کویل به مزارع و توزیع کنندگان کمک می کند تا استفاده را بدون حدس و گمان برنامه ریزی کنند.
تولید الکترود و فلز پرکننده
سیم پرکننده با قطر ریز برای فرآیندهای جوشکاری تخصصی به شدت به تحمل سیم پیچ محکم بستگی دارد زیرا حتی تغییرات کششی کوچک بر پایداری قوس در حین استفاده تأثیر می گذارد.
عادات نگهداری که عمر ماشین را افزایش می دهد
روزانه
سر سیم پیچ را پاک کنید و بقایای سیم را در غلطک های راهنما بررسی کنید. ایجاد براده های فلزی ریز شایع ترین علت خراش سطح روی سیم پیچ تمام شده است.
هفتگی
حسگرهای تنش و محورهای بازوی رقصنده را برای حرکت صاف بررسی کنید و تأیید کنید که برش برش پنوماتیک همچنان برشی تمیز و بدون فرز ایجاد می کند.
ماهانه
یاتاقان های دوک را بر اساس برنامه سازنده گریس بزنید، کشش تسمه محرک را بررسی کنید و یک سیم پیچ کالیبراسیون را مجدداً اجرا کنید تا تأیید کنید که تعداد دور و اندازه گیری طول هنوز در حد تحمل هستند.
فصلنامه
هم ترازی بین سر سیم پیچ و نوار نقاله یا ورودی دستگاه سیم پیچ را بررسی کنید، زیرا حتی یک افست کوچک در اینجا باعث گیرکردن سیم پیچ ها یا فرود آمدن نوار در خارج از مرکز می شود.
سالانه
یک بازرسی کامل از سیمپیچهای موتور محرک، وضعیت روغن گیربکس و دقت رمزگذار انجام دهید، زیرا این اجزا به آرامی تحلیل میروند و تا زمانی که کیفیت خروجی از قبل پایین نیاید به راحتی قابل چشم پوشی هستند.
حفظ یک گزارش تعمیر و نگهداری ساده توسط ماشین، به جای تکیه بر حافظه، تشخیص کاهش آهسته عملکرد را قبل از تبدیل شدن به یک توقف برنامه ریزی نشده بسیار آسان تر می کند. بسیاری از کارخانهها متوجه میشوند که یک چک لیست چاپ شده در نزدیکی دستگاه، که هنگام تعویض شیفت بررسی میشود، روزها یا هفتهها قبل از اینکه به عنوان یک شکایت کیفی ظاهر شوند، مشکلات کوچکی را تشخیص میدهند.
عیب یابی مشکلات رایج دستگاه سیم پیچ
| علامت | علت احتمالی | اولین رفع مشکل |
|---|---|---|
| سیم پیچ شل یا بیضی بیرون می آید | کشش سیم ناسازگار | بازوی رقصنده یا سنسور تنش را دوباره کالیبره کنید |
| وزن سیم پیچ از هدف منحرف می شود | چرخ رمزگذار فرسوده یا لغزش | سطح تماس چرخ اندازه گیری را تمیز و بررسی کنید |
| خراش سیم یا علائم سطحی | ضایعات در غلطک های راهنما یا قالب های نامرتب | غلتک ها را تمیز کنید و تراز قالب را بررسی کنید |
| نوارها خارج از مرکز روی سیم پیچ قرار می گیرند | ناهماهنگی بین خروجی کویل و تغذیه دستگاه سیم کش | تراز نوار نقاله یا صفحه گردان را دوباره بررسی کنید |
| ماشین در اواسط چرخه متوقف می شود | موتور محرک بیش از حد یا برش برش گیر کرده است | بار را کاهش دهید، تیغه برشی را از نظر وجود سوراخ یا آوار بررسی کنید |
| سیم در طول سیم پیچ می پرد یا می پرد | یاتاقان غلتکی راهنمای فرسوده یا لغزش تسمه | رولربرینگ های فرسوده راهنما را بازرسی و تعویض کنید |
| لایه های کویل به طور ناهموار متقاطع یا همپوشانی دارند | مکانیسم تراورس با سرعت اسپیندل هماهنگ نیست | زمان بندی تراورس را در برابر چرخش دوک دوباره کالیبره کنید |
آنچه در حال حاضر در فناوری سیم پیچی در حال تغییر است
خریداران همچنین بیشتر درخواست ابزار تعویض سریع میکنند که به یک دستگاه اجازه میدهد محدوده قطر سیم وسیعتری را بدون تغییر مکانیکی طولانی پوشش دهد، زیرا تعداد دفعات کوچکتر و تعویضهای مکرر محصول در تولید سیم و کابل رایجتر شده است.
اتصال داده ها حوزه دیگری است که شاهد تغییرات مداوم است. بهجای یک پانل کنترل مستقل، ماشینهای جدیدتر بهطور فزایندهای تعداد سیمپیچها، زمان چرخه و دادههای روند تنش را در یک شبکه مشترک کارخانه ثبت میکنند و به تیم تعمیر و نگهداری اجازه میدهند به جای اینکه منتظر بمانند تا هر دستگاه بهصورت جداگانه یک خطا را مشخص کند، حسگرهایی را که به آرامی حرکت میکند روی چندین ماشین به طور همزمان تشخیص دهند. این نوع دید در حال تبدیل شدن به یک تمایز بین تامین کنندگان است حتی زمانی که عملکرد سیم پیچ مکانیکی هسته مشابه است.
مصرف انرژی در زمان بیکاری نیز توجه بیشتری را به خود جلب می کند، با سیستم های سروو که می توانند بین چرخه ها به حالت نگهداری کم مصرف برسند به جای اینکه موتور محرک را به طور مداوم به کار بیندازند، که در یک خط چند ماشینی با شیفت های طولانی اضافه می شود.
کویلینگ دستی، نیمه اتوماتیک و تمام اتوماتیک مقایسه شده است
| پیکربندی | تقریبا خروجی در هر شیفت | مورد نیاز اپراتور |
|---|---|---|
| سیم پیچ دستی | 40 تا 60 کویل | 1 اپراتور تمام وقت در هر ایستگاه |
| کویل نیمه اتوماتیک | 150 تا 400 کویل | 1 اپراتور، توجه پاره وقت |
| خط سیم پیچ و نوار تمام اتوماتیک | 400 تا 1200 کویل | 1 اپراتور که بر چندین ماشین نظارت دارد |
شکاف بین نیمه اتوماتیک و تمام اتوماتیک اغلب به میزان توجه اپراتور مربوط می شود که مراحل چسباندن و تخلیه هنوز نیاز دارند. یک خط نیمه اتوماتیک معمولاً به شخصی نیاز دارد که به صورت دستی مرحله نوار را راه اندازی کند یا به آن کمک کند، در حالی که یک خط کاملاً خودکار این انتقال را بدون ورودی اپراتور انجام می دهد و به این شخص اجازه می دهد تا به جای ایستادن در یک ایستگاه، دو یا سه ماشین را همزمان نظارت کند.
ارزیابی تامین کننده یا کارخانه قبل از ثبت سفارش
از آنجایی که بیشتر ماشین های کویلینگ به عنوان تجهیزات سرمایه ای سفارش داده می شوند که برای سال ها کار می کنند، ارزیابی تامین کننده به اندازه ارزیابی برگه مشخصات ماشین اهمیت دارد.
درخواست اجرای آزمایشی زنده
یک آزمایش ویدیویی یا حضوری با استفاده از نمونه سیم واقعی شما بسیار بیشتر از مشخصات کاتالوگ را نشان می دهد، زیرا رفتار سیم پیچ با سختی مواد، پوشش سطح و حتی تامین کننده خاص سیم خام شما تغییر می کند.
زمان سررسید قطعات یدکی را بررسی کنید
مستقیماً بپرسید که چقدر طول می کشد تا یک سنسور تنش جایگزین، بلبرینگ سر سیم پیچ یا تیغه برشی را دریافت کنید، و اینکه آیا تامین کننده قطعات سایش معمولی را به جای ارسال از خارج در صورت تقاضا، در انبار نگه می دارد یا خیر.
ساختار پشتیبانی پس از فروش را تأیید کنید
بدانید که آیا پشتیبانی فنی از طریق تماس ویدیویی در دسترس است یا خیر، آیا تکنسین میتواند در صورت نیاز در محل سفر کند، و اگر دستگاه در اواسط تولید کاهش یابد، چه زمان پاسخگویی را باید انتظار داشت.
نصب های قبلی را در برنامه های مشابه مرور کنید
عرضهکنندهای با چندین تاسیسات موجود در نوع سیم خاص و محدوده وزن کویل شما، معمولاً مطمئنتر از عرضهکنندهای است که تجربه آن در یک دسته محصول بسیار متفاوت متمرکز شده است.
اشتباهات متداول خریداران هنگام تعیین ماشین کویلینگ
- اندازه دستگاه فقط برای قطر سیم پرفروش فعلی به جای طیف وسیعی که کارخانه در واقع در طول سال اجرا می کند.
- دست کم گرفتن فضای کف تنها با اندازه گیری ردپای سر سیم پیچ و فراموش کردن بخش های صاف کردن ورودی و نوار خروجی.
- انتخاب سرعت با رتبه بالا به عنوان عامل اصلی تصمیم گیری در حالی که زمان تغییر را نادیده می گیرد، که اغلب در یک کارخانه چند محصولی اهمیت بیشتری دارد.
- رد شدن از اجرای آزمایشی با سیم واقعی کارخانه و تنها تکیه بر ویدیوی نمایشی تامین کننده با استفاده از مواد متفاوت.
- نادیده گرفتن در دسترس بودن قطعات یدکی تا زمانی که دستگاه قبلاً نصب شده باشد و یک قطعه سایش برای اولین بار از کار بیفتد.
- به جای برنامه ریزی هر دو با هم از ابتدای پروژه، کویل و دستگاه نوار سیم را به عنوان یک جفت فکری تلقی کنیم.
عوامل هزینه و بازگشت سرمایه
3 تا 5 برابر
زمان چرخه سریعتر زمانی که نوار چسب بهجای بستن دستی خودکار است
0.5٪
دقت اندازه گیری طول معمولی روی کویلری که به خوبی نگهداری می شود
2 تا 3 سال
پنجره بازپرداخت مشترک برای کارخانه هایی که سیم پیچ دستی را با خطوط خودکار جایگزین می کنند
فراتر از قیمت خرید، خریداران باید مصرف انرژی موتور محرک، هزینه و زمان تحویل قطعات یدکی مانند یاتاقانها و سنسورهای کشش، و مقدار فضای کف را که یک سلول سیم پیچ ترکیبی و دستگاه سیمپیچ در مقایسه با دو ایستگاه مجزا که توسط یک نوار نقاله به هم متصل شدهاند، بسنجید. کارخانههایی که دارای چندین قطر سیم هستند نیز باید در زمان تعویض بهعنوان هزینهای مکرر قیمتگذاری کنند، زیرا تغییر آهسته به خروجی روزانه میخورد حتی اگر سرعت نامی دستگاه روی کاغذ قوی به نظر برسد.
تخصیص مجدد نیروی کار بخش دیگری از محاسبه بازدهی است که از دست می رود. جایگزینی دو یا سه ایستگاه سیم پیچ دستی با یک خط خودکار نه تنها تعداد کارمندان را کاهش نمی دهد، بلکه کارگران باتجربه را آزاد می کند تا در نقش هایی مانند بازرسی کیفیت یا نظارت بر ماشین جابجا شوند، جایی که قضاوت آنها ارزش بیشتری نسبت به سیم پیچ های دستی تکراری می افزاید.
سوالات متداول
یک دستگاه سیم پیچ معمولی چه قطر سیم هایی را می تواند تحمل کند؟
بیشتر ماشین ها برای یک محدوده تعریف شده به جای یک اندازه ثابت ساخته می شوند. ماشینهای کار کوچک معمولاً 0.2 تا 1.6 میلیمتر را پوشش میدهند، واحدهای وظیفه متوسط 1.6 تا 6.0 میلیمتر را پوشش میدهند و کویلهای سنگین برای 6.0 تا 16 میلیمتر یا بیشتر بسته به سر کویلینگ و اندازه درایو ساخته میشوند.
آیا به دستگاه سیم کش جداگانه نیاز دارم یا می توان آن را در کویل تعبیه کرد؟
هر دو تنظیمات وجود دارد. برخی از کارخانه ها کویل و واحد نوار چسب را به عنوان یک سلول ترکیبی با قاب پایه و سیستم کنترل اجرا می کنند که فضای کف و جابجایی را کاهش می دهد. برخی دیگر آنها را به عنوان ماشین های مجزا که توسط یک نوار نقاله به هم وصل شده اند نگه می دارند، که اگر اندازه سیم پیچ ها به طور گسترده ای متفاوت باشد، انعطاف پذیری بیشتری می دهد.
هر چند وقت یک بار باید سنسورهای تنش مجددا کالیبره شوند؟
بررسی کالیبراسیون ماهانه در برابر یک سیم پیچ مرجع شناخته شده یک خط پایه معقول برای اکثر کارخانه ها است، با بررسی های مکرر در صورتی که دستگاه چندین نوع سیم یا سنج را در چرخش اجرا کند، زیرا هر تغییر در سفتی مواد بر نحوه خواندن کشش سنسور تأثیر می گذارد.
چه چیزی باعث می شود که سیم پیچ ها پس از چسب زدن شل شوند؟
این معمولاً یک مشکل کششی بالادست در سر سیم پیچی است نه یک مشکل نواری. اگر خود سیم پیچ محکم و پیوسته پیچیده نشود، هیچ مقدار تنظیم نوار در پایین دست به طور کامل آن را اصلاح نمی کند، بنابراین تنظیمات کشش سر سیم پیچ باید اولین چیزی باشد که بررسی می شود.
آیا یک دستگاه می تواند مواد سیم های مختلف مانند فولاد و مس را بدون تغییر عمده سیم پیچ کند؟
بسیاری از ماشینها میتوانند طیف وسیعی از مواد را تنها با تنظیم تنش و سرعت کنترل کنند، زیرا مکانیک هسته سیمپیچ تغییر نمیکند. مواد نرمتر مانند مس معمولاً به تنش کمتری نسبت به فولاد فنر سختتر برای جلوگیری از تغییر شکل سطح نیاز دارند.
یک خط سیم پیچ و نوار ترکیبی به چه مقدار فضای کف نیاز دارد؟
این با توجه به اندازه کویل و مدل ماشین متفاوت است، اما به عنوان یک شکل برنامه ریزی کلی، یک کویل حمل خط ترکیبی سایز متوسط تا وزن تقریباً 250 کیلوگرم، معمولاً به طولی در محدوده 4 تا 7 متر، از جمله بخش های نوار نقاله ورودی و خروجی نیاز دارد.
معمولاً یک هد سیم پیچ قبل از نیاز به تعویض قطعات اصلی چقدر دوام می آورد؟
با روغن کاری منظم و بازرسی بلبرینگ طبق برنامهای که قبلاً در این راهنما بیان شد، یک مجموعه بلبرینگ سر کویل معمولاً برای چندین سال تولید مداوم قبل از نیاز به تعویض کار میکند، اگرچه عمر دقیق به شدت به سختی مواد سیم و سرعت کار بستگی دارد.
آیا سروو درایو همیشه بهتر از یک موتور AC استاندارد با اینورتر است؟
نه لزوما برای هر برنامه. درایوهای سروو کنترل سرعت و موقعیت دقیقتری را ارائه میدهند که از سیم پیچی لایهها و خطوط ترکیبی دقیق با همگامسازی نواری محکم بهره میبرد، اما یک سیستم اینورتر AC مشخص اغلب برای سیم پیچی حلقهای سادهتر سیم گیج سنگینتر که در آن کنترل فوقالعاده ریز اهمیت کمتری دارد، کاملاً مناسب است.
بزرگترین عامل در تعداد سیم پیچی که یک ماشین در هر شیفت می تواند تولید کند چیست؟
فرکانس تغییر معمولاً تأثیری بزرگتر از سرعت حداکثر برای کارخانههایی دارد که چندین محصول را اجرا میکنند، زیرا دستگاهی که به سرعت بین اندازههای سیم تغییر میکند، در مقایسه با دستگاهی که سریعتر کار میکند اما در طول راهاندازی طولانیتر بیحرکت میماند، زمان بیشتری را در زمان تولید فعال نگه میدارد.
آیا عرض نوار باید در تمام اندازه های سیم پیچ تولید شده در یک خط یکسان باشد؟
نه همیشه. کلافهای بزرگتر و سنگینتر عموماً از نوار پهنتر یا نقاط چسبندگی اضافی برای جلوگیری از باز شدن سیمپیچ بهره میبرند، در حالی که سیمپیچهای کوچکتر و سبکتر اغلب میتوانند به اندازه کافی با نوار باریکتر و بستهبندیهای کمتر محکم شوند، بنابراین بسیاری از گیاهان بیش از یک پهنای نوار را در دسترس دارند..
 مرتبط محصولات