E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


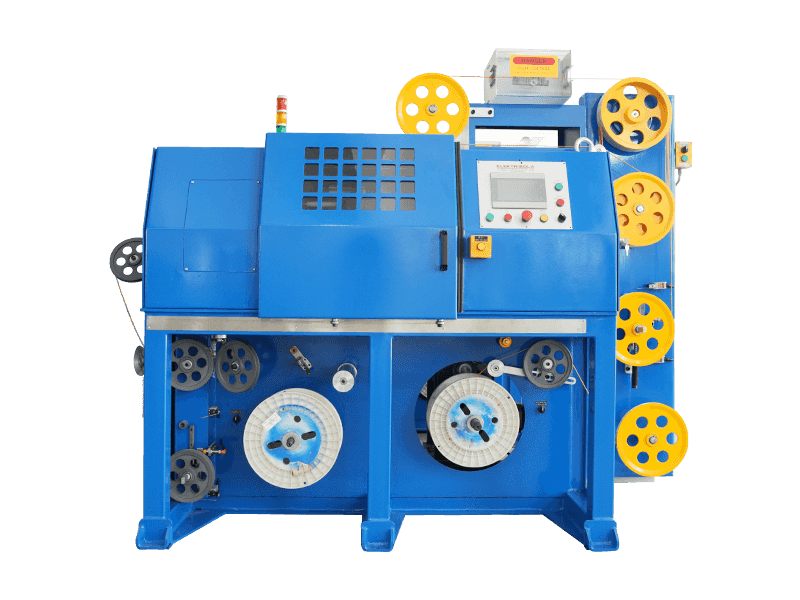
پاسخ مستقیم: چه چیزی یک دستگاه مقطع سیم مسی خوب را تعریف می کند
A دستگاه مقطع رشته سیم مسی ابتدا با تکرارپذیری ابعادی ارزیابی می شود، نه با حداکثر سرعت. معیار مستقیمی که در اکثر کارخانههای هادی استفاده میشود، یک سطح مقطع تمامشده است که در آن نگهداری میشود مثبت یا منفی 1 درصد اسمی در کل یک قرقره تولید، که با اندازه گیری قطر لیزری پیوسته به جای اندازه گیری دوره ای دست تایید می شود. هر چیز دیگری در این مقاله، از طراحی قفس گرفته تا برنامههای پوشیدن قالب، برای محافظت از آن شماره وجود دارد.
هر جا که کابل برای زنده ماندن از خمش مکرر نیاز دارد، ساختار مس رشتهای نسبت به میله جامد ترجیح داده میشود. تقسیم یک هادی بزرگ به 7، 19 یا 37 رشته ریزتر، تنش خمشی را در بسیاری از شعاعهای کوچک به جای یک هادی بزرگ توزیع میکند، که دلیل مکانیکی این است که هادیهای رشتهای نسبت به سیم جامد با همان سطح مقطع در برابر ترکخوردگی مقاومت میکنند.
تاریخچه کوتاهی از چگونگی تکامل تجهیزات Stranding
رشته سیم اولیه متکی بر قاب های طناب سازی ساده بود که از ماشین آلات نساجی اقتباس شده بود، جایی که بوبین ها روی یک سبد چرخان دستی نصب می شدند. رشته های مسی با سرعت کم در کنار هم قرار گرفتند و قوام مقطع به جای هر بازخورد اندازه گیری شده به شدت به احساس تنش اپراتور بستگی داشت.
در اواسط قرن بیستم، تغییر قفسهای با قاب سفت و سخت برقی باعث شد تا چندین بوبین بهعنوان یک واحد متعادل بچرخند، این همان چیزی است که برای اولین بار یک مقطع واقعی گرد و قابل تکرار را با سرعت تولید قابل دستیابی کرد. طرحهای لولهای و سیارهای پس از آن که فنآوری یاتاقان و موتور به حدی بالغ شد که سرعتهای چرخشی بالاتر را بدون لرزش بیش از حد پشتیبانی کند، دنبال شد.
خطوط مدرن کنترل تنش مبتنی بر سروو و اندازهگیری لیزری خطی را اضافه میکنند و حلقه بین کاری که دستگاه انجام میدهد و آنچه که سطح مقطع نهایی در واقع اندازهگیری میکند، ثانیه به ثانیه، به جای تکیه بر نمونهبرداری پایان کار، بسته میشود.

اصل کار اصلی پشت رشته و پیچش
صرف نظر از خانواده ماشین، سه عمل فیزیکی به ترتیب انجام میشود: رشتهها تحت کشش عقب کنترلشده از بوبینهای عرضه بیرون کشیده میشوند، در یک قالب شکلدهنده یا نقطه پیچشی که در آن هندسه لایه تنظیم میشود، همگرا میشوند، و دسته تمامشده توسط یک کاپستان با سرعتی متناسب با سرعت چرخش عنصر چرخان به جلو کشیده میشود. نسبت بین سرعت کاپستان و سرعت چرخشی آن چیزی است که طول بستر را تعیین می کند و طول لایه چیزی است که هم انعطاف پذیری و هم چگالی بسته بندی نهایی مقطع را تعیین می کند.
کشش پشت سزاوار توجه ویژه است زیرا روی هر رشته به طور مستقل عمل می کند. اگر یکی از ترمزهای بوبین حتی کمی سفت تر از همسایگان خود باشد، آن رشته تحت کشش بیشتری نسبت به بقیه قرار می گیرد، خود را به سمت مرکز بسته می کشد و پس از اتمام هادی، لایه بیرونی را به شکل نامنظم و غیر گرد تغییر می دهد.
چهار خانواده ماشینی در کنار هم مقایسه شدند
ماشین آلات دسته بندی
ماشینهای دستهبندی گروهی از رشتههای ریز را که معمولاً بین ۰.۰۵ میلیمتر و ۰.۴ میلیمتر قطر دارند، بدون یک قفس سفت و سخت که مجموعه کامل را حمل میکند، میپیچند. این طرح مناسب برای هادی های انعطاف پذیری است که در کابل گوشی، کابل USB و سیم کشی کنترل نازک استفاده می شوند و سرعت چرخش معمولاً بین 2000 و 6000 دور در دقیقه بسته به اینکه چند رشته در حال ترکیب شدن است.
ماشین آلات رشته فریم سفت و سخت
ماشینهای قاب سفت و سخت، بوبینهای جداگانه را روی قفسی نصب میکنند که بهعنوان یک واحد متعادل میچرخد، که حتی در هر رشتهای تنش را حفظ میکند. این باعث می شود که تجهیزات قاب سفت و سخت به انتخاب استاندارد برای هادی های متوسط و بزرگ، از حدود 6 میلی متر مربع تا چند صد میلی متر مربع، که در آن یک لایه بیرونی گرد واقعاً برای اکستروژن پایین دست اهمیت دارد، تبدیل شود.
ماشین های رشته لوله ای
طرحهای لولهای سیم را به جای یک قاب کامل قفس از داخل یک لوله چرخان عبور میدهند، جرم چرخان را کاهش میدهند و سرعت خط بالاتری را برای بخشهای کوچک و متوسط فراهم میکنند. کارخانه هایی که از هادی های با حجم بالا و گیج متوسط استفاده می کنند، اغلب تجهیزات لوله ای شکل را برای صدای کمتر و ردپای کف کمتر ترجیح می دهند.
ماشین های رشته سیاره ای
ماشینهای سیارهای طوری ساخته شدهاند که رشتههای از پیش تابیده شده هرگز حول محور خود نمیچرخند در حالی که همچنان به صورت یک بسته در کنار هم قرار میگیرند. این روش ارجح در هر جایی است که عمر خستگی سیم بیشتر از سرعت تولید خام باشد، مانند هستههای کابل برق که برای سرویس خمش ثابت هستند.
هندسه مقطع: طول لایه، الگوی لایه و تراکم
طول لایه فاصله در امتداد هادی تمام شده مورد نیاز برای یک رشته واحد برای تکمیل یک بسته بندی کامل 360 درجه است. طول بستر کوتاهتر انعطافپذیری بهتری میدهد، اما طول مس بیشتری را برای پوشش همان طول اجرا مصرف میکند، که اگر قطر رشته برای جبران تنظیم نشود، کمی سطح مقطع موثر را کاهش میدهد.
| ساختار لایه | تعداد کل رشته ها | استفاده متداول |
|---|---|---|
| 1 مرکز 6 | 7 | کابل کنترل، سیم کشی دستگاه |
| 1 مرکز 6 12 | 19 | کابل توزیع برق |
| 1 مرکز 6 12 18 | 37 | کابل جوش انعطاف پذیر، رباتیک |
| چند لایه، 61 رشته | 61 | کابل برق انعطاف پذیر سنگین |
غلتکهای تراکمی که مستقیماً بعد از سر پیچشکن نصب میشوند، بستهی گرد را به یک نمایه متراکمتر فشار میدهند و شکافهای هوا را بین رشتههای جداگانه از بین میبرند. یک هادی 19 رشته ای فشرده معمولاً کاهش قطر بیرونی را در اطراف نشان می دهد 8 تا 10 درصد در مقایسه با همان سطح مقطعی که متراکم نشده باقی مانده است، که در هر جایی که کابل تمام شده باید داخل یک لوله اتصال ثابت یا اندازه مجرا قرار گیرد، اهمیت دارد.
جایی که A دستگاه پیچش جفت سیم متناسب با خط
A دستگاه پیچش جفت سیم یک دسته جداگانه از تجهیزات از یک دستگاه سطح مقطع است. به جای ترکیب بسیاری از رشتههای مسی لخت در یک هادی، دو هادی منفرد عایقشده را میگیرد و آنها را به دور یکدیگر میپیچد تا یک جفت متعادل، بلوک ساختمانی اصلی اکثر کابلهای داده و ارتباطی را تشکیل دهد. پیچش تداخل الکترومغناطیسی بین دو رسانا را لغو میکند، به همین دلیل است که هر کابل اترنت درجهبندی شده و اکثر کابلهای ابزار دقیق، به جای یک لایه موازی ساده، به جفتهای پیچ خورده متکی هستند.
پیچ پیچ پارامتری است که مهندسان از نزدیک ترین پارامتر را در دستگاه پیچش زوج سیم دنبال می کنند. گام محکم تر، به معنای پیچش بیشتر در هر متر، دفع نویز را بهبود می بخشد، اما سیم عایق بیشتری را در هر متر تمام شده مصرف می کند و میرایی را در فرکانس بالاتر کمی افزایش می دهد. تولید استاندارد جفت مخابراتی معمولاً بین دو طرف انجام می شود 12 میلی متر و 20 میلی متر و در داخل یک کابل چهار جفت، هر جفت معمولاً روی یک گام کمی متفاوت تنظیم می شود تا از تداخل بین جفت های همسایه جلوگیری شود.
تنظیمات کلیدی قابل تنظیم در یک دستگاه چرخاندن جفت سیم
- زمین پیچ و تاب، به طور مستقل برای هر موقعیت دوک تنظیم کنید
- کشش برگشتی در تغذیه هر هادی جداگانه
- سرعت برداشتن Capstan، دقیقاً با چرخش سر در دقیقه مطابقت دارد
- کشش ترمز بادی برای جلوگیری از خرخر کردن روی قرقره تامین
- آفست گام جفت به جفت در یک مجموعه کابل چند جفتی
در حال حاضر بسیاری از تأسیسات تولید، یک دستگاه مقطع سیم مسی را برای مرحله رسانا با یک دستگاه پیچش زوج سیم برای مرحله کابل کشی در یک خط پیوسته ترکیب می کنند. این امر زمان رسیدگی بین فرآیندها را کاهش میدهد و احتمال اکسیداسیون سطحی روی رشتههای مسی خالی را که بین ایستگاههای جداگانه منتظر ماندهاند، کاهش میدهد.
اثرات درجه، رسم و بازپخت مس بر کیفیت رشته
میله مسی تغذیه کننده دستگاه مقطع رشته ای تقریباً همیشه از نوع مس سخت الکترولیتی با درجه خلوص است. 99.9 درصد یا بالاتر، از طریق یک سری قالب های طراحی قبل از رسیدن به سر پیچ خورده کاهش می یابد. دمای بازپخت در مرحله رسم مستقیماً بر نحوه رفتار هر رشته پس از برخورد به قفس رشته تأثیر می گذارد. مس زیر آنیل سفتتر باقی میماند و پس از پیچش به عقب باز میگردد و پس از خروج هادی از قالب شکلدهنده، مقطع گرد را به شکل کمی بیضی تغییر میدهد.
آزمایش رسانایی پس از رشتهبندی معمولاً مقداری نزدیک به آن را هدف قرار میدهد 100 درصد IACS (استاندارد بین المللی مس آنیل شده). هر افت اندازه گیری شده به زیر تقریباً 98 درصد IACS معمولاً به یک قالب کششی بیش از حد گرم شده یا طویل شدن بیش از حد رشته در طول خود عبور نشان می دهد، که هر دو قبل از فرض مشکل کیفیت مواد خام ارزش بررسی دارند.
پرداخت سطح نیز نقشی را ایفا می کند که به راحتی قابل چشم پوشی است. رشتههایی که با قالبهای فرسوده کشیده میشوند، نمرهگذاری طولی خوبی میگیرند که مقاومت سطح را اندکی افزایش میدهد و میتواند باعث تسریع سایش موضعی در قالب شکلدهی ماشین رشتهای شود، زمانی که رشته ساینده شروع به عبور از آن هزاران بار در هر نوبت کرد.
سیستم های کنترل تنش و چرایی اهمیت آنها بیشتر از قدرت موتور
خریدارانی که تازه به تجهیزات استرندینگ مبادرت میورزند، اغلب بر روی اسب بخار موتور تمرکز میکنند، اما کنترل کشش چیزی است که در واقع ثبات مقطع را تعیین میکند. ترمزهای اصطکاکی مکانیکی روش سنتی بودند که از یک لنت فنری در مقابل هر فلنج بوبین استفاده میکردند، و در عین ارزان بودن، در طول زمان بهطور ناهموار فرسوده میشوند و نیاز به تنظیم دستی مکرر برای حفظ تعادل در یک مجموعه کامل بوبین دارند.
ترمزهای ذرات مغناطیسی جایگزین لنتهای اصطکاکی در اکثر ماشینهای میانرده و درجه یک شدند، زیرا بدون توجه به اینکه چقدر سیم روی بوبین باقی میماند، یک مقدار کشش تنظیم شده را نگه میدارند، که ترمزهای اصطکاکی نمیتوانند این کار را انجام دهند زیرا قطر بوبین در حین اجرا کاهش مییابد. کنترل کشش فعال مبتنی بر سروو یک گام فراتر می رود و از یک موتور کوچک در هر موقعیت بوبین برای افزودن یا حذف فعال تنش بر اساس بازخورد بلادرنگ استفاده می کند، که اکنون در خطوط تولید مقاطع متقاطع با تحمل تنگ برای کاربردهای مهار خودرو یا هوافضا رایج است.
بررسیهای کیفیت درون خطی که اپراتورها در طول یک شیفت تولید انجام میدهند
بیشتر خطوط مدرن، یک میکرومتر لیزری را مستقیماً بعد از سر رشتهبندی قرار میدهند تا قطر بیرونی را بهطور پیوسته ثبت کنند، نه اینکه بر روی نمونهبرداری دستی هر چند دقیقه تکیه کنند. قبل از اینکه کل قرقره تحت تأثیر قرار گیرد، درایفت در سطح مقطع را جلب می کند. پست های بازرسی معمولی در طول شیفت شامل موارد زیر است.
- اندازه گیری قطر بیرونی، به طور مداوم توسط گیج لیزری ثبت می شود
- تأیید طول تخمگذار با استفاده از یک رشته مشخص شده و یک بررسی خط کش فیزیکی
- بازرسی بصری سطح رشته برای نمره گذاری علائم باقی مانده از قالب های فرسوده
- نمونه برداری مقاومتی در هر مقطع 500 متری در برابر مقدار اهم هدف در کیلومتر
- بررسی کشش قرقره برای تأیید یکنواخت بودن سیم پیچ بدون لانه سازی پرنده
یک تغییر ناگهانی در طول درازکش در طول یک قرقره تقریباً همیشه به لغزش تسمه کلاهک یا کشش نابرابر در یکی از بوبینها بازمیگردد، که هر دو به جای اینکه بعد از پیچیدن قرقره و ارسال به مشتری به مشتری، سریعاً علامتگذاری شوند، رفع میشوند.
عیوب متداول سطح مقطع و علل ریشه ای آنها
| نقص مشاهده شده | علت احتمالی ریشه | رفع معمولی |
|---|---|---|
| مقطع بیضی شکل | کشش پشت بوبین ناهموار | تعادل مجدد تنظیمات ترمز در سراسر قفس |
| رشته شل و مبهم دراز کشیده بود | قالب گیری فرسوده | در ساعات برنامه ریزی شده، قالب را جایگزین کنید |
| قطر دریفت وسط قرقره | کمربند کاپستان لغزنده | حفظ یا تعویض تسمه |
| نمره گذاری سطح روی رشته ها | طراحی فرسوده در بالادست | مجموعه قالب طراحی را بازرسی و تعویض کنید |
| زمین پیچ و تاب ناسازگار در جفت | یاتاقان دوکی فرسوده باعث ایجاد لرزش می شود | بلبرینگ را روغن کاری یا تعویض کنید |
اتوماسیون، کنترل PLC، و ثبت داده ها در خطوط مدرن
نصبهای جدیدتر دستگاههای رشتهای سیم مسی تحت یک کنترلکننده منطقی قابل برنامهریزی اجرا میشوند که دستور العملی را برای هر کد محصول ذخیره میکند، طول لایه، نقاط تنظیم تنش و سرعت کاپستان را با هم در یک فایل پوشش میدهد. جابهجایی بین محصولات به جای بازنشانی دستی یک دوجین شمارهگیری، به بارگذاری یک دستور غذایی ذخیرهشده تبدیل میشود، که زمان تغییر را کاهش میدهد و احتمال خطای راهاندازی در کل اجرا را کاهش میدهد.
ثبت داده های مرتبط با PLC همچنین یک رکورد قابل ردیابی برای هر قرقره تولید شده، قرائت قطر برچسب، سرعت اجرا و هرگونه رویداد هشدار در برابر شماره سریال قرقره ایجاد می کند. این قابلیت ردیابی زمانی ارزشمند می شود که یک مشتری پایین دستی مشکلی را گزارش کند، زیرا تیم تولید می تواند به جای تکیه بر حافظه یا دفترچه گزارش کاغذی، گزارش دقیق آن قرقره را استخراج کند.
کاربردهای صنعتی برای هادی های مسی رشته ای و پیچ خورده
هادیهای مسی رشتهای و جفتهای پیچخورده در گستره وسیعی از صنایع ظاهر میشوند و هر کاربرد اولویت متفاوتی را بر خروجی دستگاه سطح مقطع میگذارد.
| صنعت | اولویت | مقطع معمولی |
|---|---|---|
| مهار خودرو | مقاومت در برابر خستگی انعطاف پذیر | 0.35 تا 6 میلی متر مربع |
| کابل دیتا و مخابرات | زمین پیچ و تاب ثابت | 24 تا 26 AWG در هر هادی |
| کابل برق ساختمان | پروفیل گرد و فشرده | 6 تا 240 میلی متر مربع |
| رباتیک و کابل زنجیر کشیدن | عمر چرخه انعطاف پذیری بالا | 0.14 تا 2.5 میلی متر مربع |
| کابل انرژی تجدیدپذیر | رسانایی بالا، مقاومت در برابر آب و هوا | 4 تا 95 میلی متر مربع |
ملاحظات مصرف انرژی و بهره وری خط
جرم دوار بزرگترین محرک مصرف انرژی در یک خط تابشی است، زیرا شتاب دادن و کاهش سرعت یک قفس بابین بارگذاری شده انرژی بسیار بیشتری نسبت به کشیدن سیم به سمت جلو با سرعت ثابت نیاز دارد. طرحهای لولهای که جرم دوار کمتری نسبت به یک قفس با قاب کامل صلب دارند، معمولاً به ازای هر کیلوگرم رسانای تمامشده با نرخهای خروجی قابل مقایسه، توان کمتری مصرف میکنند.
درایوهای فرکانس متغیر در موتورهای کاپستان و قفس به یک خط اجازه میدهد تا بهجای پرش مستقیم به دور کامل در دقیقه، سرعت خود را به تدریج افزایش دهد، که هم از اجزای مکانیکی محافظت میکند و هم نوکهای مصرف برق را که در غیر این صورت در بارهای تقاضای الکتریکی تأسیسات نشان میدهند، صاف میکند.
عادات نگهداری که دقت مقطع را ثابت نگه می دارد
انحراف مقطع در یک ماشین رشته به ندرت توسط یک شکست چشمگیر ایجاد می شود. معمولاً تجمع آهسته نقاط سایش کوچک است. ساییدگی قالب رایجترین مقصر است، زیرا یک قالب فرسوده به تدریج اجازه میدهد دسته رشته کمی بازتر از حد استاندارد باز شود. اپراتورهایی که ساعتهای مرگ را ثبت میکنند و قالبها را بر اساس یک برنامه زمانبندی ثابت جایگزین میکنند، به جای اینکه منتظر یک نقص قابل مشاهده باشند، قرقرههای خارج از تحمل بسیار کمتری را در طول یک سال تولید کامل گزارش میکنند.
روانکاری یاتاقان روی قفس یا لوله چرخان نیز به طور غیر مستقیم بر سطح مقطع تأثیر می گذارد. یک یاتاقان خشک یا فرسوده باعث ایجاد ارتعاش در سر پیچش میشود که بهعنوان یک مشکل قطری بهعنوان طول لایه ناسازگار نشان داده میشود، بنابراین تکنسینی که شکایت قطر را دنبال میکند باید وضعیت یاتاقان را حتی زمانی که خود قرائت قطر روی چوب ثابت به نظر میرسد، بررسی کند.
تراز کردن غلتک راهنما یکی دیگر از مواردی است که ارزش بررسی دوره ای را دارد، زیرا یک غلتک راهنما که کمی ناهماهنگ است می تواند یک کشش جانبی ظریف در مسیر رشته ایجاد کند که بعداً به صورت مقطع بیضی شکل فقط با بازرسی دقیق ظاهر می شود.
انتخاب بین انواع ماشین برای یک خط تولید جدید
خریدارانی که یک دستگاه مقطع رشته سیم مسی را با یک دستگاه دسته بندی یا یک دستگاه پیچش سیم مسی مقایسه می کنند، باید با مشخصات محصول نهایی شروع کنند، نه کاتالوگ تجهیزات. اگر خروجی یک هادی منفرد 6 میلیمتر مربع یا بزرگتر است که برای توزیع نیرو در نظر گرفته شده است، یک قاب سفت و سخت یا رشته لولهای مجهز به غلتکهای متراکم انتخاب عملی است. اگر خروجی یک جفت ارتباطی دو هادی باشد، یک دستگاه پیچش جفت سیم اختصاصی با گام مستقل قابل برنامه ریزی در هر دوک مورد نیاز است، زیرا یک ماشین رشته به تنهایی نمی تواند یک جفت پیچ خورده کنترل شده از سیم از پیش عایق شده تولید کند.
سازگاری سرعت خط بین تجهیزات بالادست و پایین دست نیز شایسته توجه است. یک سر رشتهای که سریعتر از اکسترودر عایق پاییندستی میتواند کار کند، به سادگی یک مشکل حلقه بافر ایجاد میکند، بنابراین تطبیق سرعتهای کاپستان در کل خط، مانع از ایجاد نوک تنشهای غیرضروری میشود که سطح مقطع اتصال بین ماشینها را مخدوش میکند.
فضای کف و محدوده محصولات آینده نیز ارزش بررسی اولیه را دارند. ردپای کوچکتر یک ماشین لولهای مناسب با امکاناتی است که حجم بالایی از یک محدوده گیج باریک را اجرا میکنند، در حالی که یک خط قاب سفت و سخت انعطافپذیری بیشتری را برای رسیدگی به سطح وسیعتری از مقاطع عرضی روی همان تجهیزات در طول زمان ارائه میدهد.
سوالات متداول
تلورانس مقطعی ماشین رشته مسی باید چقدر باشد؟
اکثر خریداران هادی یک تلورانس در اطراف مشخص می کنند مثبت یا منفی 1 درصد از سطح مقطع اسمی، به جای بررسی های نقطه ای به تنهایی، با اندازه گیری قطر لیزر مداوم در طول تولید تأیید می شود.
آیا دستگاه سیم پیچی با دستگاه دسته بندی رشته یکی است؟
خیر. یک دستگاه دستهبندی، رشتههای خالی زیادی را به یک هادی میپیچاند، در حالی که یک دستگاه پیچش زوج سیم، دو هادی عایقشده را به هم میپیچاند تا یک جفت متعادل که در کابل داده و مخابرات استفاده میشود، تشکیل دهد.
چرا فشردگی قطر بیرونی هادی رشته ای را تغییر می دهد؟
غلتک های متراکم، دسته رشته گرد را بلافاصله پس از چرخاندن به شکل متراکم تری فشار می دهند و شکاف های هوا بین رشته ها را از بین می برند. این معمولاً قطر خارجی را حدوداً کاهش می دهد 8 تا 10 درصد در مقایسه با یک بسته نرم افزاری متراکم نشده با همان سطح مقطع.
علت ایجاد مقطع بیضی به جای گرد پس از رشته شدن چیست؟
کشش ناهموار پشت در بین بوبینها، برگشت فنر مسی که پس از پیچ خوردگی آنیل نشده است، یا قالب فرسوده شکلدهنده، سه علت شایع سطح مقطع تمام شده خارج از گرد هستند.
هر چند وقت یکبار باید قالبهای شکلدهی را در یک خط رشته تعویض کرد؟
یک برنامه تعویض ساعت قالب ثابت، به جای انتظار برای یک نقص قابل مشاهده، تحمل مقطع را ثابت نگه می دارد و از گشاد شدن تدریجی ناشی از قالب های فرسوده جلوگیری می کند.
چرا گام پیچش بین جفت های داخل کابل چند جفت یکسان متفاوت است؟
دادن فاصله کمی متفاوت به هر جفت، این احتمال را کاهش می دهد که دو جفت تداخل را از یکدیگر دریافت کنند، زیرا تطبیق گام ها بین جفت های همسایه، خطر تداخل در فرکانس های خاص را افزایش می دهد.
تفاوت بین ترمز اصطکاکی و ترمز ذرات مغناطیسی چیست؟
یک ترمز اصطکاکی از یک لنت فنری در مقابل فلنج بوبین استفاده می کند و با خالی شدن بوبین نیاز به تنظیم مجدد دستی دارد، در حالی که ترمز ذرات مغناطیسی مقدار تنش تنظیم شده را بدون توجه به سیم باقی مانده روی بوبین به طور خودکار نگه می دارد.
 مرتبط محصولات