E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


آنچه به عنوان تجهیزات ساخت کابل سیم تفلون به حساب می آید
خط تولید کابل سیم تفلون مجموعه ای هماهنگ از ماشین ها است، نه یک واحد مستقل. مرکز خط یک دستگاه اکستروژن فلوروپلیمر با دمای بالا است که گلوله های FEP، PFA یا ETFE را ذوب می کند و یک لایه عایق دقیق روی هادی اعمال می کند. در اطراف آن ایستگاه اصلی، خط معمولاً شامل یک بازپرداخت با کنترل کشش، یک بخش پیش گرمایش یا بازپخت، یک مخزن خنک کننده، یک قطر سنج لیزری، یک تست کننده جرقه و یک دستگاه برداشت خودکار است. هنگامی که کابل تمام شده نیاز به محافظ، چرخاندن یا یک ژاکت بیرونی دارد، این خط همچنین شامل ماشینهای نوار، ماشینهای پیچش و ماشین اکستروژن غلاف میشود.
اگر تجهیزات ساخت کابل سیم تفلون را تهیه می کنید، نتیجه عملی این است ابتدا اکسترودر FEP/PFA را انتخاب کنید ، سپس هر ماشین دیگری را با خروجی آن مطابقت دهید. مواد تفلون در دمای بالای 300 درجه سانتیگراد ذوب می شوند و نمی توان آنها را در دستگاه های عایق PVC استاندارد پردازش کرد. به همین دلیل، هر ایستگاه پایین دستی باید با سرعت خط اکسترودر مطابقت داشته باشد و باید سطح فلوروپلیمر تازه اکسترود شده را بدون خراشیدگی یا کشش کنترل کند.
این مقاله ماشینهای مورد نیاز شما، مشخصاتی که خطوط کارآمد را از مشکلات گران قیمت جدا میکند و شرایط تامینکننده که ریسک راهاندازی را کاهش میدهد را توضیح میدهد.
| ایستگاه خط | تجهیزات | عملکرد اصلی | چرا برای سیم تفلون مهم است |
|---|---|---|---|
| پرداخت هادی | بازپرداخت یا رهایش تحت کنترل تنش | هادی را با کشش ثابت و قابل تنظیم تغذیه می کند | از کشش جلوگیری می کند و عایق را متحدالمرکز نگه می دارد |
| عایق | اکسترودر با دمای بالا FEP/PFA | فلوروپلیمر را ذوب می کند و دیواره عایق را اعمال می کند | درجه حرارت و عملکرد الکتریکی سیم را تعریف می کند |
| خنک کننده | مخزن خنک کننده آب یا هوا | مذاب را در یک پروفیل کنترل شده جامد می کند | از ایجاد فضای خالی، انقباض و نوسان قطر جلوگیری می کند |
| تست درون خطی | قطر سنج لیزری و تستر جرقه | ضخامت دیوار را بررسی می کند و سوراخ های پین را تشخیص می دهد | کابل های ولتاژ بالا و سیگنال نمی توانند نقص های پنهان را تحمل کنند |
| برداشت | برداشت خودکار پیمایش | سیم تمام شده را روی قرقره ها بپیچید | تنش ثابت از تغییر شکل عایق نازک جلوگیری می کند |
| نوار چسب (اختیاری) | دستگاه نوار کشی هیسترزیس | PTFE، میکا یا نوار محافظ را دور هسته میپیچد | مقاومت در برابر آتش، مانع حرارتی یا محافظ الکتریکی را اضافه می کند |
| کاپشن (اختیاری) | دستگاه اکستروژن غلاف | لایه محافظ بیرونی را اعمال می کند | از هسته تفلون در هنگام نصب و سرویس محافظت می کند |
اکسترودر FEP/PFA قلب یک خط سیم تفلون است
اکسترودر کیفیت عایق را تعیین می کند. فلوروپلیمرها چسبناک، تهاجمی شیمیایی و حساس به دما هستند، بنابراین ماشین باید در حدود سه نیاز مهندسی شود: محدوده دمای مذاب بالای 350 درجه سانتیگراد، سطوح مقاوم در برابر خوردگی در ناحیه پیچ و بشکه، و کنترل دمای چند ناحیه ای پایدار. در عمل تولید معمولی، عایق FEP در دمای مذاب بین اجرا می شود 340 درجه سانتی گراد و 410 درجه سانتی گراد ، در حالی که PFA تقریباً نیاز دارد 380 درجه سانتیگراد تا 425 درجه سانتیگراد . سیلندرها و پیچها با روکش کروم استاندارد برای خدمات مداوم فلوروپلیمر مناسب نیستند. قطعات خیس شده باید با آلیاژهای مقاوم در برابر خوردگی یا عملیات سطحی ویژه ساخته شوند. اگر در زمینه پردازش فلوروپلیمر تازه کار هستید، در مورد آن بخوانید هدف دستگاه اکستروژن تفلون به شما کمک می کند قبل از صحبت با تامین کنندگان، الزامات ماشین را تعریف کنید.
هندسه پیچ و طول بشکه
اکثر اکسترودرهای عایق تفلون از نسبت L/D پیچی بین آنها استفاده می کنند 24:1 و 28:1 . بشکه طولانیتر زمان ماندگاری کافی برای ذوب، مخلوط کردن و اندازهگیری فلوروپلیمر به طور یکنواخت را قبل از ورود به سر قالب فراهم میکند. یک بخش اختلاط طولانیتر نیز تغییرات دمای مذاب را کاهش میدهد که مستقیماً به عنوان نوسان قطر روی سیم تمام شده نشان داده میشود. در مقایسه با اکستروژن PVC، اکستروژن فلوئوروپلیمر برای محدود کردن برش با سرعتهای کمتر پیچ اجرا میشود. برش زیاد مذاب را تخریب می کند و محصولات تجزیه خورنده را آزاد می کند، بنابراین گیربکس و محرک باید برای گشتاور انتخاب شوند تا حداکثر سرعت. این اجزای اصلی یک اکسترودر و نحوه رفتار آنها تحت خدمات مداوم فلوروپلیمر در بررسی فنی جداگانه ما خلاصه شده است.
برای یک راه حل هدفمند، اکسترودر عایق سیم هسته با دمای بالا FEP/PFA طراحی پیچ و بشکه با دمای بالا را با گرمایش چند منطقه ای ترکیب می کند و برای عایق سیم های ارتباطی، خودرو و صنعتی در دمای بالا پیکربندی شده است.
 خط اکستروژن عایق سیم هسته دمای بالا FEP/PFA/ETFE/PEEK/PA Gemwell Electrical Technology Co., Ltd یک تولید کننده خط اکستروژن عایق سیم هسته ای با دمای بالا FEP/PFA/ETFE/PEEK/PA در چین است... مشاهده محصول →
پایداری دما و تحمل دیواره نازک
دیوارهای عایق تفلون اغلب فقط 0.15 تا 0.30 میلی متر ضخامت برای سیم های سیگنال و خودرو دارند. در این ابعاد، رانش دمای مذاب حتی چند درجه ای، سرعت جریان و قطر خارجی را تغییر می دهد. تجربه تولید نشان می دهد که یک اکسترودر با دمای بالا باید هر منطقه بشکه را در حدود نگه دارد ± 3 درجه سانتی گراد تا 5 ± درجه سانتی گراد از نقطه تنظیم، و باید به سرعت پس از تغییر سرعت بهبود یابد. به همین دلیل است که اتوماسیون فرآیند به اندازه قدرت گرمایش اهمیت دارد: کنترل کننده باید سرعت پیچ، دما، سرعت خط و کشش برداشت را در زمان واقعی هماهنگ کند.
ماشین آلات پشتیبان: تجهیزات نواری، پیچاندن و ژاکت
اکثر کابل های تفلون با استفاده از یک یا چند لایه اضافی پس از عایق کاری به فروش می رسند. ماشین های نگهدارنده باید با سطح فلوروپلیمر ملایم و با کشش دقیق باشند، زیرا هادی معمولاً مس نرم است و عایق به راحتی تغییر شکل می دهد.
دستگاه های نواری با کشش هیسترزیس
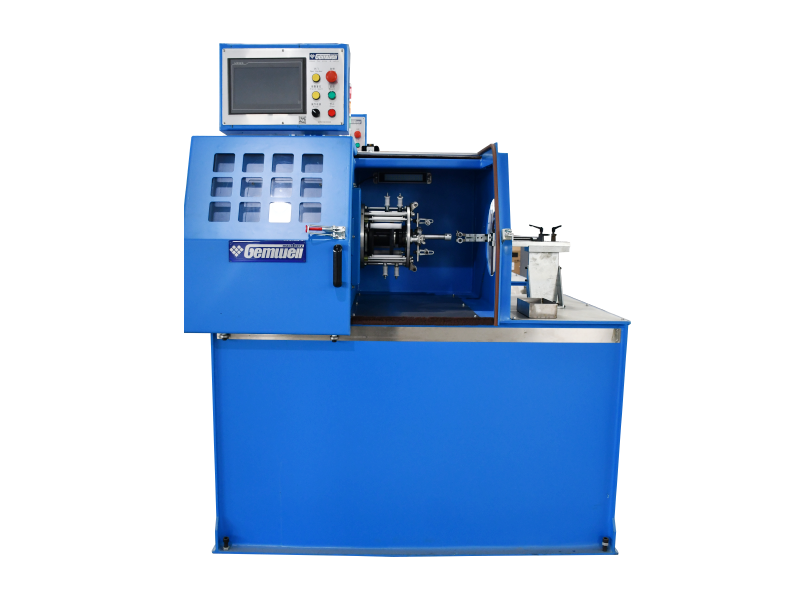
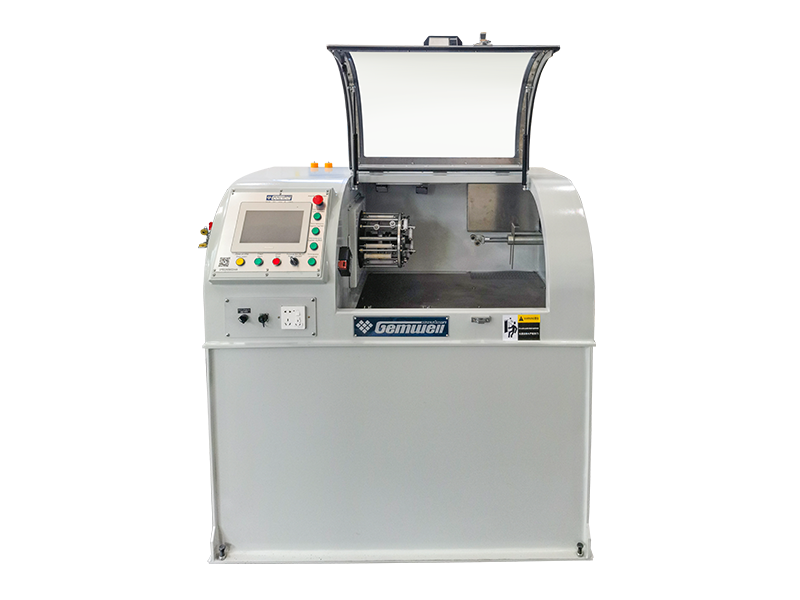
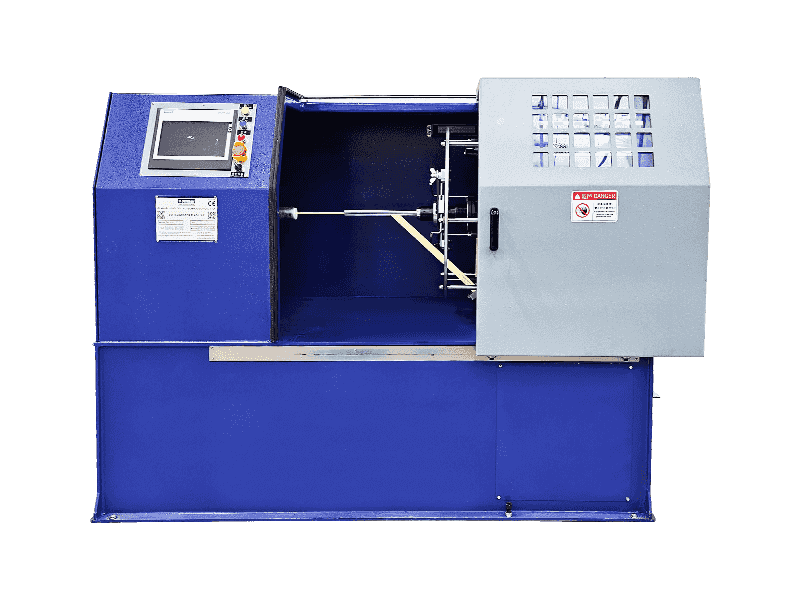
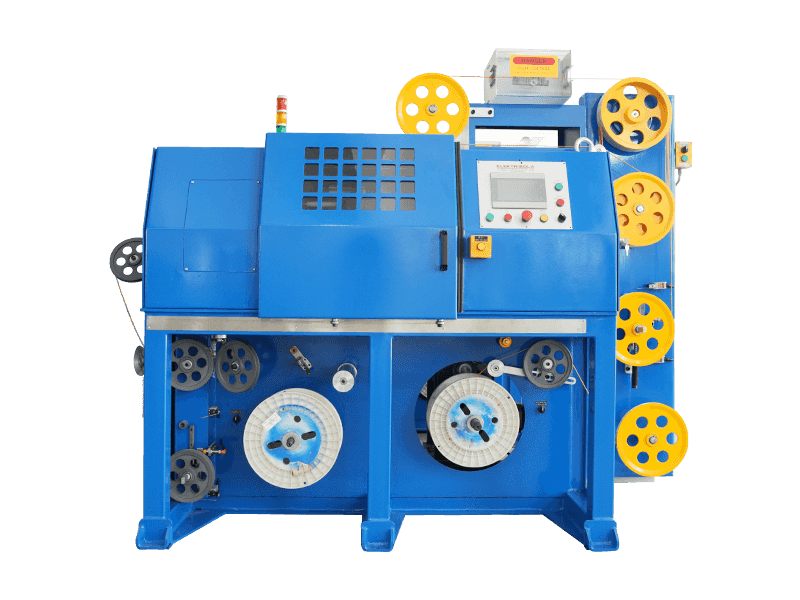
بسیاری از کابل های تفلون با نوار PTFE، نوار میکا یا نوار پلی استر قبل از استفاده از ژاکت پیچیده می شوند. نوار باید صاف با همپوشانی ثابت در هر دو سرعت خط پایین و بالا قرار گیرد. درایوهای کششی هیسترزیس گشتاور صاف و قابل تنظیم را بدون نوک تنش ناگهانی ارائه می کنند، به همین دلیل است که آنها بر کاربردهای فرکانس بالا و سیم نازک غالب هستند. این دستگاه سیم کشی با فرکانس بالا هیسترزیس نمونه ای نماینده است. برای بسته بندی هادی های نازک و حساس با گشتاور کم ساخته شده است و کشش نوار را در محدوده سرعتی وسیع ثابت نگه می دارد.
دستگاه نوار چسب نوع کشش هیسترزیس برای تولیدکنندگان سیم فرکانس بالا، F Gemwell Electrical Technology Co., Ltd یک دستگاه نوار چسب نوع کشش هیسترزیس چین برای تولید کنندگان سیم فرکانس بالا و OEM/O... مشاهده محصول → اگر نیاز به تصمیم گیری بین اصول بسته بندی مختلف دارید، به جای حداکثر سرعت، قوام کشش نوار را مقایسه کنید. اصول اولیه از نحوه کار دستگاه های سیم کشی در پایگاه دانش دستگاه نوار سیم ما جمع آوری شده است.
ماشین های پیچ و تاب
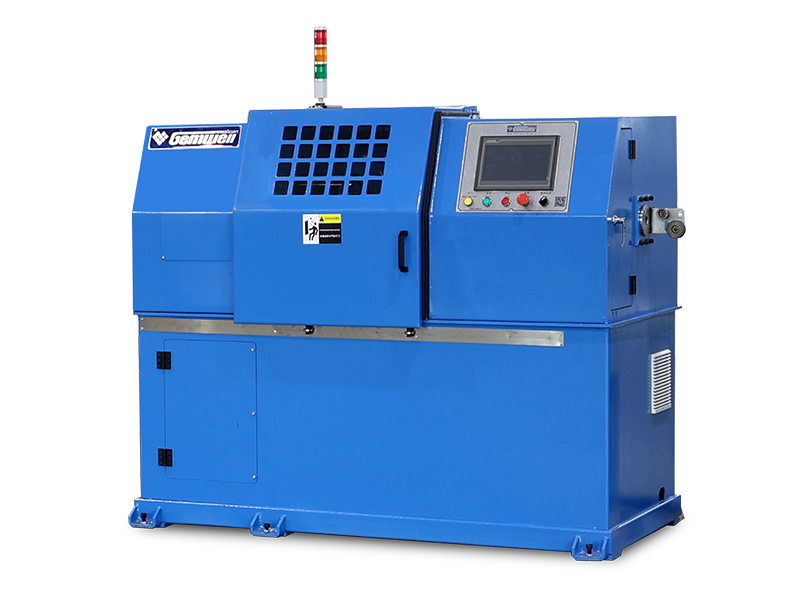
کابلهای تفلون چند هستهای و کابلهای داده برای کنترل امپدانس و تداخل نیاز به چرخش جفتی دقیق دارند. ماشینهای پیچشی بدون پیچش، مانند مدلهایی که Gemwell برای کابلهای داده خودرو و کابلهای شبکه میسازد، دو یا چهار هسته را بدون انتقال تنش پیچشی به هادیها میپیچند. این امر صافی هادی را حفظ می کند و تضعیف سیگنال های فرکانس بالا را کاهش می دهد. برای اپراتورها، قانون ساده است: هر زمان که ساختار سیم تغییر کرد، تنظیمات تنش را بررسی کنید.
اکستروژن غلاف و ژاکت
یک لایه ژاکت به هسته تفلون حفاظت مکانیکی و مقاومت در برابر شعله می دهد. مواد غلاف توسط برنامه انتخاب می شود: ترکیبات LSZH برای کابل های راه آهن و دریایی، TPU برای مقاومت در برابر سایش در کابل های صنعتی، و سیلیکون برای کابل هایی که در دماهای شدید انعطاف پذیر می مانند. اکسترودر غلاف از نظر مکانیکی سادهتر از اکسترودر تفلون است، اما کشش و مشخصات خنککننده همچنان باید با خط هسته هماهنگ باشد.
برای تولید ژاکت، اکسترودر غلاف کابل سیم LSZH/XLPE/TPE/TPU برای ترکیبات کم دود و بدون هالوژن بر روی هسته های فلوروپلیمری مناسب است، و پیکربندی چند منظوره آن تغییرات ترکیب را زمانی که ترتیب ترکیب متفاوت است، ساده می کند.
تولیدکنندگان خط اکستروژن غلاف LSZH/XLPE/TPE/TPU، کارخانه - Gemwell Electr Gemwell Electrical Technology Co., Ltd یک تولید کننده خط اکستروژن غلاف LSZH/XLPE/TPE/TPU و کارخانه OEM/ODM است، ما متخصص... مشاهده محصول → مشخصات فنی که یک ماشین خوب را از یک ماشین مشکل دار جدا می کند
تجهیزات اکستروژن تفلون یک سرمایه گذاری بلندمدت است و تفاوت بین تامین کنندگان تنها زمانی قابل مشاهده است که خط راه اندازی شود. جدول زیر پارامترهایی را که برای عایق FEP/PFA و ماشینهای بعدی اهمیت دارند، خلاصه میکند.
| پارامتر | چه چیزی را تأیید کنید | هدف معمولی یا پرچم قرمز |
|---|---|---|
| مواد پیچ و بشکه | نوع آلیاژ یا عملیات سطحی | آلیاژ یا پوشش مقاوم در برابر خوردگی؛ فولاد نیترید استاندارد یک پرچم قرمز برای FEP/PFA است |
| نسبت L/D پیچ | نسبت نقل شده در مشخصات | 24:1 تا 28:1; زیر 24:1 کیفیت اختلاط را محدود می کند |
| مناطق گرمایشی | تعداد مناطق روی بشکه و قالب | حداقل 4 تا 6 منطقه بشکه ای؛ مناطق بیشتر کنترل دما را سخت تر می کنند |
| پایداری دما | تحمل در اطراف نقطه تنظیم | ± 3 درجه سانتی گراد تا 5 ± درجه سانتی گراد; larger swings will appear on the diameter gauge |
| محدوده سرعت خط | حداقل و حداکثر سرعت پایدار | باید با ساختار سیم مطابقت داشته باشد، به عنوان مثال 100-250 متر در دقیقه برای عایق FEP نازک |
| کنترل تنش | پرداخت، رقصنده و نوع برداشت | کشش حلقه بسته؛ پرداخت قرقره رایگان برای هادی های ظریف خطرناک است |
| اندازه گیری درون خطی | قطر سنج و جرقه سنج گنجانده شده است | اندازه گیری مستمر، نه تنها نمونه برداری پس از تولید |
| همگام سازی downline | رابط کنترل سرعت | همه ایستگاه ها باید اکسترودر را در حدود ± 0.1٪ دنبال کنند. |
یک راه عملی برای فیلتر کردن تامین کنندگان درخواست اجرای آزمایشی روی هادی واقعی شما است. اگر سازنده نتواند قطر و کیفیت سطح پایدار را در سرعت خط هدف نشان دهد، خطر پس از تحویل به شما منتقل می شود. تامین کنندگان قابل اعتماد حداکثر سرعت را منتشر می کنند، اما عدد مهمتر، کندترین سرعتی است که خط همچنان تحمل دارد، زیرا خطوط تفلون اغلب در هنگام راه اندازی و تولید دیواره نازک با سرعت کاهش یافته کار می کنند. قبل از سفارش نیز نکات زیر را تایید کنید:
- آیا می توانید ساخت سیم خاص ما را در یک خط آزمایشی قبل از تحویل پردازش کنید؟
- کمترین سرعت خط پایداری که در آن تلرانس عایق هنوز برآورده می شود چقدر است؟
- زمان تحویل قطعات یدکی پیچ و بشکه چقدر است؟
چگونه یک تامین کننده ماشین برای سیم تفلون واجد شرایط شویم
دستگاه فقط نیمی از خرید است. نیمی دیگر شایستگی فرآیند است. قبل از اینکه امضا کنید، شش مورد را با تامین کننده بررسی کنید.
- تجربه فلوروپلیمر: بپرسید سازنده چه موادی را واقعاً پردازش کرده است، در چه دمای ذوب و سرعت خط.
- اجراهای آزمایشی: نیاز به آزمایش روی سیم خود دارید، نه فقط یک برگه داده کاتالوگ.
- کیفیت مستندات: نمودارهای الکتریکی، برنامههای نگهداری و دستورالعملهای عملیاتی به زبان شما.
- در دسترس بودن قطعات یدکی: زمان تحویل پیچ، بشکه، بخاری و تابلوهای کنترل را بدست آورید.
- نصب و آموزش: تأیید کنید که آیا مهندسان راهانداز در نقل قول گنجانده شدهاند یا خیر.
- عمق مهندسی: تعداد پتنت ها و اندازه تیم تحقیق و توسعه نشان می دهد که تامین کننده با چه سرعتی می تواند یک مشکل فرآیند غیرمنتظره را حل کند.
Gemwell Electrical Machinery که در سال 2005 تأسیس شد، گزارش می دهد که تجهیزات آن به بیش از 40 کشور از جمله ایالات متحده، کانادا، آلمان، ایتالیا، هند و تایلند. این شرکت بیان می کند که آن را نگه می دارد 8 اختراع اختراع و بیش از 30 پتنت مدل کاربردی از سال 2025، و شرکت تابعه آن FEISU بر روی تجهیزات اکستروژن برای سیمهای انتقال سیگنال الکترونیکی تمرکز دارد. این ارقام جایگزین یک آزمایش آزمایشی نمیشوند، اما شرکتی را نشان میدهند که روی تجربه تولید در زمینه اکستروژن عایق، پیچش، نوار چسب و روکش سرمایهگذاری کرده است.
نمونه تنظیمات خط برای محصولات سیم تفلون معمولی
اینگونه است که انتخاب های ماشین در عمل با هم جمع می شوند. از این تنظیمات به عنوان نقطه شروع استفاده کنید و آنها را برای حجم خروجی، فضای کف و استاندارد کابل قابل اجرا تنظیم کنید.
| نوع کابل | پیکربندی خط معمولی | هدف تولید اولیه |
|---|---|---|
| سیم قلاب تک هسته ای FEP/PTFE | پرداخت، اکسترودر FEP/PFA، خنک کننده، سنج، تستر جرقه، برداشت | ضخامت دیواره پایدار و عملکرد پایدار در دمای بالا |
| کابل سیگنال کواکسیال یا فرکانس بالا | پرداخت، اکسترودر FEP، خنک کننده، بسته بندی نوار اختیاری، برداشت | ظرفیت یکنواخت و تضعیف سیگنال کم |
| کابل صنعتی محافظ چند هسته ای | پرداخت، اکسترودر، دستگاه پیچش، دستگاه نوار زنی، اکسترودر غلاف، برداشت | هندسه جفت پایدار و تداوم محافظ |
| کابل ضد حریق با پوشش میکا | پرداخت، اکسترودر، دستگاه نوار چسب میکا، اکسترودر ژاکت، برداشت | لایه میکای پیوسته و قطر کلی یکنواخت |
سوالات متداول در مورد تجهیزات ساخت کابل سیم تفلون
تفاوت بین PTFE و FEP/PFA در خط اکستروژن چیست؟
PTFE در مفهوم معمولی پیچ-اکسترودر قابل ذوب نیست. معمولاً توسط اکستروژن خمیری، اکستروژن قوچ یا بسته بندی نواری پردازش می شود. FEP و PFA قابل پردازش مذاب هستند، بنابراین می توان آنها را روی یک اکسترودر پیچ با دمای بالا در دمای مذاب بین 340 درجه سانتیگراد تا 425 درجه سانتیگراد اکسترود کرد. برای اکثر خطوط عایق سیم، FEP و PFA گزینه های عملی هستند. PTFE زمانی ظاهر می شود که استاندارد کابل به ترکیبی از خواص دی الکتریک و درجه حرارت مداوم نیاز داشته باشد.
آیا همان اکسترودر می تواند FEP و PFA را پردازش کند؟
بله، در بیشتر موارد، اگر دستگاه برای دمای مذاب PFA بالاتر درجه بندی شود، پیچ و بشکه در برابر خوردگی مقاوم هستند و ظرفیت بخاری محدوده دمایی کامل را پوشش می دهد. پنجره پردازش بین مواد تغییر می کند، اما تعویض معمولاً فقط به مشخصات دمایی جدید و تنظیم جزئی سرعت پیچ نیاز دارد. حداکثر دمای عملیاتی و عملیات سطح مقاوم در برابر خوردگی را با سازنده تأیید کنید.
یک خط عایق تفلون می تواند به چه سرعتی برسد؟
برای عایق های نازک FEP حدود 0.5-1.0 میلی متر، سرعت های معمولی پایدار بین 100 تا 250 متر در دقیقه است. PFA و دیواره های ضخیم تر سرعت را کاهش می دهند زیرا مذاب به زمان بیشتری برای استراحت در قالب نیاز دارد. نتیجه دقیق به درجه رزین، طراحی پیچ اکسترودر و طول خنک کننده بستگی دارد، بنابراین تامین کننده باید یک محدوده سرعت را بر اساس ساختار سیم خاص شما به جای حداکثر یکسان ارائه دهد.
چه چیزی باعث زبری سطح یا حباب در عایق تفلون می شود؟
شایع ترین دلایل عبارتند از دمای ذوب زیر پنجره توصیه شده سازنده رزین، تخریب پلیمر در اثر گرمای بیش از حد یا برش بیش از حد، رطوبت در گلوله ها، آلودگی، و هندسه قالبی که با نسبت کشش مناسب نیست. حباب ها معمولاً به رطوبت یا تخریب حرارتی اشاره می کنند. زبری معمولاً به دما یا طراحی قالب اشاره دارد. یک کنترلر ثبت اطلاعات به شناسایی سریع عیب کمک می کند.
اگر کابل از قبل ژاکت FEP داشته باشد، آیا دستگاه نوار چسب اجباری است؟
نه لزوما. اگر لایه نوار فقط برای محافظ باشد، یک لایه رسانا اکسترود شده یا یک سپر بافته می تواند جایگزین آن شود. اما اگر مشخصات کابل به نوار میکا برای مقاومت در برابر آتش یا نوار PTFE برای ساخت دی الکتریک نیاز داشته باشد، دستگاه نوار کشی هیسترزیس اجباری می شود. قبل از حذف ایستگاه ضبط از قیمت، مشخصات مشتری را بررسی کنید.
یک خط تولید مفتول تفلون به چه مقدار فضا نیاز دارد؟
یک خط اصلی تک اکسترودر، شامل پرداخت، مخزن خنک کننده، تجهیزات اندازه گیری و برداشت، معمولاً حدود 15-25 متر طول و 2-3 متر در عرض را اشغال می کند. هنگامی که یک دستگاه نوار چسب، یک دستگاه پیچش و یک اکسترودر ژاکت اضافه می کنید، خط کامل می تواند به 40-60 متر برسد. قبل از برنامه ریزی برای کف کارخانه و تاسیسات، از تامین کننده بخواهید یک نقشه چیدمان داشته باشد.
انتخاب تجهیزات ساخت کابل سیم تفلون، در نهایت، یک تمرین تطبیقی است. اکسترودر کیفیت عایق را تعیین می کند، ماشین های نوار و پیچش هندسه کابل را تعیین می کند و اکسترودر ژاکت محافظت مکانیکی را تعیین می کند. با اکسترودر FEP/PFA شروع کنید، ماشینهای پشتیبان را بر روی هادی خود تأیید کنید و تامینکننده را با اجرای آزمایشی واجد شرایط کنید. این دستور هم ریسک فنی و هم ریسک تدارکات را تحت کنترل نگه می دارد.
 مرتبط محصولات