E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


چگونه کابل فیبر نوری ساخته می شود: پاسخ کوتاه
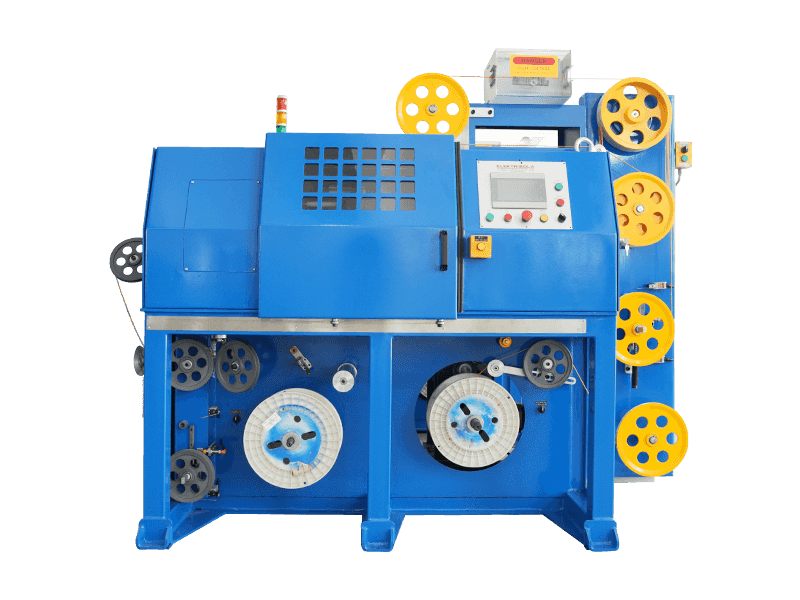
کابل فیبر نوری در پنج مرحله اصلی ساخته میشود: یک پیشفرم شیشهای از سیلیس فوقالعاده خالص ساخته میشود، پریفرم به داخل یک فیبر نازک مو در داخل یک برج کشش کشیده میشود، فیبر لخت برای محافظت پوشش داده میشود و بافر میشود، فیبرهای متعدد در اطراف یک عضو استحکام مرکزی رشته میشوند، و هسته نهایی از طریق یک فرآیند اکستروژن پوشش داده میشود. مرحله ژاکت سازی جایی است که الف دستگاه اکستروژن غلاف سیم و کابل به قطعه مرکزی تجهیزات تبدیل می شود ، از آنجایی که ذوب می شود و لایه پلیمری بیرونی را اعمال می کند که از هسته فیبر در برابر رطوبت، خرد شدن و قرار گرفتن در معرض UV محافظت می کند. هر یک از این مراحل به شدت کنترل می شود، زیرا یک هسته فیبر تقریباً 125 میکرون عرض دارد، تقریباً به ضخامت یک موی انسان، و حتی یک انحراف کوچک در دما، کشش یا سرعت خط می تواند کل تولید را خراب کند.
چیزی که از بیرون شبیه یک بند ناف با روکش پلاستیکی ساده به نظر می رسد، در واقع، محصول نهایی شیمی شیشه، اپتیک دقیق، رشته مکانیکی و اکستروژن پلیمری است که روی یک خط پیوسته واحد کار می کنند. یک کابل مجرای، یک کابل خود نگهدارنده هوایی و یک پچ کورد داخلی همه از یک فیبر اصلی شروع میشوند، اما زمانی که بافر، اعضای استحکام و طراحی ژاکت وارد عمل شوند، به شدت از هم جدا میشوند. درک اینکه این تفاوت ها از کجا می آیند، تعیین کابل مناسب و تجهیزات تولید مناسب را برای یک پروژه بسیار آسان تر می کند.
بقیه این راهنما در هر مرحله تولید به تفصیل قدم میزند، تجهیزات مورد استفاده در هر مرحله را توضیح میدهد، مواد غلاف را که عملکرد میدان را تعیین میکنند با هم مقایسه میکند، و به سؤالاتی که اغلب از افرادی که منبع کابل یا خط تولید را برای اولین بار ارزیابی میکنند، پاسخ میدهد.
مواد خام پشت هر فیبر نوری
فیبر نوری به صورت سیلیس شروع می شود، شکلی از ماسه خالص که باید تقریباً عاری از ناخالصی های فلزی باشد تا بتواند نور را در فواصل طولانی منتقل کند. حتی مقادیر کمی آهن، مس یا کروم در داخل شیشه، نور را پراکنده و جذب می کند و فاصله انتقال قابل استفاده را به طور چشمگیری کوتاه می کند. سیلیس مورد استفاده برای فیبر درجه مخابرات تا سطوح خلوص بسیار فراتر از تولید ظروف معمولی یا شیشه پنجره تصفیه میشود، که اغلب برای ناخالصیهایی که برای عملکرد نوری مهم هستند، در قسمت در میلیارد اندازهگیری میشود.
تولیدکنندگان این سیلیکا را با مقادیر کمی ژرمانیوم، فسفر یا ترکیبات بور که دقیقاً اندازهگیری شده است، القا میکنند. دوپینگ ضریب شکست شیشه را تغییر میدهد، این چیزی است که به نور اجازه میدهد به جای فرار از کنارهها، در طول الیاف به سمت پایین منعکس شود. به هسته و روکش اطراف آن ضریب شکست متفاوتی داده می شود و این تفاوت چیزی است که انعکاس کلی داخلی و در نتیجه انتقال داده از راه دور را ممکن می سازد. غلظت ژرمانیوم بیشتر ضریب شکست هسته را نسبت به روکش سیلیس خالص اطراف آن افزایش می دهد، در حالی که ترکیبات بور و فلوئور گاهی اوقات به جای افزایش ضریب هسته، بسته به مسیر تولیدی که کارخانه استفاده می کند، برای کاهش ضریب روکش استفاده می شود.
فراتر از خود شیشه، یک کابل تمام شده طیف وسیعی از مواد پشتیبان را کنار هم می کشد، که هر کدام برای یک کار مکانیکی یا محیطی خاص انتخاب شده اند نه برای ظاهر:
- سیلیس (دی اکسید سیلیکون) شیشه پایه را برای هسته و روکش تشکیل می دهد
- تتراکلرید ژرمانیوم ضریب شکست هسته را در طی رسوب بخار افزایش می دهد
- ترکیبات فسفر و بور، ویسکوزیته شیشه و دمای نرم شدن را در حین کشیدن تنظیم می کنند.
- رزینهای آکریلات یا سیلیکون پوششهای اولیه و ثانویه را تشکیل میدهند که بلافاصله پس از کشش اعمال میشوند
- میله های پلاستیکی تقویت شده با فایبرگلاس، سیم فولادی یا نخ آرامید به عنوان اعضای استحکام مرکزی یا محیطی عمل می کنند.
- ژل مسدودکننده آب یا نخهای متورم شونده خشک در برابر نفوذ رطوبت به داخل لولههای شل محافظت میکنند
- پلی اتیلن، پی وی سی یا ترکیبات هالوژنی بدون دود کم، پوشش بیرونی اکسترود شده را تشکیل می دهند.
منبع یابی نسخه های ثابت و پایدار دسته به دسته از هر یک از این ورودی ها به اندازه خود فرآیند تولید مهم است. یک تامین کننده رزین که در بین محموله ها فرمول خود را اندکی تغییر می دهد، می تواند خط تولید را مجبور کند تا مشخصات دمای اکستروژن خود را دوباره تنظیم کند، حتی زمانی که هیچ چیز روی خود دستگاه تغییر نکرده است.
ساخت پیشفرم: ساخت طرح شیشهای
قبل از ترسیم هر الیاف، تولیدکنندگان ابتدا یک پیشفرم میسازند، یک میله شیشهای جامد که تقریباً به اندازه دسته جارو است که حاوی نسخهای مینیاتوری از هسته و ساختار روکش الیاف تمامشده است، که هزاران عدد بزرگتر شده است. پرکاربردترین روش، رسوب دهی بخار شیمیایی اصلاح شده است که معمولاً به MCVD کوتاه می شود، اگرچه رسوب بخار بیرونی و رسوب محوری بخار نیز توسط برخی تولیدکنندگان بسته به نوع فیبر و حجم هدف استفاده می شود.
- یک لوله سیلیسی توخالی به صورت افقی بر روی یک ماشین تراش شیشه ای نصب می شود و به طور مداوم می چرخد.
- گازهای کلرید از جمله تتراکلرید سیلیکون، تتراکلرید ژرمانیوم و اکسیژن به لوله چرخان تزریق می شود.
- یک مشعل عبوری لوله را تا حدود 1500 درجه سانتیگراد گرم می کند و باعث می شود که گازها واکنش نشان دهند و لایه های شیشه ای بسیار نازکی بر روی دیواره داخلی رسوب کنند.
- مشعل ده ها بار به جلو و عقب می گذرد و هر پاس یک لایه نازک دیگر اضافه می کند و به تدریج مواد هسته را با مشخصات دوپینگ درست می سازد.
- هنگامی که لایه های کافی رسوب کردند، لوله بیشتر گرم می شود و تحت نرمی خود به یک میله شیشه ای جامد فرو می ریزد، پیش فرم نهایی
- پریفرم قبل از اینکه برای مرحله ترسیم تایید شود از نظر نوری و ابعادی بازرسی می شود
یک پریفرم منفرد، پس از کشیده شدن، میتواند به کیلومترها الیاف نهایی کشیده شود، بنابراین ثبات در این مرحله تأثیر بزرگی بر کیفیت محصول نهایی دارد. یک نقص تولیدی واحد در پریفرم در تمام طول الیاف کشیده شده از آن تکرار می شود ، به همین دلیل است که این مرحله دقیق ترین کنترل فرآیند کل خط را دریافت می کند. برخی از تولیدکنندگان اکنون از تکنیکهای روکشدهی استفاده میکنند و یک لایه اضافی از سیلیس خالص را در اطراف یک میله هسته کوچکتر و با کنترل محکمتر اضافه میکنند، که به آنها اجازه میدهد تا اندازه پریفرم را افزایش دهند و در نتیجه طول الیاف را بدون کاهش دقت مرحله رسوبگذاری هسته افزایش دهند.
قطر پریفرم، صافی و تنش داخلی همگی قبل از پاکسازی یک پریفرم برای کشیدن بررسی می شوند. هنوز هم میتوان یک پیشفرم کمی خمشده را کشید، اما معمولاً برای جبران به سرعت کشش آهستهتر و کنترل کشش شدیدتر نیاز دارد، که باعث کاهش توان کلی خط میشود.
طراحی فیبر: تبدیل میله های شیشه ای به رشته های نازک مو
پریفرم در یک برج نقاشی که می تواند چندین طبقه در یک کارخانه بزرگ تولید کند، بارگیری می شود. یک کوره در بالای برج، نوک پریفرم را در دمایی بین 2000 تا 2200 درجه سانتیگراد نرم می کند، به اندازه ای که گرانش به تنهایی رشته نازکی از شیشه مذاب را به سمت پایین می کشد. از آن نقطه به بعد، کل برج برای مدیریت یک رشته شیشه ای پیوسته و بدون وقفه در هنگام سقوط، سرد شدن و سخت شدن وجود دارد.
کنترل قطر
یک سیستم اندازهگیری لیزری بدون تماس، قطر فیبر را هزاران بار در ثانیه بررسی میکند و آن را در حدود 1 میکرون از هدف 125 میکرونی نگه میدارد، زیرا سرعت کشش در زمان واقعی تنظیم میشود تا هرگونه رانش را جبران کند.
خنک کننده
فیبر تازه کشیده شده بلافاصله پس از خروج از کوره از یک محفظه خنک کننده عبور می کند، گاهی اوقات از گاز هلیوم برای انتقال حرارت سریعتر و یکنواختتر استفاده می کند، زیرا اعمال یک پوشش روی شیشه ای که هنوز نرم است، رشته را تغییر شکل می دهد.
پوشش
یک پوشش دولایه آکریلات، یک لایه داخلی نرمتر و یک لایه بیرونی سختتر، قبل از تماس فیبر با غلتک راهنما با نور ماوراء بنفش اعمال میشود و از شیشه در برابر خراشهای سطحی محافظت میکند که میتواند آن را ضعیف کند.
برداشت
فیبر تمام شده بر روی یک قرقره تحت کشش به دقت کنترل شده پیچیده میشود، زیرا کشش ناهموار در این مرحله بعداً بهعنوان تضعیف ناسازگار یا در موارد شدید، یک ترک پنهان که ماهها پس از نصب از بین میرود نشان داده میشود.
سرعت قرعه کشی یکی از اعدادی است که از نزدیک در کل خط مشاهده می شود. برجهای مدرن معمولاً فیبر را با سرعتی بین 10 تا 30 متر در ثانیه میکشند و بالا بردن این سرعت بدون ارتقاء ظرفیت خنککننده و پوشش یکی از سریعترین راهها برای ایجاد تغییر قطر یا نقصهای پوشش در دستهای از فیبر خوب است.
تک حالته در مقابل چند حالته: چگونه فرآیند تولید متفاوت است
فیبر تک حالته و چند حالته از بیرون یکسان به نظر می رسند، اما اندازه هسته، و بنابراین دستورات رسوب پریفرم پشت آنها، کاملاً متفاوت است. فیبر تک حالته از یک هسته بسیار کوچک، معمولاً حدود 9 میکرون، استفاده میکند که تنها به یک مسیر نوری اجازه میدهد تا در فیبر حرکت کند. این هسته باریک نیاز به یک گرادیان دوپینگ بسیار دقیق و کاملاً کنترل شده در مرحله رسوب MCVD دارد، زیرا حتی یک تغییر کوچک در قطر هسته، نحوه کنترل پراکندگی فیبر در فواصل طولانی را تغییر می دهد.
فیبر چند حالته از یک هسته بسیار بزرگتر، معمولاً 50 یا 62.5 میکرون استفاده می کند که به چندین مسیر نوری یا حالت اجازه می دهد تا به طور همزمان حرکت کنند. هسته بزرگتر هم در طول ساخت و هم در کشیدن پیشفرم بخشندهتر است، به همین دلیل است که تولید فیبر چند حالته در طول تاریخ آسانتر و کمهزینهتر بوده است، اگرچه قبل از اینکه آن مسیرهای نوری متعدد شروع به محو کردن سیگنال کنند، محدود به فواصل انتقال کوتاهتر است.
| صفت | Single-Mode | Multi-Mode |
|---|---|---|
| اندازه هسته معمولی | حدود 9 میکرون | 50 یا 62.5 میکرون |
| دقت دوپینگ مورد نیاز است | خیلی بالا | متوسط |
| مورد استفاده معمولی | شبکه های دوربرد و ستون فقرات | مراکز داده کوتاه مدت و پیوندهای دانشگاه |
پوشش و بافر کردن فیبر برهنه
یک الیاف شیشه لخت استحکام کششی بسیار زیادی دارد، اما تقریباً هیچ مقاومتی در برابر سایش سطحی ندارد. مراحل پوشش و بافر صرفاً برای محافظت از آن سطح وجود دارد.
بسته به کاربرد نهایی کابل از دو رویکرد حفاظتی مختلف استفاده می شود. فیبر محکم بافر دارای یک لایه پلیمری ضخیم است که معمولاً 900 میکرون قطر دارد که مستقیماً روی پوشش اولیه اکسترود شده است که کار کردن با فیبر را آسانتر میکند و در پچکوردها و کابلهای داخلی ختم میشود. فیبر شل لوله در عوض درون یک لوله پلاستیکی کوچک پر از ژل مسدودکننده آب یا نخهای خشک با قابلیت متورم شدن آب قرار میگیرد و با خم شدن کابل یا تغییر دما، فیبر را آزاد میگذارد تا کمی حرکت کند، که این طرح ترجیحی برای دویدن طولانیمدت در فضای باز و زیرزمینی است.
انتخاب روش بافر اشتباه برای برنامه یکی از رایج ترین اشتباهات طراحی در مشخصات کابل است. طرحهای بافر محکم خمشهای مکرر را به مراتب بهتر انجام میدهند، در حالی که طرحهای شل لوله نوسانات دما و دهانههای بلند را بسیار بهتر مدیریت میکنند. یک فیبر بافر محکم که از طریق یک مجرای بیرونی طولانی و گرم نشده در آب و هوای سرد کشیده میشود، میتواند باعث خمش ریز شود زیرا لایه بافر سریعتر از شیشه درون آن منقبض میشود، که دقیقاً همان چیزی است که طرحهای شل لوله در حالت شکست ایجاد شدهاند.
طول اضافی فیبر، مقدار کمی شلی که عمداً در یک لوله شل باقی میماند، پارامتر دیگری است که در این مرحله به دقت تنظیم میشود. طول بیش از حد خیلی کم و فیبر می تواند تحت انقباض حرارتی کشیده شود. بیش از حد زیاد است و فیبر می تواند خمیدگی های ریز ایجاد کند زیرا در داخل لوله کمانش می شود. تولیدکنندگان معمولاً طول اضافی چند دهم درصد را هدف قرار می دهند که بر اساس مواد لوله و منطقه آب و هوایی که کابل برای آن طراحی شده است تنظیم می شود.
مجموعه رشته و هسته
هنگامی که الیاف جداگانه یا لوله های پر شده با الیاف آماده می شوند، بسته به میزان بار کششی که کابل تمام شده برای زنده ماندن در طول نصب و ساخت و ساز بدون فلز نیاز دارد، در اطراف یک عضو استحکام مرکزی، معمولاً یک میله پلاستیکی تقویت شده با فایبر گلاس یا یک سیم فولادی قرار می گیرند.
بیشتر خطوط تولید از رشتهبندی SZ استفاده میکنند، جایی که الیاف ابتدا در یک جهت پیچیده میشوند و سپس در یک الگوی نوسانی کنترلشده معکوس میشوند. این لایهبندی رفت و برگشت اجازه میدهد تا فیبرها یا لولهها در هر نقطه در طول کابل بدون باز کردن کل طول دسترسی داشته باشند، که در حین کار اتصال و تعمیر در مزرعه بسیار اهمیت دارد. نخهای بایندر یا یک نوار بستهبندی، بستهبندی رشتهای را در کنار هم نگه میدارند و هندسه آن را قبل از شروع مرحله بعدی ثابت نگه میدارند. برخی از طرحها در عوض از یک لوله شل مرکزی استفاده میکنند که همه الیاف را در کنار هم نگه میدارد، که رشتهبندی را ساده میکند اما تعداد کل الیاف را در مقایسه با طرح رشتهای چند لولهای محدود میکند.
قطر هسته کابل، گرد بودن و طول لایهبندی بهطور مداوم در طول رشتهبندی اندازهگیری میشوند، زیرا هر یک از این سه که از تحمل خارج میشوند، بعد از رسیدن هسته به مرحله اکستروژن، بهعنوان یک دیوار ژاکت ناهموار ظاهر میشوند.
| عضو قدرت | استفاده معمولی | مزیت کلیدی |
|---|---|---|
| میله پلاستیکی تقویت شده با فایبرگلاس | کابل هوا و کانال | سبک و کاملا دی الکتریک |
| سیم فولادی | کابل دفن مستقیم | مقاومت کششی و له شدن بالاتر |
| نخ آرامید | کابل داخلی و پچ | انعطاف پذیر با قدرت کشش خوب |
زره پوش: افزودن محافظت در برابر جوندگان و خرد شدن
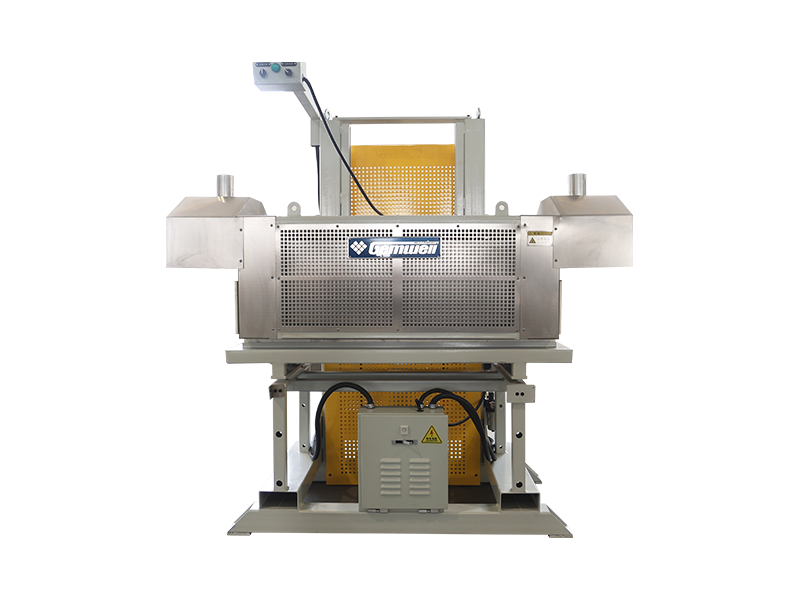
کابلی که برای دفن مستقیم یا برای مناطقی که آسیب جوندگان یک خطر شناخته شده است، یک لایه زره اضافی بین هسته رشتهای و ژاکت بیرونی ایجاد میکند. متداول ترین روش به صورت طولی یک نوار فولادی یا آلومینیومی راه راه را به دور هسته می پیچد و قبل از اینکه ژاکت روی قسمت بالایی اکسترود شود، آن را به شکل لوله ای محکم در می آورد.
این مرحله زرهبندی در خط، بلافاصله قبل از رسیدن هسته به اکسترودر، با استفاده از یک دستگاه شکلدهی که نوار فلزی را به شکل تا میکند و لبههای آن را روی هم قرار میدهد تا کاملاً هسته را محصور کند، انجام میشود. درست کردن همپوشانی و شعاع شکلدهی اهمیت دارد: شعاع شکلدهی خیلی تنگ میتواند الیاف داخل را سوراخ کند، در حالی که همپوشانی خیلی شل، شکافی ایجاد میکند که کل نقطه زره را تضعیف میکند. برخی از طرحها از دو نوار راه راه، یکی فولادی و دیگری با پوشش کوپلیمری برای ترکیب حفاظت مکانیکی با یک مانع رطوبت در یک عبور استفاده میکنند.
- زره نواری فولادی راه راه برای حداکثر مقاومت در برابر له شدن و جوندگان
- زره لمینت پلیمری آلومینیومی که در آن طراحی کاملاً دی الکتریک مورد نیاز نیست، اما وزن اهمیت دارد
- روکش های نخ آرامید یا شیشه به جای زره فلزی برای طرح های کاملا دی الکتریک و ایمن در برابر رعد و برق استفاده می شود.
روکش و روکش: جایی که فناوری اکستروژن غلبه می کند
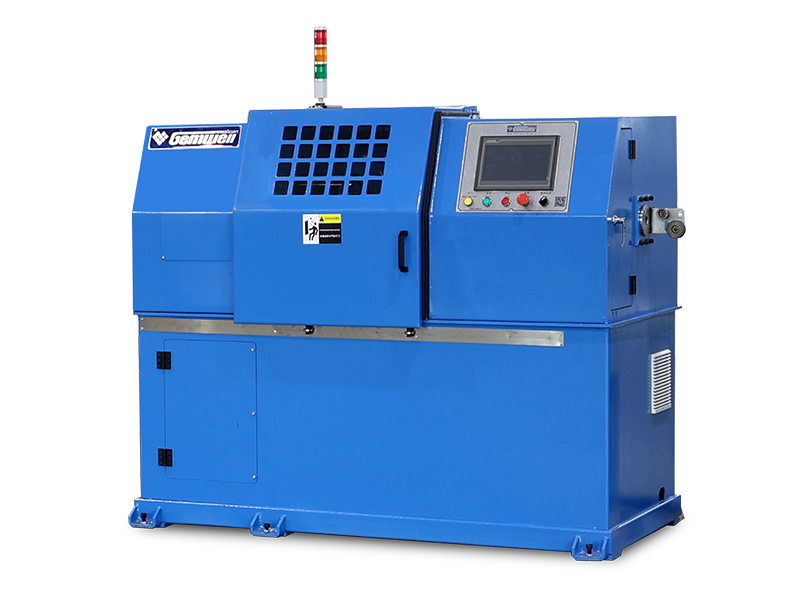
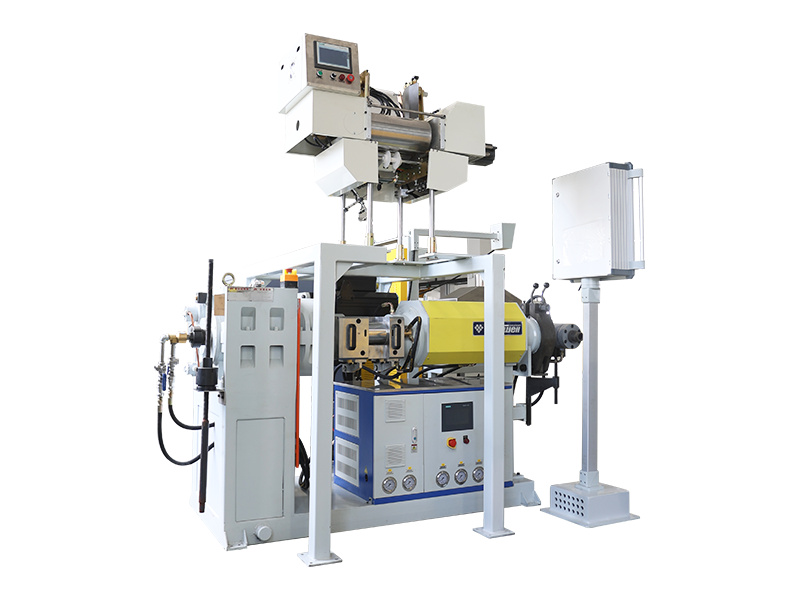
مرحله نهایی تولید کابل، ژاکت است، و این نقطه ای است که دستگاه اکستروژن غلاف سیم و کابل، سنگین ترین کار را در کل خط انجام می دهد. هسته الیاف مونتاژ شده از طریق یک دستگاه پرداخت تغذیه می شود، هر نوار زره فولادی یا آلومینیومی مورد نیاز پیچیده می شود و در اطراف آن شکل می گیرد، و سپس هسته از طریق یک قالب متقاطع روی اکسترودر عبور می کند، جایی که پلیمر مذاب به طور مساوی در اطراف محیط کامل اعمال می شود.
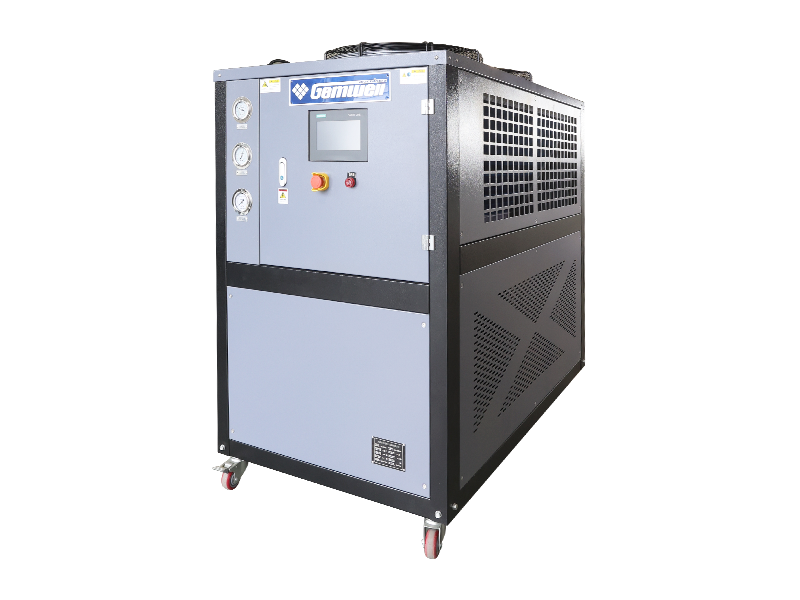
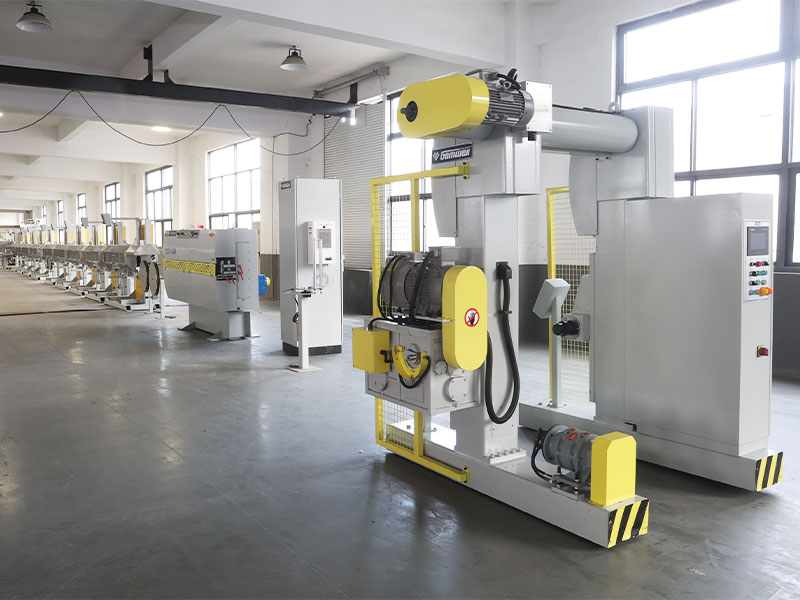
یک دستگاه اکستروژن غلاف سیم و کابل معمولی که برای کابل نوری استفاده می شود شامل یک واحد تغذیه و خشک کردن رزین، یک مجموعه پیچ و بشکه که پلیمر را ذوب می کند و تحت فشار قرار می دهد، یک سر اکستروژن 90 درجه یا خطی، یک مخزن خنک کننده آب بلافاصله در پایین دست، یک تستر جرقه که در تسمه یا درپوش کنترل می کند. سرعت ثابت سرعت خط و سرعت خنک کننده باید دقیقاً مطابقت داده شوند زیرا کاپشنی که خیلی سریع خنک میشود میتواند بهطور یکنواخت جمع شود، در حالی که ژاکتی که خیلی آهسته سرد میشود میتواند تحت وزن خودش قبل از اینکه ببندد تغییر شکل میدهد.
خطوط اکستروژن مدرن که برای این مرحله استفاده میشوند معمولاً دارای قطر بیرونی از حدود 3 میلیمتر تا 90 میلیمتر یا بیشتر هستند، بسته به اینکه محصول هدف یک کابل قطرهای کوچک داخلی یا یک کانال یا کابل زرهدار با قطر بزرگ باشد، با سرعتهای خط در هر نقطه از حدود 20 متر در دقیقه برای جکهای ضخیم و زرهدار 0 متر زرهدار در هر دقیقه بیش از 10 متر است. کابل داخلی
داخل دستگاه اکستروژن غلاف سیم و کابل
درک اجزای منفرد یک ماشین اکستروژن غلاف سیم و کابل، تشخیص مشکل روکش یا مقایسه دو نقل قول ماشین رقیب در شرایط مساوی را بسیار آسان تر می کند. هر اکسترودر حول یک پیچ که در داخل یک بشکه گرم میچرخد ساخته میشود، اما جزئیات آن پیچ و طراحی بشکه تأثیر مستقیمی بر کیفیت مذاب و در نهایت بر میزان سازگاری ژاکت تمام شده دارد.
طراحی پیچ
قطر بشکه برای پوشش کابل نوری معمولاً از حدود 45 میلیمتر تا 120 میلیمتر متغیر است، با نسبت L به D، طول بشکه تقسیم بر قطر آن، معمولاً بین 24 تا 1 و 30 به 1 است تا به رزین زمان کافی برای ذوب شدن یکنواخت بدهد.
مناطق گرمایشی
بشکه به چندین منطقه گرمایش کنترل شده مستقل تقسیم می شود، بنابراین رزین را می توان به تدریج و نه یکباره به دمای مذاب رساند و خطر تخریب یا ذوب ناهموار پلیمر را کاهش داد.
کراس هد می میرند
کراس هد جریان مذاب را نود درجه به دور هسته کابل متحرک هدایت می کند و هندسه داخلی آن باید دقیقاً در مرکز قرار گیرد تا از دیواره ژاکت غیرعادی و غیریکنواخت جلوگیری شود.
خنک کننده trough
حفره آب چند مرحلهای، گاهی اوقات با بخشهای گرم و سرد مجزا، ابعاد ژاکت و سطح نهایی را هنگام خروج کابل از قالب تعیین میکند.
در پایین دست خود اکسترودر، یک قطر سنج، معمولاً یک سنسور غیر تماسی مبتنی بر لیزر، دادهها را به کنترلهای حمل و نقل و اکسترودر در یک حلقه بسته برمیگرداند و به طور خودکار سرعت پیچ یا سرعت خط را به حرکت در میآورد تا قطر بیرونی را در یک نوار تحمل محکم بدون دخالت اپراتور روی هر متر کابل تولید شده نگه دارد.
مقایسه مواد غلاف کابل فیبر نوری
پلیمر انتخاب شده برای غلاف بیرونی تأثیر مستقیمی بر محل نصب کابل و مدت زمان ماندگاری آن دارد. جدول زیر موادی را که معمولاً از طریق دستگاه اکستروژن غلاف سیم و کابل در تولید کابل نوری اجرا می شوند، مقایسه می کند.
| مواد | بهترین مناسب برای | ویژگی قابل توجه |
|---|---|---|
| پلی اتیلن (PE) | در فضای باز، دفن مستقیم، مجرای | مقاومت قوی در برابر رطوبت و UV |
| پی وی سی | کابل عمومی داخلی | مقرون به صرفه و انعطاف پذیر است |
| هالوژن کم دود صفر (LSZH) | رایزرهای داخلی، فضاهای پلنوم | خروجی دود سمی کم هنگام گرم شدن |
| پلی اتیلن با چگالی متوسط (MDPE) | کابل خود نگهدارنده هوایی و شکل-8 | تعادل انعطاف پذیری و سختی |
| پلی اورتان | کابل میدانی ناهموار، خم شونده یا تاکتیکی | مقاومت در برابر سایش و خستگی بالا |
انتخاب رزین صرفاً در مورد محیط کابل تمام شده نیز نیست. برخی از پلیمرها در یک پنجره دمای مذاب باریکتر از سایرین پردازش میشوند، که این امر باعث میشود که دستگاه اکستروژن غلاف سیم و کابل در سیستم کنترل دما چقدر قابل قبول باشد. ترکیبات LSZH به ویژه نسبت به PE استاندارد نسبت به گرمای بیش از حد حساس تر هستند، زیرا رزین LSZH سوخته برخی از عملکرد ضد شعله خود را از دست می دهد.
هنگام انتخاب یک خط اکستروژن برای کابل نوری به چه نکاتی توجه کنیم
خریدارانی که دستگاه اکستروژن غلاف سیم و کابل را برای تولید کابل نوری ارزیابی می کنند، ابتدا روی قیمت و سرعت اصلی تمرکز می کنند، اما تعداد انگشت شماری از مشخصات کمتر واضح معمولاً برای کیفیت خروجی بلندمدت اهمیت بیشتری دارند.
- مقاومت در برابر سایش پیچ و بشکه، زیرا ترکیبات ساینده و پر شده مانند LSZH یک بشکه فولادی استاندارد را بسیار سریعتر از پلی اتیلن ساده تخریب می کند.
- کنترل قطر حلقه بسته، بنابراین خط به جای تکیه صرفاً بر نظارت اپراتور، خود را در زمان واقعی تنظیم می کند.
- تعداد و استقلال مناطق گرمایشی، که بر نحوه برخورد خط با رزینهای حساس به دما تأثیر میگذارد
- طول و تعداد مراحل خنککننده، زیرا خنککننده کماندازه یکی از رایجترین گلوگاهها در خطوط پرسرعت است.
- سازگاری با تجهیزات موجود، زره پوش و برداشت که قبلاً در کف کارخانه نصب شده است
خطی که روی کاغذ به سرعت اجرا می شود اما نمی تواند تحمل قطر محکمی را روی یک ترکیب حساس به دما داشته باشد، پس از تولید روزانه، ضایعات بیشتری تولید می کند، نه کابل قابل استفاده بیشتر.
اتوماسیون و نظارت درون خطی در خطوط تولید مدرن
خطوط کابل نوری جدیدتر به طور فزایندهای هر مرحله را، از اتصال تا ژاکت، به یک سیستم کنترل واحد متصل میکنند تا اینکه هر دستگاه را به طور مستقل اجرا کنند. دادههای سرعت خط، کشش و دما از اکسترودر را میتوان بهطور خودکار ثبت کرد و با نتایج آزمایشات بعدی کابل تمامشده ارجاع داد، که ردیابی نقص را به زمان دقیق تولید و تنظیمات دستگاه که باعث آن شده است بسیار آسانتر میکند.
قطر سنج های لیزری، تست کننده های جرقه که یکپارچگی ژاکت را در ولتاژ بالا هنگام حرکت کابل بررسی می کنند، و شمارنده های طول اتوماتیک اکنون در اکثر خطوط تولید متوسط تا بزرگ استاندارد هستند و جایگزین بررسی های نقطه ای دستی می شوند که فقط چند بار در هر شیفت انجام می شد. نظارت مداوم و خودکار یک پارامتر دریفت را در عرض چند ثانیه به جای پس از اینکه یک قرقره کامل خارج از تحمل تولید شده است، می گیرد. که یکی از بزرگترین پیشرفت های کیفی این صنعت در سال های اخیر است.
تست کیفیت قبل از ارسال کابل
کابل تمام شده تا زمانی که یک سری بررسی های فیزیکی و نوری را پشت سر نگذارد از کف کارخانه خارج نمی شود. این آزمایشها تأیید میکنند که هر مرحله از فرآیند، از پریفرم تا ژاکت، در محدوده تحمل اجرا شده است.
- تست تضعیف، که میزان قدرت سیگنال از دست رفته در هر کیلومتر فیبر را اندازه میگیرد
- آزمایش استحکام کششی، کشیدن کابل تمام شده برای تأیید اینکه می تواند از بارهای نصب دوام بیاورد
- تست له و ضربه، شبیه سازی تنش مکانیکی دفن یا نصب مجرا
- چرخه دما، بررسی ژاکت و بافر برای ترک خوردن در گرما و سرمای شدید
- آزمایش نفوذ آب، تأیید ژل یا مواد مسدود کننده خشک، مهاجرت رطوبت را متوقف می کند
- تست جرقه ژاکت در ولتاژ بالا برای گرفتن سوراخ ها یا نقاط نازک باقی مانده از اکستروژن
کابلی که تست تضعیف را پشت سر می گذارد اما در تست له شدن یا خم شدن ناموفق است، هنوز آماده نیست. از آنجایی که تاسیسات واقعی کابل را بیشتر در معرض فشار مکانیکی قرار می دهند تا فشار نوری خالص. قرقرهها نیز نمونهبرداری میشوند و با گزارش تولید آن دسته بررسی میشوند، بنابراین هر انحراف نشاندادهشده در طول آزمایش را میتوان بهجای اینکه بهعنوان یک شکست مجزا و غیرقابل توضیح در نظر گرفت، به یک رشتهبندی، زرهپوش یا اکستروژن خاص ردیابی کرد.
عیوب رایج ساخت و نحوه پیشگیری از آنها
بیشتر خرابی های کابل نوری را می توان در تعداد انگشت شماری از متغیرهای فرآیند جستجو کرد. درک آنها به خریداران کمک می کند هنگام ارزیابی یک خط تولید یا یک دسته کابل تمام شده سؤالات دقیق تری بپرسند.
| نقص | علت ریشه ای | پیشگیری |
|---|---|---|
| ضخامت دیواره ژاکت ناهموار | سرعت پیچ اکسترودر یا مرکز دای ناسازگار | اندازه گیری قطر لیزر با کنترل بازخورد خودکار |
| نقاط میرایی بالا | خم شدن ریز در هنگام رشته یا کشش بیش از حد فیبر | کنترل طول اضافی فیبر و نظارت بر تنش |
| ورود آب در طول زمان | پر شدن ناقص ژل یا شکاف در نوار مسدود کننده | تجهیزات پر کردن دقیق گریس و بازرسی پس از پر کردن |
| سوراخ های سطح ژاکت | رطوبت در رزین یا مواد خوراکی آلوده | خشک کردن رزین قبل از تغذیه و آزمایش جرقه درون خطی |
| سفتی یا ترک خوردن کابل در هوای سرد | رزین ژاکت اشتباهی برای منطقه آب و هوایی انتخاب شده است | مطابقت با درجه حرارت پایین رزین با منطقه استقرار |
سوالات متداول
کابل فیبر نوری از چه ساخته شده است
هسته و روکش از شیشه سیلیکا دوپ شده فوق العاده خالص ساخته شده است. سپس الیاف با یک پوشش آکریلات، یک لایه بافر، یک عضو استحکام مانند میله فایبرگلاس یا نخ آرامید، و یک روکش پلیمری بیرونی مانند پلی اتیلن، PVC یا ترکیب هالوژن بدون دود کم محافظت می شود.
یک فیبر نوری در مقایسه با موی انسان چقدر نازک است
قطر یک هسته فیبر نوری استاندارد و روکش آن در حدود 125 میکرون است که تقریباً برابر با ضخامت یک تار موی متوسط انسان است، حتی اگر کابل تمام شده اطراف آن پس از بافر، اعضای استحکام و ژاکت اضافه شود، می تواند چندین برابر بزرگتر شود.
چرا مرحله ژاکت سازی به دستگاه اکستروژن اختصاصی نیاز دارد؟
ژاکت باید در اطراف هسته فیبر تمام شده در یک گذر مداوم، با دمای کنترل شده و سرعت خط، بدون لمس یا فشرده کردن الیاف داخل اعمال شود. یک دستگاه اکستروژن غلاف سیم و کابل به طور خاص برای ذوب، اعمال و خنک کردن لایه پلیمری به طور یکنواخت در اطراف یک هسته کابل متحرک طراحی شده است.
تفاوت فیبر تنگ بافر و شل لوله چیست؟
فیبر محکم بافر دارای یک لایه پلیمری ضخیم است که مستقیماً بر روی الیاف پوشش داده شده اکسترود شده است که کار با آن را در داخل خانه آسان تر می کند. فیبر شل در داخل یک لوله پر از ژل یا خشک با فضایی برای حرکت قرار می گیرد که انبساط و انقباض ناشی از دما را در دهانه های طولانی در فضای باز بهتر جذب می کند.
کیفیت کابل تمام شده چگونه تایید می شود
کابل تمام شده قبل از اینکه برای حمل و نقل مورد تایید قرار گیرد، از طریق تست تضعیف، تست کشش و له شدن، چرخه دما، تست جرقه و تست نفوذ آب می گذرد و تایید می کند که هر مرحله از پریفرم تا ژاکت مطابق با مشخصات است.
چرا فیبر تک حالته و چند حالته به دقت ساخت متفاوتی نیاز دارد
فیبر تک حالته از یک هسته بسیار کوچکتر، در حدود 9 میکرون استفاده می کند که نسبت به هسته بزرگتر 50 یا 62.5 میکرونی مورد استفاده در فیبر چند حالته، شیب دوپینگ بسیار دقیق تری در طول ساخت پریفرم می طلبد.
معمولاً یک خط کابل کشی با چه سرعتی اجرا می شود
سرعت خط به طور گسترده ای بر اساس ضخامت و قطر ژاکت متفاوت است، از حدود 20 متر در دقیقه برای ژاکت های ضخیم و زره پوش در فضای باز تا بیش از 100 متر در دقیقه برای کابل های داخلی با دیواره نازک.
چه چیزی باعث ضخامت ناهموار دیوار در ژاکت کابل می شود
دیواره های ژاکت ناهموار اغلب از سرعت پیچ اکسترودر ناسازگار یا یک قالب متقاطع در مرکز ضعیف ناشی می شوند، به همین دلیل است که قطر لیزر حلقه بسته که به کنترل های اکسترودر بسته می شود در خطوط تولید مدرن استاندارد شده است.
 مرتبط محصولات