E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


آنچه که یک ماشین اکستروژن تک پیچ در واقع انجام می دهد
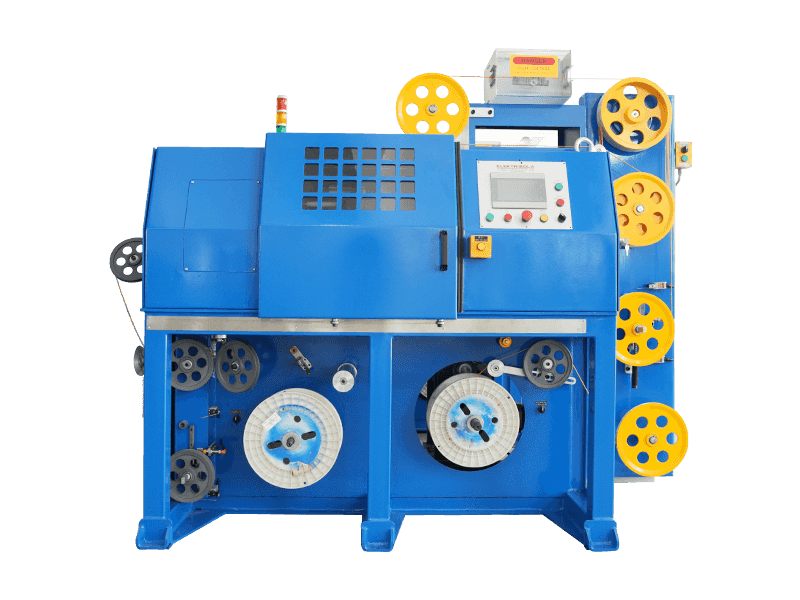
A دستگاه اکستروژن تک پیچ مواد پلاستیکی یا لاستیکی را ذوب میکند، مخلوط میکند و ترکیبات لاستیکی یا لاستیکی را از طریق یک قالب شکل میدهد تا یک پروفیل، ورق، لوله یا پوشش کابلی را تشکیل دهد. برای تولید فشار و برش مورد نیاز برای پلاستیک سازی مواد خام و تحویل آن با نرخ ثابت و قابل کنترل، به یک پیچ دوار که در داخل یک بشکه گرم قرار دارد، متکی است. در صنعت سیم و کابل، همین مکانیسم اصلی قلب همه است دستگاه اکستروژن کابل برای عایق کاری، روکش و خطوط ژاکت استفاده می شود. پاسخ کوتاه برای هر کسی که تجهیزات اکستروژن را مقایسه میکند: طرحهای تک پیچ انتخاب غالب برای تولید کابل باقی میمانند زیرا سادگی مکانیکی، هزینه نگهداری پایینتر و خروجی مذاب ثابت را برای ترکیبات معمولی مانند پی وی سی، PE، XLPE و مواد بدون هالوژن کم دود ترکیب میکنند.
در زیر، این راهنما نحوه کارکرد دستگاه، چه اجزایی مهمتر، نحوه مقایسه آن با جایگزینهای پیچ دوقلو، و آنچه خریداران باید قبل از خرید خط تولید کابل بررسی کنند، توضیح میدهد.
نحوه عملکرد فرآیند اکستروژن در داخل بشکه
داخل a دستگاه اکستروژن تک پیچ مواد خام از طریق یک قیف وارد شده و به منطقه تغذیه بشکه می ریزد. از آنجا، پیچ مواد را از طریق سه ناحیه عملکردی حمل می کند، که هر کدام یک کار مشخص را قبل از رسیدن مذاب به قالب انجام می دهند.
- منطقه تغذیه: گلوله های جامد یا پودر در حالی که شروع به گرم شدن از بخاری های بشکه ای و اصطکاک می کنند به جلو منتقل می شوند.
- ناحیه تراکم: عمق کانال پیچ کاهش می یابد، مواد فشرده می شود، هوای محبوس شده خارج می شود و فرآیند ذوب از طریق حرارت برشی و هدایت آغاز می شود.
- منطقه اندازه گیری: مذاب به یک درجه حرارت و ویسکوزیته یکنواخت همگن می شود، سپس با فشار ثابت به سمت بسته صفحه نمایش و سر قالب فشار داده می شود.
هندسه پیچ، به ویژه نسبت طول به قطر آن (معمولاً به صورت نسبت L/D نوشته میشود)، تعیین میکند که ماده چقدر زمان صرف بریدن و گرم شدن میکند. بیشتر خطوط عایق و روکش کابل از نسبت L/D بین 20:1 و 26:1 استفاده می کنند که نرخ خروجی را با کیفیت ذوب مناسب برای کاربردهای پوشش مداوم کابل متعادل می کند.
اجزای اصلی که کیفیت خروجی را تعیین می کنند
هر دستگاه اکستروژن کابل ساخته شده حول یک طرح تک پیچ، مجموعه ای مشترک از قطعات را به اشتراک می گذارد، اما دقت هر قسمت به طور مستقیم بر قوام ضخامت دیوار، پرداخت سطح و سرعت خط تأثیر می گذارد.
| جزء | عملکرد اولیه | تاثیر بر کیفیت کابل |
|---|---|---|
| پیچ و بشکه | ذوب شده و ترکیب را تحت فشار انتقال می دهد | یکنواختی مذاب و پایداری توان عملیاتی را تعیین می کند |
| تعویض صفحه نمایش | آلاینده های جریان مذاب را فیلتر می کند | عیوب سطحی و انسداد قالب را کاهش می دهد |
| کراس هد می میرند | مواد مذاب را در اطراف هادی شکل می دهد | تمرکز و ضخامت دیواره را کنترل می کند |
| مخزن خنک کننده | لایه اکسترود شده را پس از قالب جامد می کند | بر ثبات ابعادی و انقباض تاثیر می گذارد |
| بکشید و بلند کنید | کابل را با سرعت هماهنگ می کشد و آن را می پیچد | قوام سرعت خط و کشش قرقره را تعیین می کند |
تک پیچ vs پیچ دوقلو: که برای تولید کابل مناسب است
خریدارانی که خط جدید را ارزیابی می کنند اغلب می پرسند که آیا پیکربندی پیچ دوقلو مزایای واقعی را نسبت به یک دستگاه اکستروژن تک پیچ استاندارد برای کار کابلی ارائه می دهد یا خیر. مقایسه صادقانه به شدت به ترکیب در حال پردازش بستگی دارد.
| عامل | Single Screw | Twin Screw |
|---|---|---|
| بهترین ترکیبات مناسب | PVC، PE، XLPE، ترموپلاستیک استاندارد | ترکیبات بسیار پر، فرمولاسیون حساس به حرارت |
| هزینه سرمایه | پایین تر | بالاتر |
| پیچیدگی تعمیر و نگهداری | قطعات ساده و سایش کمتر | سرویس گیربکس و پیچ پیچیده تر |
| استفاده معمولی در کارخانه های کابل | خطوط عایق و پوشش | ترکیب خطوط قبل از گلوله سازی |
برای اکثر تولیدکنندگان کابل که از ترکیبات عایق یا پوشش استاندارد استفاده می کنند، به خوبی مشخص شده است دستگاه اکستروژن تک پیچ پایداری خروجی مورد نیاز را بدون هزینه و پیچیدگی اضافی یک سیستم پیچ دوقلو ارائه می دهد.
جایی که ماشین های اکستروژن کابل در سراسر صنعت استفاده می شوند
A دستگاه اکستروژن کابل ساخته شده بر روی تکنولوژی تک پیچ چندین خط تولید متمایز را در یک کارخانه سیم و کابل معمولی پشتیبانی می کند:
- اکستروژن عایق اولیه برای سیم ساختمان، کابل خودرو و کابل کنترل
- روکش بیرونی و روکش برای کابل برق و کابل ارتباطی
- پرکننده و اکستروژن بستر برای مجموعه های کابل چند هسته ای
- خطوط پوشش برای لوله های شل فیبر نوری و لایه های بافر
- اکستروژن عایق پوست فوم برای داده و کابل کواکسیال
هر برنامه نیاز به طراحی پیچ، هندسه قالب و طول خنک کننده کمی متفاوت دارد، به همین دلیل است که خطوط اکستروژن کابل به ندرت به عنوان یک پیکربندی ثابت فروخته می شوند. تولیدکنندگان معمولاً برای جابجایی بین اندازه هادی بدون تعویض کل اکسترودر، قالب های متقاطع سفارشی و سرعت های قابل تنظیم خط را درخواست می کنند.
پارامترهای طراحی پیچ که بر عملکرد اکستروژن تأثیر می گذارد
نسبت تراکم
نسبت تراکم عمق کانال را در منطقه تغذیه با عمق کانال در منطقه اندازه گیری مقایسه می کند. نسبتهای بین 2.5:1 و 3.5:1 برای ترکیبهای کابل PVC و PE رایج است، که فشردگی کافی برای حذف حفرههای هوا را بدون گرم شدن بیش از حد مواد از طریق برش اضافی ایجاد میکند.
سرعت پیچ و تعادل خروجی
اجرای سریعتر پیچ همیشه خروجی قابل استفاده را افزایش نمی دهد. فراتر از سرعت معین، دمای مذاب سریعتر از ظرفیت خنک کننده پایین دست افزایش می یابد که منجر به افتادگی ضخامت دیوار در لایه های عایق نرم می شود. اپراتورهای خط معمولاً به جای فشار دادن اکسترودر به حداکثر مکانیکی، دور پیچ را بر اساس سرعت تخلیه تنظیم می کنند.
مناطق گرمایش بشکه ای
بشکه های مدرن به سه تا پنج منطقه گرمایش مستقل با کنترل تقسیم می شوند. کنترل دقیق منطقه، مشخصات دما را تدریجی نگه میدارد، که برای ترکیبات حساس به حرارت مانند PVC مقاوم در برابر شعله که در سیمهای ساختمانی استفاده میشود، بیشترین اهمیت را دارد.
ملاحظات مواد برای ترکیبات کابل
هر ترکیبی در داخل یک بشکه پیچی یکسان رفتار نمی کند. درک انقباض، شاخص جریان مذاب و حساسیت به رطوبت به اپراتورها کمک می کند تا از عیوب رایج اجتناب کنند.
| مرکب | استفاده معمولی | یادداشت پردازش |
|---|---|---|
| PVC | عایق و روکش سیم ساختمان | حساس به گرمای بیش از حد، نیاز به برش متوسط دارد |
| LDPE و HDPE | روکش کابل های ارتباطی | جذب رطوبت کم، جریان آسان |
| XLPE | عایق کابل برق فشار متوسط و فشار قوی | نیاز به پخت پس از اکستروژن، کنترل دقیق دما دارد |
| ترکیب بدون هالوژن کم دود | کابل کشی ریلی، دریایی و ساختمانی | بسیار پر شده، ساینده به سطوح پیچ و بشکه |
نحوه انتخاب ماشین مناسب برای خط تولید کابل
انتخاب بین اندازه و پیکربندی ماشین باید با محدوده قطر سیم و حجم خروجی مورد انتظار شروع شود تا قیمت به تنهایی. چند نقطه بازرسی عملی به محدود کردن تصمیم کمک می کند:
- قطر پیچ را با ضخامت دیوار و محدوده اندازه هادی که برای چندین سال آینده برنامه ریزی شده است مطابقت دهید، نه تنها سفارشات فعلی
- اطمینان حاصل کنید که هد قالب برای جابجایی بین عایق کاری و ژاکت، ابزار تعویض سریع را می پذیرد
- بررسی کنید که طول فرورفتگی خنک کننده با سرعت خط مورد نظر برای ترکیب هدف مطابقت داشته باشد
- بررسی کنید که اندازه موتور و درایو برای ترکیبات خروجی بالاتری که بعداً اضافه میشوند، فضای بیشتری ایجاد میکند
- برای قرار دادن سنسور فشار و دما مذاب بخواهید، زیرا این قرائت ها اولین علائم هشدار دهنده سایش پیچ هستند.
خریدارانی که مرحله اندازه گیری را نادیده می گیرند، اغلب در نهایت به یک دستگاه بزرگ دست می یابند دستگاه اکستروژن تک پیچ در خروجی کم، که هزینه انرژی به ازای هر متر کابل تولید شده را بدون هیچ گونه افزایش کیفیت افزایش می دهد.
روش های تعمیر و نگهداری که عمر سرویس را افزایش می دهد
ساییدگی پیچ و بشکه تنها عامل اصلی توقف برنامه ریزی نشده در خطوط اکستروژن کابل است. یک روال تعمیر و نگهداری مداوم خروجی را ثابت نگه می دارد و از تعویض پرهزینه پیچ اضطراری جلوگیری می کند.
- بسته صفحه نمایش را بررسی کنید و فیلترها را بر اساس یک برنامه ثابت جایگزین کنید تا اینکه منتظر افزایش فشار باشید
- قطر سوراخ بشکه را به صورت دوره ای اندازه گیری کنید تا ساییدگی را در برابر تحمل اولیه ردیابی کنید
- سطوح قالب و متقاطع را عاری از تجمع کربن نگه دارید، که یکی از دلایل رایج رگه شدن سطح روی عایق کابل است.
- گیربکس و مجموعه های یاتاقان رانش را طبق برنامه سازنده روغن کاری کنید، زیرا این قطعات بار محوری کامل فشار مذاب را حمل می کنند.
- روند دمای مذاب و فشار را در طول زمان ثبت کنید تا قبل از اینکه بر تحمل ضخامت دیوار تأثیر بگذارد، سایش تدریجی پیچها کاهش یابد.
روندهای فعلی شکل دادن به تجهیزات اکستروژن کابل
بهره وری انرژی به یک عامل اصلی خرید برای خطوط اکستروژن جدید تبدیل شده است. موتورهای اصلی سروو و گرمایش بشکه فرکانس متغیر به طور فزایندهای در مدلهای جدید استاندارد هستند دستگاه اکستروژن کابل سفارشات به دلیل کاهش مصرف انرژی در هنگام راه اندازی و تعویض مواد. طرحهای بشکه تغذیه شیاردار نیز در خطوط خروجی بالاتر رایجتر میشوند، زیرا بخش شیاردار پایداری انتقال جامد را بهبود میبخشد و خروجی بالاتری را در سرعتهای پایینتر پیچ در مقایسه با بخشهای تغذیه با سوراخ صاف فراهم میکند.
تغییر دیگر به سمت سیستم های کنترل خط یکپارچه است که سرعت پیچ اکسترودر، سرعت برداشتن و بازخورد جرقه سنج را در یک پانل کنترل همگام می کند و احتمال خطای اپراتور را که باعث ایجاد ضخامت دیواره ناسازگار در طول دوره تولید می شود، کاهش می دهد.
سوالات متداول
دستگاه اکستروژن تک پیچ چه اندازه برای عایق سیم ساختمان مورد نیاز است؟
اکثر خطوط عایق سیم ساختمان از قطر پیچ بین 45 تا 65 میلی متر استفاده می کنند که بستگی به محدوده اندازه هادی هدف و سرعت خروجی مورد نیاز دارد.
آیا یک دستگاه اکستروژن کابل می تواند هر دو کار عایق کاری و روکش را انجام دهد؟
بله، مشروط بر اینکه سر قالب برای تغییرات سریع ابزار طراحی شده باشد و هندسه پیچ برای هر دو نوع ترکیب در حال پردازش، مانند PVC برای عایق کاری و ژاکت مناسب باشد.
پیچ و بشکه هر چند وقت یکبار باید تعویض شود؟
زمان تعویض به سایندگی ترکیب و ساعات کار بستگی دارد تا یک برنامه تقویم ثابت. ترکیبات کم دود بسیار پر شده، قطعات را سریعتر از PVC یا PE استاندارد می پوشند.
علت ضخامت ناهموار دیوار در عایق کابل اکسترود شده چیست؟
علل رایج عبارتند از: قالب متقاطع خارج از مرکز، دمای مذاب ناسازگار ناشی از گرمایش ناهموار بشکه، یا فرسودگی پروازهای پیچ که باعث کاهش پایداری فشار در قالب می شود.
آیا دستگاه اکستروژن تک پیچ برای اکستروژن عایق فوم مناسب است؟
بله، با یک پیچ طراحی شده برای تزریق گاز یا عوامل کف کننده شیمیایی و یک منطقه خنک کننده بشکه که برای کنترل ساختار سلول قبل از رسیدن مواد به قالب قرار گرفته است.
 مرتبط محصولات