E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


اگر منبع یا مشخص می کنید a دستگاه اکستروژن سیم در مقیاس بزرگ پاسخ کوتاه این است: ظرفیت خروجی، دقت هد دایک، هندسه پیچ و طول خط خنک کننده چهار متغیری هستند که ماشینی را که هزینه خود را در هجده ماه پرداخت می کند از ماشینی که کمتر استفاده می شود جدا می کند. یک اکسترودر سیم و کابل که برای تولید با حجم بالا ساخته شده است، باید تحمل ضخامت دیواره را - معمولاً 0.05± میلیمتر یا بهتر - در طول مسیرهای چند شیفتی حفظ کند در حالی که نرخ ضایعات زیر 1٪ باشد. هر چیز دیگری - برند، رنگ، روکش کابینت - در درجه دوم اهمیت قرار دارد. بخشهای زیر تمامی ابعاد انتخاب، عملیات و بهینهسازی را تجزیه میکنند تا تیم خرید شما از عمق فنی برای پرسیدن سؤالات مناسب برخوردار باشد.
ماشین اکستروژن سیم در مقیاس بزرگ چیست؟
ماشین اکستروژن سیم در مقیاس بزرگ یک خط پردازش پیوسته است که یک ترکیب گرمانرم مذاب یا ترموست را از طریق یک قالب متقاطع وارد می کند و یک هادی متحرک - مس، آلومینیوم یا فیبر نوری - را با یک لایه عایق یا پوشش می پوشاند. برخلاف واحدهای رومیزی کوچکی که در آزمایشگاهها استفاده میشوند، سیستمهای اکسترودر سیم و کابل صنعتی به گونهای طراحی شدهاند که در سرعتهای خط از 100 متر در دقیقه تا 2500 متر در دقیقه برای عایق مینای نازک کار کنند، در حالی که خواص دی الکتریک درجه الکتریکی ثابتی را در طول کیلومتر خروجی حفظ میکنند.
خود دستگاه یک خط تولید کاملاً یکپارچه است تا یک قطعه واحد. این شامل یک پایه پرداخت، یک ایستگاه پیش گرم کردن یا بازپخت، مجموعه بشکه و پیچ اکسترودر، یک قالب متقاطع، یک مانیتور تست جرقه یا خازن، یک مخزن خنک کننده، یک کاترپیلار یا کاپستن، و یک کویل یا ایستگاه قرقره است. هر زیرسیستم باید از نظر ظرفیت توان با زیرسیستم های دیگر مطابقت داشته باشد، در غیر این صورت گلوگاه سقف کل خط می شود.
دسته بندی ماشین های اصلی و محدوده خروجی
نه هر اکسترودر سیم و کابل در همان مقیاس عمل می کند. درک تقسیم بندی به خریداران کمک می کند تا قبل از صحبت با تامین کنندگان، کلاس ماشین را با حجم تولید مطابقت دهند.
| کلاس ماشین | قطر پیچ (میلی متر) | خروجی معمولی (کیلوگرم در ساعت) | برنامه هدف | تقریبا سرعت خط (متر/دقیقه) |
|---|---|---|---|---|
| میکرو / دقیق | 20-45 | 5-60 | سیم پزشکی، سیم آهنربا، کابل داده | 200-2500 |
| متوسط صنعتی | 45-90 | 60-300 | سیم ساختمان، مهار خودرو، کابل کنترل | 50-400 |
| در مقیاس بزرگ / سنگین | 90-150 | 300-1200 | کابل های برق، کابل های زیردریایی، پوشش HV/EHV | 5-80 |
| پشت سر هم / سه لایه | بشکه های متعدد | 400-2000 | کابل MV/HV با عایق XLPE، روکش کواکستروژن | 3-30 |
خط تقسیم بین "صنعتی متوسط" و "مقیاس بزرگ" به طور کلی در صنعت در حدود 90 میلی متر قطر پیچ برای ماشین های تک پیچ پذیرفته شده است، زیرا بالاتر از این آستانه بسته محرک موتور، رتبه های گشتاور گیربکس و ظرفیت گرمایش بشکه همه به کلاس مهندسی متفاوتی می روند. بسیاری از تولیدکنندگان چینی، OEM های اروپایی مانند Rosendahl Nextrom، و سازندگان آمریکایی مانند Davis-Standard مجموعه های بزرگ اکسترودر سیم و کابل خود را با این قطر شروع می کنند.
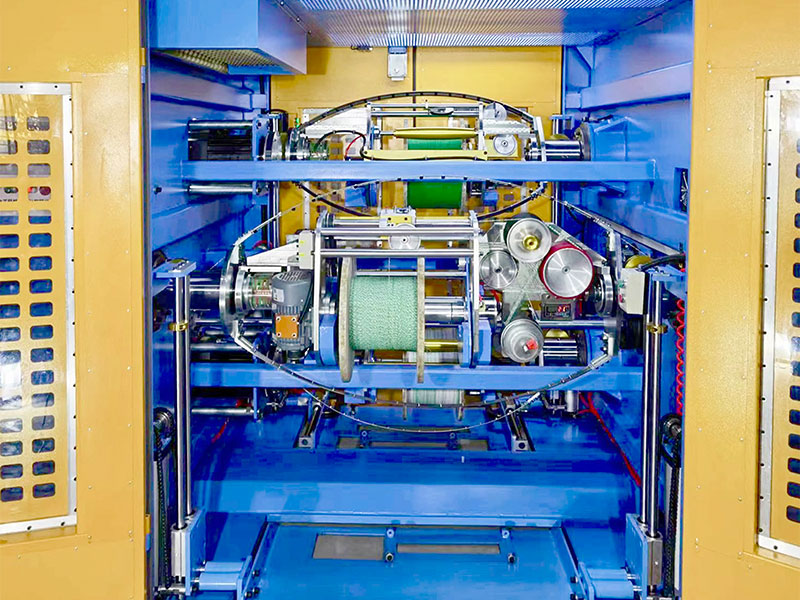
طراحی پیچ: موتور بازده و کیفیت مذاب
پیچ اکستروژن قلب هر دستگاه اکستروژن سیم در مقیاس بزرگ است. هندسه آن - نسبت تراکم، نسبت L/D و مشخصات پرواز - یکنواختی دمای مذاب، پایداری خروجی و خطر تخریب ترکیب را تعیین میکند. اشتباه گرفتن این پارامترها شایع ترین دلیل ایجاد حفره های عایق، نقص سطح و پوشش های غیرعادی است.
نسبت L/D
نسبت طول به قطر (L/D) مشخص میکند که پلیمر چه مدت زمانی را در بشکه صرف میکند تا قبل از رسیدن به قالب پلاستیکی و همگن شود. برای ترکیبات سیم و کابل، محدوده استاندارد صنعت است 20:1 تا 30:1 . خطوط عایق PVC اغلب در 20:1 تا 24:1 کار می کنند زیرا PVC از نظر حرارتی حساس است - زمان ماندگاری طولانی تر خطر تخریب را به همراه دارد. خطوط XLPE و HDPE ممکن است از 24:1 تا 30:1 برای اطمینان از پراکندگی کامل آغازگر پیوند متقابل استفاده کنند. برخی از ترکیبات ضد شعله بدون هالوژن (HFFR) به دلیل بارهای پرکننده بالا (ATH یا MDH در 60 تا 65 درصد وزنی) اکنون به L/D تا 35:1 نیاز دارند، که برای رسیدن به ذوب یکنواخت نیاز به کار برشی بیشتری دارد.
نسبت تراکم
نسبت تراکم نسبت عمق کانال تغذیه منطقه به عمق کانال اندازه گیری است. یک اکسترودر سیم و کابل که پلی اتیلن پر نشده را پردازش می کند معمولاً از نسبت تراکم 3.0:1 تا 3.5:1 استفاده می کند. ترکیبات پر شده با بارهای ATH بالاتر از 55 درصد به نسبت تراکم کمتری نیاز دارند - معمولاً 2.2:1 تا 2.8:1 - برای جلوگیری از اضافه بار پیچ و حرارت برشی بیش از حد که باعث فعال شدن زودهنگام عوامل اتصال عرضی یا کاهش دهنده شعله می شود.
بخش های مانع و اختلاط
پیچهای مدرن با خروجی بالا برای ماشینهای اکستروژن سیم در مقیاس بزرگ، اغلب دارای پروازهای مانعی در منطقه انتقال هستند تا حوضچه مذاب را از جامدات ذوب نشده جدا کنند و یکنواختی مذاب را بدون افزایش دمای مذاب بهبود بخشند. بخش اختلاط توزیعی پایین دست - مانند مخلوط کن Maddock یا Egan - رنگ ها و بسته های تثبیت کننده را بیشتر همگن می کند. ترکیب پیچ مانع با میکسر Maddock در مطالعات موردی منتشر شده توسط سازندگان پیچ مانند Xaloy و Reiloy نشان داده شده است که تغییرات دمای مذاب را از 8± درجه سانتیگراد به 2± درجه سانتیگراد کاهش می دهد، که مستقیماً به ارزش خازن و مقاومت عایق محکم تر روی کابل نهایی تبدیل می شود.
معیار صنعت: یک پیچ 120 میلیمتری با 28:1 L/D و ترکیب XLPE پردازش هندسه مانع معمولاً در 150 دور در دقیقه ارائه میشود. 800-950 کیلوگرم در ساعت خروجی با تغییرات دمای مذاب زیر 3± درجه سانتیگراد در سرتاسر قالب.
فناوری دای متقاطع و کنترل تمرکز
قالب متقاطع جایی است که ترکیب ذوب شده با هادی متحرک برخورد می کند و به یک پوشش استوانه ای دقیق تبدیل می شود. در دستگاه اکستروژن سیم در مقیاس بزرگ، طراحی قالب مستقیماً برون محوری را کنترل می کند - معیار کیفیت اولیه برای سیم عایق. تمرکز ضعیف مواد را هدر می دهد، باعث خرابی دی الکتریک می شود و باعث بازگشت مشتری می شود.
فشار نوع در مقابل قالب نوع لوله
یک نوع فشار (که به آن قالب «پر کردن» نیز میگویند) فشار مذاب را در پشت نوک ایجاد میکند تا ترکیب تحت فشار مثبت محکم به هادی بچسبد. برای سیم ساختمان، سیم اتصال و بیشتر کاربردهای PVC استفاده می شود. یک قالب لولهای یک لوله پلیمری ایجاد میکند که تحت کشش روی هادی کشیده میشود - برای PTFE، ETFE و برخی از برنامههای XLPE که در آن استحکام باند عمداً به حداقل میرسد تا امکان جداسازی وجود داشته باشد، ترجیح داده میشود.
یکنواختی مواد و دما بدنه
بدنه های متقاطع در مقیاس بزرگ معمولاً از فولاد ابزار (H13 یا P20) با روکش کروم یا نیترید تیتانیوم (TiN) روی سطوح جریان برای مقاومت در برابر سایش ناشی از ترکیبات پر شده ماشین کاری می شوند. دمای یکنواخت در سراسر بدنه قالب ضروری است: اختلاف 5 درجه سانتیگراد بین بالا و پایین بدنه قالب 150 میلی متری می تواند 0.08 میلی متر خارج از مرکز را در یک سیم ساختمان 6 میلی متر مربع ایجاد کند که خارج از اکثر استانداردهای بین المللی است. سازندگان پیشرو اکنون چندین گرم کننده و ترموکوپل مقاومتی مستقل را در بدنه دای تعبیه می کنند، با کنترل PID حلقه بسته در هر ناحیه.
سیستم های مرکزیت خودکار
خطوط اکسترودر سیم و کابل با تولید بالا به طور فزاینده ای کنترل تمرکز خودکار را یکپارچه می کنند. یک مانیتور ضخامت دیوار اولتراسونیک یا اشعه ایکس که بلافاصله پس از قالب قرار می گیرد، داده های ضخامت در زمان واقعی را به یک سیستم تنظیم قالب مبتنی بر سروو می فرستد که موقعیت نوک را با وضوح 0.001 میلی متر جابجا می کند. سیستمهای مرکزی خودکار از تامینکنندگانی مانند Sikora AG و Zumbach Electronic میتوانند خروج از مرکز را از یک خط پایه تنظیم دستی 8 تا 12 درصد به 2 تا 4 درصد کاهش دهند که در حجمهای 50000 کیلومتر در سال به صرفهجویی ترکیبی قابل اندازهگیری تبدیل میشود.
هدهای اکستروژن چند لایه
برای کابل های فشار متوسط و بالا که نیاز به صفحه داخلی نیمه هادی، عایق XLPE و صفحه بیرونی نیمه هادی در یک گذر دارند، از کراس هد سه گانه هم اکستروژن استفاده می شود. این هدها دارای سه کانال جریان مذاب مجزا هستند که در یک بدنه قالب همگرا می شوند و هر سه لایه را به طور همزمان رسوب می دهند. این رویکرد - که گاهی اوقات "خشک پخت" یا "CCV" (ولکانیزاسیون مداوم زنجیره ای) نامیده می شود، هنگامی که با یک لوله پخت با دمای بالا ترکیب می شود، خطر آلودگی بین لایه ها را حذف می کند و سطوح تمیزی مورد نیاز استاندارد IEC 60840 را برای کابل های دارای ولتاژ بالای 30 کیلو ولت حفظ می کند.
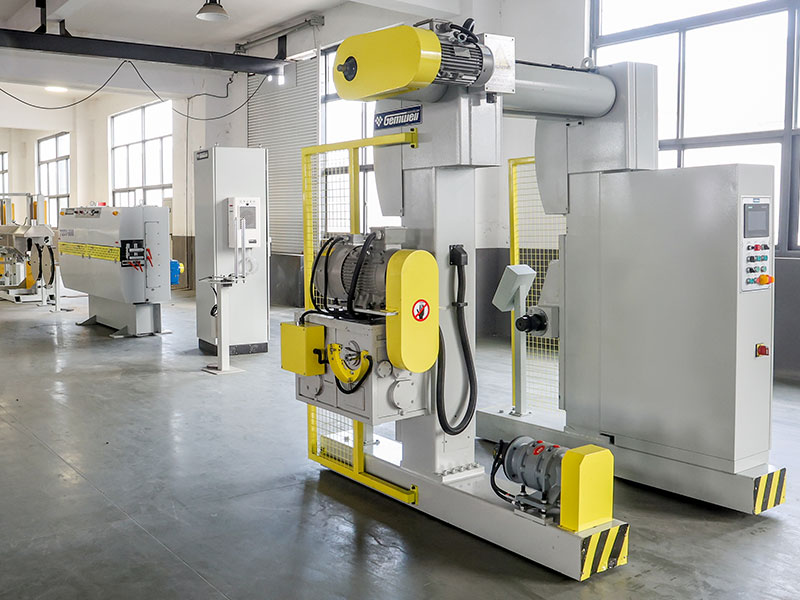
طراحی خط خنک کننده: چرا طول سرعت را تعیین می کند
پس از قالب، سیم عایق داغ باید از دمای مذاب (معمولاً 180-230 درجه سانتیگراد برای ترکیبات پلی اتیلن، 170-200 درجه سانتیگراد برای PVC) تا زیر 60 درجه سانتیگراد قبل از تماس با کاپستان یا کاترپیلار خنک شود تا از تغییر شکل تحت کشش حمل و نقل جلوگیری شود. بنابراین طول فرورفتگی خنک کننده، تعیین کننده اصلی حداکثر سرعت خط قابل دستیابی در هر دستگاه اکستروژن سیم در مقیاس بزرگ است.
قاعده اندازهگیری در آب
یک قانون مهندسی ساده که در صنعت سیم استفاده می شود: طول فرورفتگی خنک کننده (بر حسب متر) تقسیم بر سرعت خط (m/min) باید برای کاهش دمای سطح عایق به زیر 60 درجه سانتی گراد کافی باشد. برای یک سیم ساختمانی PVC 2.5 میلیمتر مربعی با سرعت 200 متر در دقیقه، معمولاً یک فرورفتگی 30 متری با آب ورودی 18 تا 22 درجه سانتیگراد مورد نیاز است. برای کابل برق XLPE 50 میلیمتر مربعی با سرعت 40 متر در دقیقه، یک فرورفتگی 60 متری با مناطق درجه حرارت آب مرحلهای رایج است. خطوط مدرن برای تولید در مقیاس بزرگ، فرورفتگیهایی را در مقاطع 6 تا 10 متری هر کدام نصب میکنند که امکان خنکسازی مرحلهای و امکان تغییر تعداد بخشهای فعال را بر اساس محصول فراهم میکند.
اسپری در مقابل خنک کننده غوطه وری
مخازن غوطه وری برای کابل های بالاتر از 4 میلی متر مربع استاندارد هستند. خطوط سیم دقیق با سرعت بالا برای عایق نازک (AWG 28 و ریزتر) اغلب از اولین منطقه تست جرقه خنک شده با هوا و به دنبال آن یک جعبه اسپری آب استفاده می کنند، زیرا غوطه وری کامل در سرعت های بالای 1000 متر در دقیقه تلاطمی ایجاد می کند که می تواند باعث نوسان سیم و تماس با دیوارهای فرورفته شود. جعبههای اسپری با نازلهای جریان آرام این مشکل را کنترل میکنند و در عین حال به حذف گرمای کافی نیز دست مییابند.
سیستم های آب سرد
خطوط اکسترودر سیم و کابل در مقیاس بزرگ برای سیم مهار خودرو که با سرعت 600 تا 800 متر در دقیقه کار می کند، معمولاً به یک سیستم آب سرد مرکزی که آب 8 تا 12 درجه سانتیگراد را تحویل می دهد متصل می شود. دمای ورودی آب مستقیماً بر حداقل طول فرورفتگی تأثیر می گذارد. رفتن از آب لوله کشی 22 درجه سانتیگراد به آب سرد 10 درجه سانتیگراد می تواند طول فرورفتگی مورد نیاز را 25 تا 35 درصد برای همان محصول و سرعت کاهش دهد، که باعث صرفه جویی قابل توجهی در فضای کف برای گیاهان با حجم بالا می شود.
چرخش آب و کیفیت
آب خنک کننده روی خط اکستروژن سیمی، باقیمانده ترکیب، عوامل آزاد کننده و رشد میکروبی را جمع می کند. خطوط مدرن در مقیاس بزرگ دارای چرخش حلقه بسته با چیلر مرکزی، فیلتراسیون تا 50 میکرون و استریلیزاسیون UV هستند. هدایت آب باید کمتر از 50 µS/cm برای خطوط کابل فشار قوی کنترل شود تا از خوردگی گالوانیکی بر روی هادیهای مسی عبوری از فرود جلوگیری شود. گیاهانی که مدیریت کیفیت آب را نادیده می گیرند اغلب اکسیداسیون سطح رسانا را پیدا می کنند که باعث ایجاد مشکلات چسبندگی در رابط عایق-رسانا می شود.
سیستم های محرک، گشتاور و بهره وری انرژی
سیستم محرک در یک ماشین اکستروژن سیم در مقیاس بزرگ - موتور، گیربکس و درایو فرکانس متغیر (VFD) - باید گشتاور ثابتی را در کل محدوده سرعت ارائه کند تا از موج و شکار که به صورت تغییر قطر در سیم تمام شده ظاهر می شود، جلوگیری کند. در دهه گذشته، درایوهای بردار AC و سیستم های درایو مستقیم آهنربای دائم (PM) به طور قابل ملاحظه ای درایوهای تریستور DC قدیمی تر را در تاسیسات جدید جابجا کرده اند.
گیربکس حلزونی AC Vector Drive
پرکاربردترین پیکربندی در خطوط اکسترودر سیم و کابل متوسط تا بزرگ. موتور AC (معمولاً کلاس بازده IE3 یا IE4) به یک گیربکس مارپیچی یا مارپیچ مخروطی سخت شده متصل می شود. دقت تنظیم سرعت معمولاً 0.05±٪ با یک درایو برداری خوب است که برای اکثر کاربردهای سیم و کابل برق ساختمان کافی است. اندازه موتورها از 75 کیلووات برای یک اکسترودر 90 میلی متری تا 630 کیلووات یا بیشتر برای یک ماشین 150 میلی متری که ترکیبات پر شده را پردازش می کند، متغیر است.
PM Direct Drive
موتورهای آهنربای دائم با کاهش تک مرحله ای یا بدون گیربکس به طور فزاینده ای در اکسترودرهای سیم دقیق با سرعت بالا رایج هستند. بدون گیربکس، تلفات مکانیکی نزدیک به صفر کاهش می یابد و سیستم به تنظیم سرعت بهتر از 0.01% دست می یابد. درایوهای PM همچنین سطح نویز را از 82 تا 86 دسی بل (A) معمولی یک ماشین دنده ای به کمتر از 75 دسی بل (A) کاهش می دهند، که یک بهبود قابل توجه در محیط های اپراتور که 24/7 کار می کنند.
مصرف انرژی خاص
یک معیار کلیدی خرید مصرف انرژی ویژه (SEC) بر حسب کیلووات ساعت به ازای هر کیلوگرم خروجی است. یک اکسترودر سیم و کابل 120 میلی متری با پیکربندی خوب که XLPE را پردازش می کند در توان عملیاتی بالا باید به آن دست یابد. 0.12-0.20 کیلووات ساعت / کیلوگرم برای بخش اکستروژن به تنهایی ماشین های قدیمی با درایوهای DC و عایق ضعیف بشکه می توانند 0.35-0.50 کیلووات ساعت بر کیلوگرم کار کنند. در تولید سالانه 5000 تن، تفاوت بین 0.15 و 0.40 کیلووات ساعت بر کیلوگرم به 1250 مگاوات ساعت در سال می رسد - در نرخ برق صنعتی 0.08-0.12 دلار در کیلووات ساعت، این تفاوت بین 100،000 تا 150،000 دلار در هزینه انرژی سالانه است.
عایق بشکه و گرمایش منطقه
گرمایش بشکه 20 تا 40 درصد کل انرژی مصرفی اکسترودر در طول تولید را تشکیل می دهد. بخاریهای باند سرامیکی با راندمان 94 تا 96 درصد، همراه با آستینهای عایق پشم معدنی که روی باندها نصب شدهاند، اتلاف گرمای تابشی و انرژی گرمایش منطقه را به میزان 15 تا 30 درصد در مقایسه با بخاریهای باند آلومینیومی بدون عایق کاهش میدهند. اکنون چندین ماشینساز در مقیاس بزرگ، گرمایش بشکهای عایقشده را به صورت استاندارد در ماشینهای بالای ۹۰ میلیمتر ارائه میکنند.
بشکه و مدیریت منطقه دما
کنترل دقیق دمای بشکه در یک اکسترودر سیم و کابل درجه تولید غیرقابل مذاکره است. اکثر ماشینهای مقیاس بزرگ بشکه را به چهار تا شش ناحیه گرمایش و سرمایش مستقل تقسیم میکنند که هر کدام دارای گرمکن نوار مقاومتی، دمنده خنککننده (یا ژاکت آب) و کنترلکننده دمای PID است. توانایی تنظیم و نگهداری مستقل هر منطقه در ± 1 درجه سانتیگراد از نقطه تنظیم، نیاز پایه است.
- منطقه 1 (تغذیه): معمولاً 20 تا 40 درجه سانتیگراد زیر دمای مذاب تنظیم کنید تا از پل زدن جلوگیری کنید و از انتقال در بستر جامد اطمینان حاصل کنید.
- منطقه 2-3 (انتقال): سطح شیب دار تدریجی به سمت دمای مذاب، امکان پلاستیک سازی کنترل شده بدون گرم شدن بیش از حد مذاب را فراهم می کند.
- Zone 4-5 (سنجش): برای فشار مذاب و نرخ خروجی پایدار در دمای قالب یا کمی کمتر از آن تنظیم کنید.
- مناطق آداپتور و دای: اغلب به طور مستقل کنترل می شوند. یکنواختی ناحیه دای در سراسر بدن در دمای 2± درجه سانتیگراد برای متمرکز بودن بسیار مهم است
- محیط خنک کننده: خنک کننده هوای فشرده یا ژاکت آب برای جلوگیری از گرم شدن بیش از حد در سرعت های پیچ بالا
افزایش بیش از حد دما در هنگام راه اندازی منبع مکرر تخریب ترکیب و آلودگی مواد است. کنترلکنندههای ماشینهای اکستروژن سیم در مقیاس بزرگ مدرن از الگوریتمهای PID تنظیم خودکار و کنترل پیشبینی مدل (MPC) برای گرمکردن سریعتر بشکه با حداقل بیشرفتن استفاده میکنند - یک دستگاه 120 میلیمتری را به دمای تولید در 45 تا 60 دقیقه با بیش از حد کمتر از 3 درجه سانتیگراد در مقایسه با 20 تا 30 درجه سانتیگراد بیش از حد معمول در ماشینهای قدیمی تر به دمای تولید میرسانند.
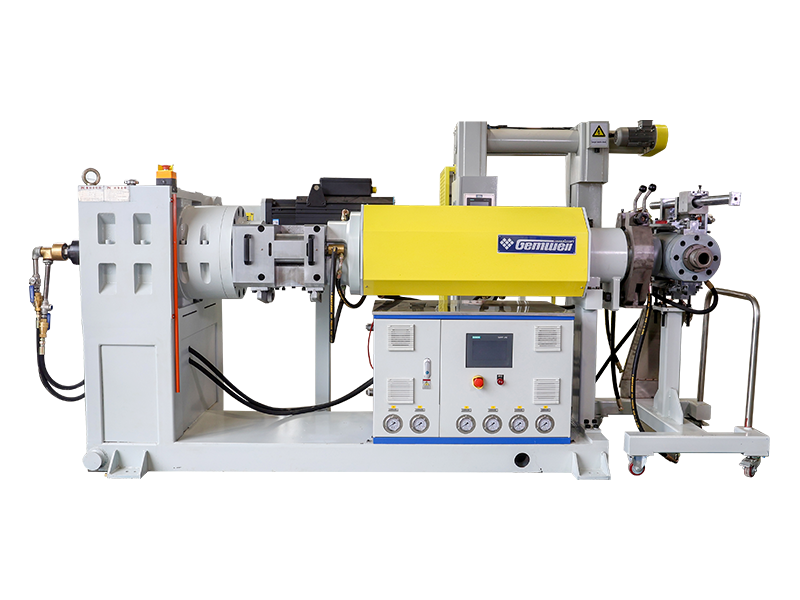
سیستم های نظارت بر کیفیت درون خطی
خطوط اکسترودر سیم و کابل مدرن با حجم بالا، سیستمهای اندازهگیری و نظارت چندگانه درون خطی را ادغام میکنند که دادههای مورد استفاده برای کنترل فوری فرآیند و مدیریت کیفیت آماری بلندمدت را تولید میکنند. این یکی از سریعترین حوزههای در حال تحول صنعت اکستروژن سیم است که توسط الزامات اتصال صنعت 4.0 از شرکتهای OEM خودروهای سطح 1 و اپراتورهای شبکه هدایت میشود.
میکرومترهای لیزری اسکن با فرکانس 2000 هرتز قطر خارجی را اندازه گیری کرده و سطح مقطع بیضی شکل را تشخیص می دهند. واحدهای زومباخ، سیکورا و بتا LaserMike وضوح 0.001 ± میلی متر را حفظ می کنند. داده ها حلقه کنترل سرعت حمل و نقل را برای تصحیح قطر بلادرنگ تغذیه می کند.
گیج های اولتراسونیک (برای کابل های مات) یا سیستم های اشعه ایکس (برای همه انواع کابل) اندازه گیری ضخامت دیواره 360 درجه را ارائه می دهند. سری CENTERVIEW 8000 سیکورا داده های خروج از مرکز را در زمان واقعی با عدم قطعیت اندازه گیری ± 0.01 میلی متر برای کابل های تا 60 میلی متر OD ارائه می دهد.
مانیتورهای خازنی پیوسته، حفرهها و اجزای عایق را شناسایی میکنند که توسط گیجهای لیزری قابل مشاهده نیستند. تست کننده های جرقه ولتاژ بالا 0.5-25 کیلو ولت (بسته به ضخامت عایق) برای تشخیص سوراخ های سوزن اعمال می کنند. سیستم های مدرن 100% سوراخ های سوزنی با قطر بالای 50 میکرومتر را با سرعت تا 1000 متر در دقیقه تشخیص می دهند.
مبدل های فشار مذاب در آداپتور و ورودی دای ثبات فرآیند را اندازه گیری می کنند. نرخ خروجی به طور مستقیم با فشار قالب در دمای ثابت متناسب است. رانش فشار بیش از 5 درصد در مدت 30 دقیقه نشان دهنده یک مشکل فرآیند است که نیاز به بررسی دارد. ترموکوپل های مذاب به جای دمای سطح بشکه، دمای مذاب واقعی را ارائه می دهند.
مواد پردازش شده در ماشین های اکستروژن سیم در مقیاس بزرگ
یک ماشین اکستروژن سیم در مقیاس بزرگ باید به طور خاص برای خانواده ترکیبی که اجرا می شود پیکربندی شود. پلیمرهای مختلف رفتار رئولوژیکی، پایداری حرارتی و ویژگی های سایشی کاملاً متفاوتی دارند که بر طراحی پیچ، متالورژی بشکه، مواد قالب و نیازهای خنک کننده تأثیر می گذارد.
| مرکب | دمای پردازش (°C) | ویژگی پیچ کلید | متالورژی بشکه | برنامه اصلی |
|---|---|---|---|---|
| پی وی سی (انعطاف پذیر) | 160-185 | برش کم، فشرده سازی کم (2.5:1) | کروم اندود یا نیترید شده | سیم ساختمان، سیم خودرو |
| XLPE (PE قابل اتصال متقابل) | 120–135 (خروجی دیه) | پیچ مانع، برش کم | دو فلزی (نوع Xaloy 306) | عایق کابل برق MV/HV |
| HDPE | 180-230 | فشرده سازی بالا (3.5:1)، مانع | نیترید استاندارد | کابل مخابراتی، روکش ولتاژ پایین |
| HFFR (ATH/MDH پر شده) | 190-220 | فشرده سازی کم (2.2:1)، L/D بالا | پروازهای دو فلزی و سخت شده | کابل راه آهن، دریایی، تونل |
| TPE / TPU | 170-210 | همه منظوره، بخش اختلاط | نیترید استاندارد | خودرو، کابل انعطاف پذیر رباتیک |
| فلوروپلیمرها (FEP، ETFE) | 300-380 | L/D کوتاه (16:1)، مقاوم در برابر خوردگی | اندود اینکونل یا هاستلوی | هوافضا، سیم ابزار دقیق |
نحوه ارزیابی و انتخاب یک ماشین اکستروژن سیم در مقیاس بزرگ
انتخاب یک اکسترودر سیم و کابل تولیدی به چیزی بیش از مقایسه نرخ خروجی نقل شده نیاز دارد. فرآیند ارزیابی ساختاری زیر به مهندسان تدارکات کمک می کند تا از رایج ترین اشتباهات خرید اجتناب کنند.
ابتدا ماتریس محصول را تعریف کنید
هر سیم سنج، مواد عایق و سرعت خطی که در سه سال اول نیاز دارید را فهرست کنید. گسترده ترین محدوده محصول - نه رایج ترین محصول - مشخصات دستگاه را مشخص می کند. خطی که برای سیم ساختمانی PVC 2.5 میلیمتر مربعی با سرعت 300 متر بر دقیقه بهینه شده است، ممکن است اصلاً نتواند کابل برق 95 میلیمتر مربعی XLPE را اجرا کند، و خطی که برای کابل HV ساخته شده است، نمیتواند سیم قلاب نازک را از نظر اقتصادی اجرا کند. بسیاری از خریداران تنها با نقل قول محصول با بالاترین حجم، کمتر مشخص می کنند.
درخواست داده های عملکردی اسکرو مستند
منحنی های مشخصه پیچ را از تامین کنندگان بخواهید: خروجی (کیلوگرم در ساعت) در مقابل سرعت پیچ (RPM) در ترکیب و دمای پردازش خاص شما. سازندگان معتبر اکسترودر سیم و کابل این داده ها را از آزمایش پذیرش کارخانه یا سوابق آزمایشی منتشر شده در اختیار خواهند داشت. نرخ خروجی ادعا شده بدون سرعت پیچ و زمینه دما بی معنی است.
رتبه بندی گشتاور گیربکس را بررسی کنید
گیربکس اغلب جزء محدود کننده در ماشین های مقیاس بزرگ است. گشتاور نامی را بر حسب نیوتن متر و ضریب ایمنی را نسبت به حداکثر گشتاور خروجی موتور درخواست کنید. گیربکسی که برای حداکثر گشتاور موتور 1.0× بدون حاشیه ایمنی رتبه بندی شده است، هنگام پردازش ترکیبات پر ویسکوزیته بالا، پیش از موعد از کار می افتد. عملکرد صنعت یک ضریب ایمنی 1.5× یا بالاتر در رتبه گشتاور گیربکس نسبت به پیک موتور است.
ممیزی معماری سیستم کنترل
تعیین کنید که آیا سیستم PLC و HMI خط بر روی یک معماری باز (Siemens S7، Allen-Bradley ControlLogix، Beckhoff TwinCAT) ساخته شده است یا یک پلت فرم اختصاصی. سیستم های کنترل اختصاصی وابستگی طولانی مدت به سازنده تجهیزات اصلی برای به روز رسانی نرم افزار، قطعات یدکی و تغییرات ایجاد می کنند. معماری باز به تیم مهندسی شما اجازه می دهد تا دستور العمل ها را تغییر دهند و حسگرها را به طور مستقل اضافه کنند.
انجام آزمون پذیرش کارخانه (FAT)
اصرار بر یک آزمون پذیرش کارخانه با ترکیب و هادی خود داشته باشید. دستگاه را حداقل به مدت چهار ساعت با سرعت نامی کار کنید و تغییرات قطر (CV%)، خروج از مرکز و پایداری فشار مذاب را اندازه بگیرید. درخواست کنید که تمام داده های FAT در اسناد تحویل گنجانده شود. تامین کنندگانی که در سفارشات ماشین اکستروژن سیم در مقیاس بزرگ در برابر شرایط FAT مقاومت می کنند یک سیگنال خطر قابل توجه هستند.
اتوماسیون و صنعت 4.0 ادغام
صنعت سیم و کابل برای کاهش وابستگی اپراتور و افزایش قابلیت ردیابی داده ها تحت فشار مداوم است. ماشینهای اکستروژن سیم در مقیاس بزرگ به طور فزایندهای بهعنوان خطوط کاملاً خودکار با قابلیت مدیریت دستور العمل، تشخیص از راه دور و گزارشدهی تولید بدون دخالت دستی بین تعویضها عرضه میشوند.
مدیریت دستور غذا و زمان تغییر
یک اکسترودر سیم و کابل در مقیاس بزرگ با مدیریت دستور دیجیتال میتواند تغییر محصول را در کمتر از 20 دقیقه زمانی که همه پارامترها (سرعت پیچ، دمای بشکه، سرعت حمل و نقل، کشش برداشت) ذخیره و بارگذاری میشوند، انجام دهد - تغییر از یک گیج سیم و ترکیب به دیگری - در کمتر از 20 دقیقه. بدون مدیریت دستور العمل، تعویضهایی که نیاز به تنظیم دستی 30 تا 50 پارامتر دارند میتواند 90 تا 120 دقیقه طول بکشد، که نشاندهنده کاهش ظرفیت 12 تا 20 درصدی در خط شلوغ سه شیفتی است که 15 تغییر محصول در هفته انجام میدهد.
اتصال OPC-UA و ادغام MES
پروتکل OPC Unified Architecture (OPC-UA) استاندارد فعلی برای اتصال داده های خط اکستروژن به سیستم های اجرایی تولید در سطح کارخانه (MES)، سیستم های ERP و پلت فرم های تحلیل ابری است. یک ماشین اکستروژن سیم در مقیاس بزرگ مجهز به OPC-UA میتواند سرعت پیچ، توان عملیاتی، دمای مذاب، قطر و نتایج تست جرقه را در زمان واقعی به یک پایگاه داده مرکزی انتقال دهد، که تجزیه و تحلیل فرآیند شیفت به شیفت و محرکهای تعمیر و نگهداری پیشبینیکننده را ممکن میسازد. تامین کنندگان کابل خودرو که به مشتریان درجه 1 در اروپا خدمات رسانی می کنند، به طور فزاینده ای بر اساس الزامات کیفی مشتری ملزم به داشتن 100٪ قابلیت ردیابی OPC-UA تا متر خروجی هستند.
تعمیر و نگهداری پیشگویانه در قطعات با سایش بالا
سایش پیچ و بشکه هزینه نگهداری اولیه در دستگاه اکستروژن سیم در مقیاس بزرگ است. سنسورهای ارتعاش روی گیربکس، روند جریان موتور و الگوریتمهای رانش فشار مذاب میتوانند 200 تا 400 ساعت هشدار قبلی را قبل از رسیدن سایش پیچ به نقطه ناپایداری خروجی ارائه دهند. چندین OEM اکسترودر سیمی اکنون اشتراکهای نظارت از راه دور را ارائه میکنند که در آن تیم مهندسی آنها دادههای دستگاه را به صورت هفتگی بررسی میکنند و قبل از توقف تولید، ناهنجاریها را علامتگذاری میکنند.
پرونده مستند: یک تولیدکننده سیم متوسط در آسیای جنوب شرقی پس از اجرای اتصال OPC-UA و اشتراک نظارت از راه دور در ناوگانی متشکل از سه خط اکسترودر در مقیاس بزرگ، کاهش 34 درصدی در زمان توقف برنامه ریزی نشده را گزارش کرد. دوره بازپرداخت تنها بر اساس هزینه های توقف اجتناب شده کمتر از 8 ماه برآورد شد.
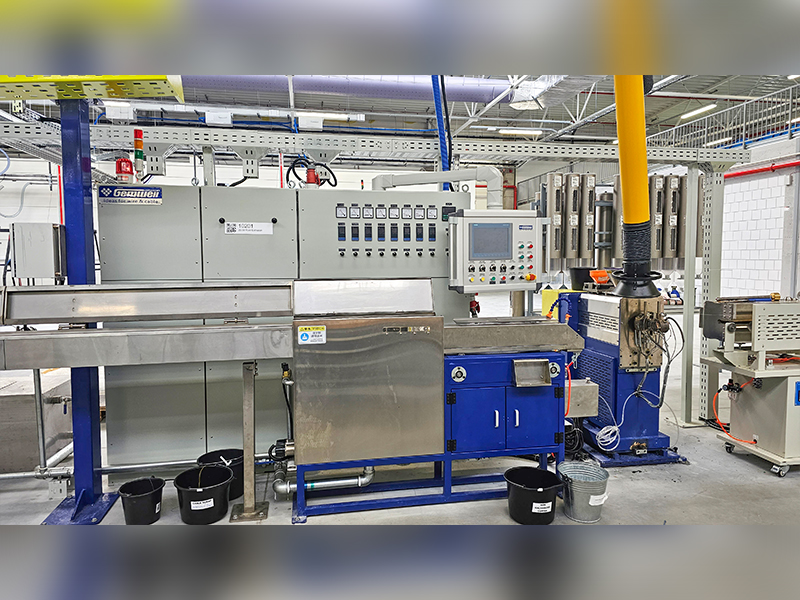
برنامه های تعمیر و نگهداری و برنامه ریزی قطعات سایش
یک دستگاه اکستروژن سیم در مقیاس بزرگ که در سه شیفت، شش یا هفت روز در هفته کار می کند، 7000 تا 8000 ساعت کار در سال جمع آوری می کند. تعمیر و نگهداری پیشگیرانه ساختاریافته تنها مهم ترین عامل در حفظ نرخ تولید و کیفیت محصول است که سرمایه گذاری سرمایه را توجیه می کند.
وظایف روزانه و هفتگی
- دمای منطقه بشکه را بررسی و ثبت کنید و با نقاط تنظیم مقایسه کنید
- فشار مذاب را در آداپتور و قالب ثبت کنید. روند رانش
- شفافیت و رسانایی آب خنک کننده را بررسی کنید
- الکترود تست جرقه را تمیز کنید و شکاف الکترود را بررسی کنید
- یاتاقان های کاترپیلار/کاپستان را بر اساس برنامه OEM روغن کاری کنید
- سطح روغن و دمای گیربکس را بررسی کنید
وظایف ماهانه
- در صورت پردازش ترکیبات پر ساینده، پیچ را برای بازرسی بصری بکشید
- کنترلکنندههای دما را با یک ترموکوپل مرجع معتبر کالیبره کنید
- تست تمام اینترلاک های ایمنی (توقف اضطراری، حفاظت اضافه بار)
- فیلترهای آب خنک کننده را بشویید و تعویض کنید
وظایف سالانه و پوشیدن قسمت زندگی
- فاصله پرواز پیچ را در برابر سوراخ بشکه اندازه گیری کنید. زمانی که فاصله از 0.2 تا 0.3 درصد قطر بشکه بیشتر شد، تعویض کنید
- تخلیه کامل روغن گیربکس و پر کردن مجدد با درجه مشخص شده توسط OEM
- باندهای بخاری بشکه را تعویض کنید (عمر معمولی: 18000 تا 25000 ساعت)
- تمام سنسورهای ترموکوپل را جایگزین کنید (دریفت بعد از 2 تا 3 سال قابل توجه می شود)
- وضعیت یاتاقان رانش را بررسی کنید (شکست معمولاً گران ترین تعمیر در ماشین های مقیاس بزرگ است)
عمر پیچ و بشکه در یک ماشین اکستروژن سیم در مقیاس بزرگ که ترکیبات پلی اتیلن پر نشده را اجرا می کند می تواند از 30000 تا 40000 ساعت بیشتر باشد. همان ماشینی که دارای 60% ترکیبات HFFR پر شده با ATH است، ممکن است پس از 4000 تا 6000 ساعت نیاز به تعویض پیچ داشته باشد، اگر لوله های دو فلزی و پیچ های پرواز سخت شده مشخص نشده باشند. تفاوت هزینه بین یک پیچ استاندارد (~ 8000 دلار برای 120 میلی متر) و یک پیچ کاملاً مقاوم در برابر سایش دو فلزی (~ 22000 دلار) معمولاً در کمتر از یک سال از طریق کاهش فرکانس تعویض هنگام اجرای ترکیبات پر ساینده بازیابی می شود.
تولیدکنندگان پیشرو و چشم انداز عرضه جهانی
بازار جهانی ماشینهای اکستروژن سیم در مقیاس بزرگ توسط ترکیبی از تولیدکنندگان اروپایی، آمریکای شمالی و آسیایی عرضه میشود. درک چشم انداز تامین کننده به تیم های تدارکاتی کمک می کند تا قیمت، سطح فناوری و قابلیت پس از فروش را محک بزنند.
معیارهای قیمت برای ماشینهای اکسترودر سیم و کابل در مقیاس بزرگ (قطر پیچ 90 تا 120 میلیمتر، خط کامل شامل خنککننده، برداشت و کنترل): خطوط ساخت چین از حدود 180،000 تا 450،000 دلار آمریکا برای یک خط سیم کامل ساختمان شروع میشود. خطوط معادل ساخت اروپا معمولاً 600000 دلار تا 1500000 دلار است. برای خطوط CCV یا سه گانه اکستروژن برای کابل HV، بسته های اروپایی از 3,000,000 دلار آمریکا شروع می شود و می تواند به 25,000,000 دلار برای سیستم های اکستروژن کامل کابل زیردریایی HV کلید در دست برسد.
XLPE و اکستروژن کابل ولتاژ بالا: الزامات تخصصی
اکستروژن کابل عایقشده با ولتاژ متوسط و بالا XLPE از نظر فنی پرتقاضاترین بخش بازار ماشینهای اکستروژن سیم در مقیاس بزرگ است. الزامات آنقدر با اکستروژن سیم ساختمان متفاوت است که کارخانه ای که قصد تولید کابل های با توان بالای 12 کیلو ولت را دارد باید آن را به عنوان یک دسته فناوری کاملاً مجزا در نظر بگیرد.
الزامات پاکیزگی
ترکیب XLPE برای کابل های دارای ولتاژ 30 کیلو ولت و بالاتر باید در یک محیط اتاق تمیز پردازش شود. طبق استاندارد IEC 60840، عایق کابل های بالای 30 کیلو ولت نباید دارای ذرات آلودگی بزرگتر از 0.125 میلی متر در سطح مقطع باشد. این امر مستلزم آن است که کل خط اکستروژن - از سیلو مرکب تا قالب - در یک اتاق تمیز کلاس 10000 (ISO 7) محصور شود، با هوای فیلتر شده، فشار مثبت همیشه حفظ شود و همه پرسنل لباس های بدون پرز بپوشند. حمل و نقل ترکیبی از سیستم های انتقال بسته برای جلوگیری از آلودگی گرد و غبار محیط استفاده می کند. این الزامات به طور قابل ملاحظه ای الزامات مهندسی عمران و مکانیکی برای نصب خط را در مقایسه با تولید سیم ساختمان افزایش می دهد.
سیستم های ولکانیزاسیون مداوم (CV).
XLPE پس از اکستروژن نیاز به اتصال عرضی دارد که با قرار دادن کابل عایق شده در معرض دما و فشار بالا در یک لوله پخت تحت فشار نیتروژن (CCV: ولکانیزاسیون پیوسته زنجیره ای، یا VCV: ولکانیزاسیون مداوم عمودی) انجام می شود. لوله های CCV برای کابل HV معمولاً 80-200 متر طول دارند و در دمای 300-400 درجه سانتیگراد و فشار نیتروژن 10-20 بار نگهداری می شوند. افتادگی کابل از طریق این لوله باید دقیقاً کنترل شود تا از تغییر شکل بیضی شکل عایق نرم نشده جلوگیری شود. یک خط VCV از یک لوله عمودی (تا 300 متر ارتفاع، نیاز به یک ساختمان اختصاصی برج) استفاده می کند که به طور کامل افت آبراهه را از بین می برد و آن را به فناوری ترجیحی برای کابل های 132 کیلو ولت و بالاتر تبدیل می کند. خطوط VCV برای کابل EHV برای نصب کامل می تواند 15 تا 30 میلیون یورو هزینه داشته باشد.
گاز زدایی پس از اتصال عرضی
عایق XLPE متقاطع حاوی محصولات جانبی فرآیند تجزیه پراکسید (متان، استوفنون و کومیل الکل برای سیستم های DCP-crosslinked) است. این محصولات جانبی باید قبل از اعمال لوازم جانبی کابل (مفاصل، پایانه ها) در محفظه های گاز زدایی گرم (معمولاً 70 تا 80 درجه سانتیگراد به مدت 5 تا 30 روز بسته به قطر کابل) از عایق پخش شوند. شکست در گاز زدایی کافی عایق XLPE منجر به تجمع بار فضایی می شود که می تواند باعث خرابی زودرس دی الکتریک شود. گاززدایی اغلب گلوگاه نرخ تولید برای تولیدکنندگان کابل HV است – ایجاد ظرفیت محفظه کافی برای مطابقت با خروجی اکستروژن مستلزم سرمایه گذاری قابل توجهی در انبارداری با دمای کنترل شده است.
روندهای بازار که سرمایه گذاری ماشین اکستروژن سیم در مقیاس بزرگ را هدایت می کند
درک محرک های کلان تقاضا به برنامه ریزان کارخانه کمک می کند تا اندازه و زمان سرمایه گذاری خط جدید را به درستی انجام دهند.
نوسازی شبکه و انرژی های تجدیدپذیر
انتقال انرژی جهانی تقاضای بیسابقهای را برای کابلهای ولتاژ بالا و فوقبالا افزایش میدهد. آژانس بینالمللی انرژی (IEA) در گزارش سال 2023 شبکههای برق و انتقال امن انرژی برآورد کرد که دستیابی به انتشار خالص صفر تا سال 2050 نیازمند 80 میلیون کیلومتر کابل شبکه جدید تا سال 2040 - تقریباً دو برابر طول تمام کابل های نصب شده تا به امروز. این باعث ایجاد سرمایه گذاری در خطوط کابل HV و EHV جدید در تولیدکنندگان در سراسر اروپا، آمریکای شمالی و آسیا می شود.
گسترش خودروهای الکتریکی
تولید EV باعث افزایش تقاضا برای سیم خودرویی با دمای بالا و دیواره نازک می شود که قادر به تحمل چگالی جریان بالاتر در مهارهای سبک تر است. ترکیبات سیم مانند ETFE متقاطع و سیم عایق سیلیکون با درجه حرارت 175 درجه سانتیگراد و بالاتر با نرخ دو رقمی در حال رشد هستند. خطوط اکسترودر سیم خودرو که برای این ترکیبات ویژه بهینه شده اند، یک سرمایه گذاری اولویت برای سازندگان مهار در مکزیک، مراکش و اروپای شرقی هستند که OEM های اروپایی و آمریکایی را تامین می کنند.
زیرساخت فیبر نوری
برنامه های ساخت جهانی فیبر به محل (FTTP) در ایالات متحده (برنامه BEAD: 42.45 میلیارد دلار)، اتحادیه اروپا (هدف قانون زیرساخت گیگابیت: 1 گیگابیت بر ثانیه برای همه خانواده های اتحادیه اروپا تا سال 2030) و بازارهای در حال توسعه باعث افزایش ظرفیت اکستروژن غلاف کابل و لوله بافر می شوند. این خطوط از یک اکسترودر سیم و کابل برای کاربردهای بافر و ژاکت فیبر نوری استفاده میکنند که معمولاً ترکیبات HDPE یا LSZH را با سرعت 200 تا 600 متر در دقیقه اجرا میکنند.
بومی سازی مجدد و محلی سازی زنجیره تامین
اختلالات زنجیره تامین پس از سال 2020 و نگرانی های ژئوپلیتیکی، سازندگان سیم و کابل در آمریکای شمالی و اروپا را بر آن داشته تا در ظرفیت تولید داخلی سرمایه گذاری کنند که قبلاً خارج از کشور بوده است. این روند موجی از نصب و راه اندازی ماشین های اکستروژن سیم در مقیاس بزرگ را در بازارهایی ایجاد می کند که طی دو دهه سرمایه گذاری کارخانه سیم سبز را مشاهده نکرده بودند.
 مرتبط محصولات