E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


دستگاه سیم اکستروژن فشرده: پاسخ مستقیم
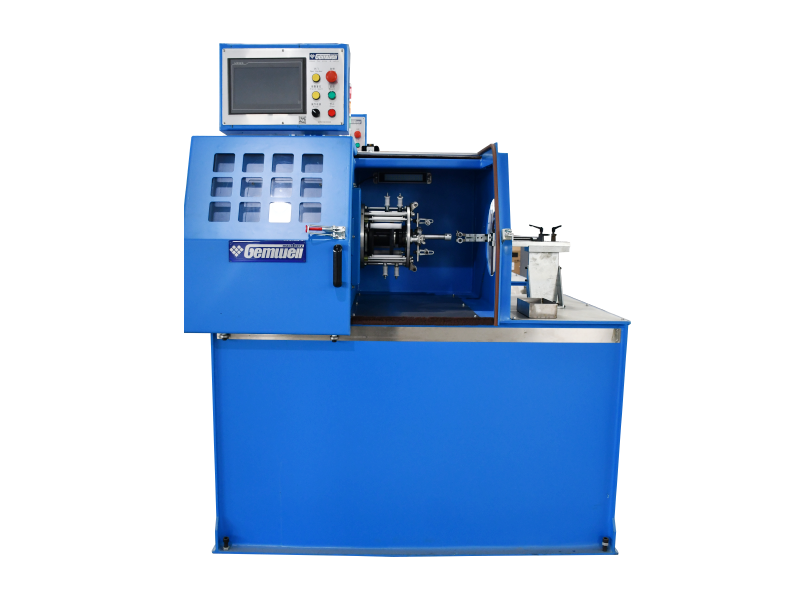
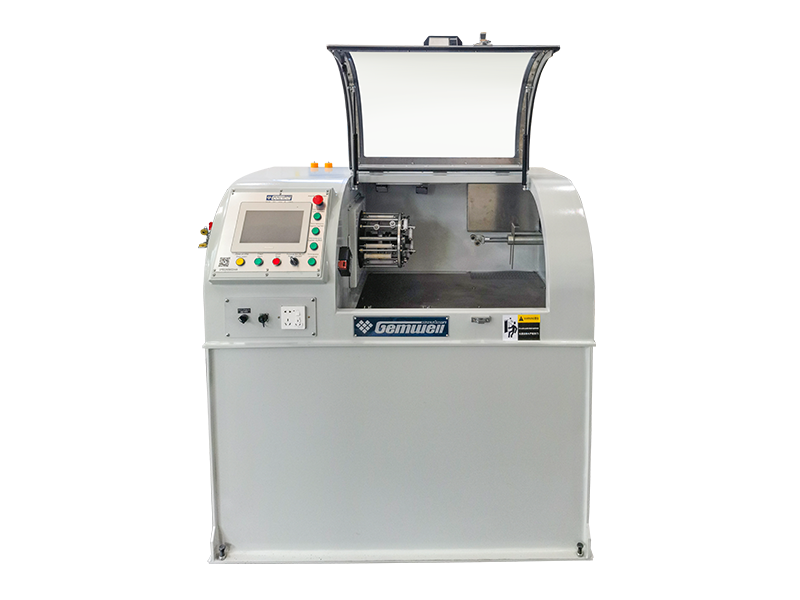
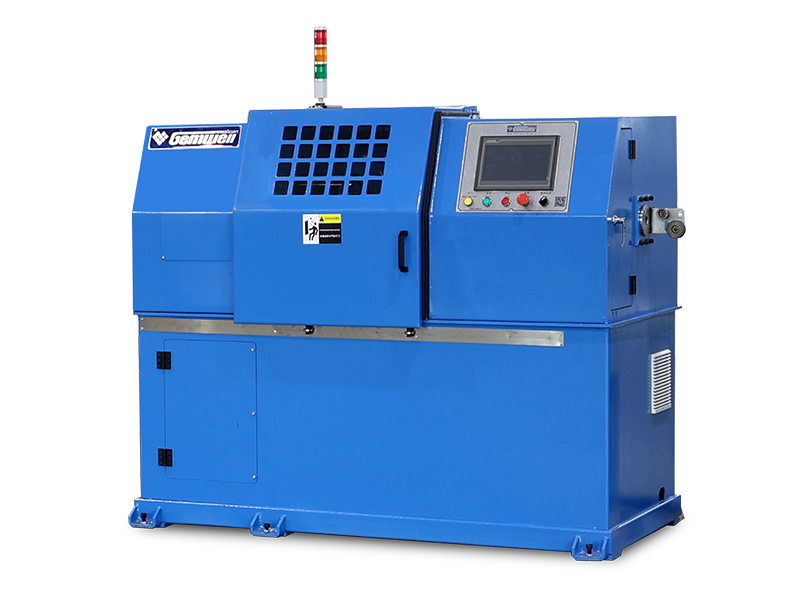
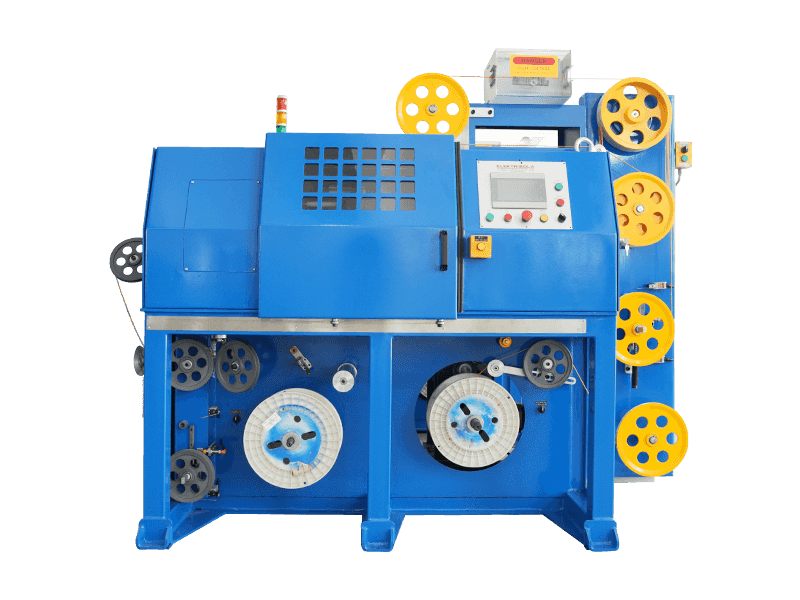
دستگاه سیم اکستروژن فشرده یک دستگاه اکستروژن کابل با صرفه جویی در فضا است که برای اعمال لایه های عایق یا ژاکت بر روی سیم و سیم هادی کابل بدون ردپای کف خط تولید سنتی ساخته شده است. بیشتر واحدهای فشرده در 8 تا 15 متر مربع قرار می گیرند در حالی که بسته به قطر هادی و مواد، سرعت خروجی بین 80 تا 400 متر در دقیقه را دارد. برای کارگاه هایی با فضای کف محدود، حجم کم تا متوسط یا تعویض مکرر مواد، یک دستگاه سیم اکستروژن فشرده پاسخ عملی است زیرا زمان راه اندازی را کوتاه می کند، ضایعات مواد را در هنگام راه اندازی کاهش می دهد و به یک اپراتور اجازه می دهد تا کل خط را به جای نیاز به خدمه چند نفره مدیریت کند.
بقیه این راهنما نحوه ساختار این ماشینها را توضیح میدهد، چه چیزی یک ماشین اکستروژن کابل جمع و جور قابل اعتماد را از یک ماشین کم توان جدا میکند و چگونه میتوانید مشخصات ماشین را با نیازهای تولید واقعی خود مطابقت دهید.
چگونه یک ماشین سیم اکستروژن فشرده ساخته می شود
هر دستگاه سیم اکستروژن فشرده همان دنباله هسته بزرگتر را دارد دستگاه اکستروژن کابل خطوط، فقط به یک طرح مکانیکی فشرده تر متراکم شده اند. هادی از یک پایه قرقره پرداخت می کند، از یک پیش گرمکن عبور می کند، وارد کراس هد اکسترودر جایی که پلیمر مذاب اعمال می شود، می شود، سپس از طریق خنک کننده، یک تست کننده جرقه یا قطر سنج و در نهایت یک قرقره جمع کننده حرکت می کند.
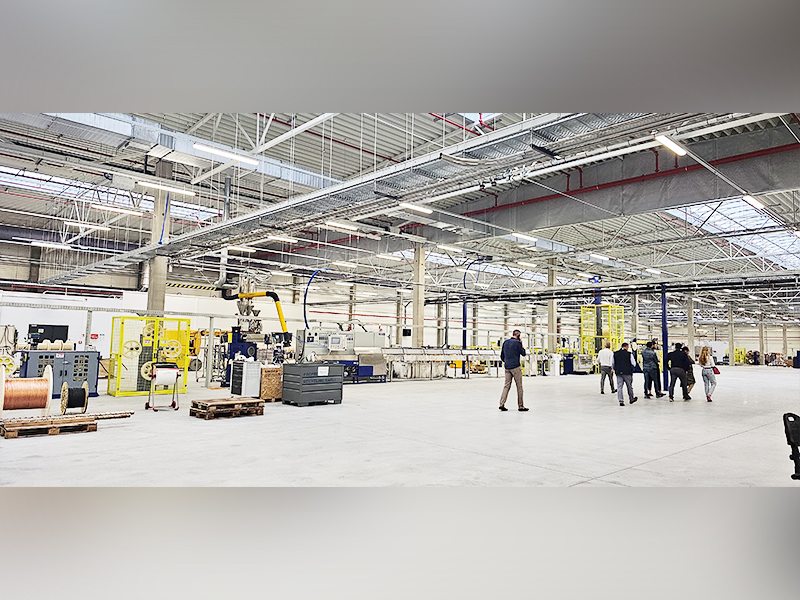
چیزی که یک واحد را "فشرده" می کند، کاهش مراحل عملکردی نیست، بلکه طراحی مجدد نحوه اتصال آن مراحل است. ماشینهای فشرده معمولاً پایه پیشگرم کن و اکسترودر را در یک قاب مشترک ادغام میکنند، از یک فرورفتگی خنککننده عمودی یا پشتهای به جای یک شیار افقی طولانی استفاده میکنند و حمل و نقل و برداشت را در یک محفظه واحد ترکیب میکنند. این طول خط را تقریباً 40 تا 60 درصد در مقایسه با پیکربندی استاندارد که همان محدوده گیج سیم را مدیریت می کند، کاهش می دهد.
| نوع خط | طول | اپراتورهای مورد نیاز | محدوده سیم |
|---|---|---|---|
| دستگاه سیم اکستروژن فشرده | 3 تا 6 متر | 1 | 0.1 میلی متر تا 6 میلی متر |
| دستگاه اکستروژن کابل استاندارد | 10 تا 18 متر | 2 تا 3 | 0.1 میلی متر تا 25 میلی متر |
طراحی پیچ و چرایی تعیین کننده کیفیت خروجی
پیچ اکسترودر تنها جزء است که تعیین می کند آیا یک دستگاه سیم اکستروژن فشرده ضخامت دیواره ثابتی تولید می کند یا مشکلات خروج از مرکز را در سرعت ایجاد می کند. ماشینهای فشرده معمولاً از یک اکسترودر تک پیچ با نسبت L/D بین 20:1 تا 25:1 استفاده میکنند که کوتاهتر از نسبت 25:1 تا 30:1 موجود در خطوط با اندازه کامل است، زیرا لوله کوتاهتر با محفظه موتور کوچکتر مطابقت دارد بدون اینکه یکنواختی مذاب برای گیجهای سیم زیر 6 میلیمتر کاهش یابد.
سه منطقه که مهم است
- منطقه تغذیه: گلوله های جامد را به جلو می کشد و شروع به تراکم می کند
- منطقه فشرده سازی: به تدریج مواد را ذوب می کند در حالی که عمق کانال را کاهش می دهد
- منطقه اندازه گیری: فشار را تثبیت می کند و جریان مذاب را به کراس هد ارائه می دهد
تطبیق ضعیف طراحی پیچ باعث می شود موج می زند ، که به صورت قطر سیمی که بیش از 0.02 میلی متر در امتداد همان قرقره در نوسان است نشان داده می شود. خریدارانی که ماشینها را با هم مقایسه میکنند باید قبل از خرید یک نمونه برش قرقره و اندازهگیری آن در سه نقطه بخواهند تا ثبات را تایید کنند.
پیکربندی های خنک کننده برای فضاهای تنگ
خنک سازی جایی است که طراحی دستگاه سیم اکستروژن فشرده به وضوح از طرح های معمولی متفاوت است. از آنجایی که فرورفتگی های افقی برای دفع تدریجی گرما به طول نیاز دارند، واحدهای فشرده در عوض به یکی از سه روش زیر تکیه می کنند:
- طاق کوتاه چند منطقه ای با بخش های جدا شده از آب گرم و سرد برای تسریع افت دما در فاصله کوتاه تر
- تونل های خنک کننده اسپری که از آرایه های نازل به جای حمام غوطه ور استفاده می کنند، طول مورد نیاز را تا 50 درصد کاهش می دهند.
- خنک کننده قطره ای عمودی، که در آن سیم به جای افقی، از طریق یک محفظه انباشته به سمت پایین حرکت می کند
برای سیمهای عایقشده PVC و PE زیر 4 میلیمتر، یک تونل خنککننده اسپری 2 تا 3 متری میتواند به همان اثر خنککنندگی یک فرورفتگی 5 متری دست یابد، طبق معیارهای معمولی سرعت خط که توسط یکپارچهسازهای ماشینهای کابلی استفاده میشود. این دلیل اصلی است که واحدهای دستگاه اکستروژن کابل فشرده می توانند با وجود قاب کوچکتر، سرعت خروجی را نزدیک به خطوط استاندارد مطابقت دهند.
سیستم های کنترل: آنچه پایه را از قابل اعتماد جدا می کند
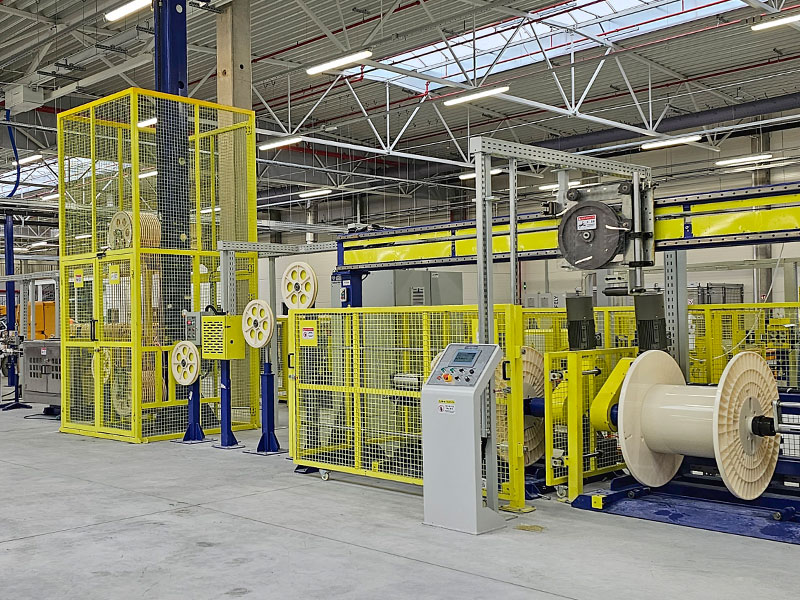
معماری کنترل اغلب نادیده گرفته ترین عامل در ارزیابی یک ماشین سیم اکستروژن فشرده است. یک واحد پایه بر روی منطق رله با تنظیمات دستی شماره گیری برای دما و سرعت خط کار می کند. یک واحد قابل اعتماد بر روی یک PLC با صفحه نمایش لمسی HMI اجرا می شود، که به اپراتورها اجازه می دهد دستور العمل های مربوط به گیج های مختلف سیم را ذخیره کرده و آنها را فوراً در طول تغییر فراخوانی کنند.
| ردیف | روش تنظیم | ذخیره سازی دستور غذا | زمان تغییر |
|---|---|---|---|
| منطق پایه رله | شماره گیری های دستی | هیچ کدام | 25 تا 40 دقیقه |
| PLC سطح متوسط | صفحه نمایش لمسی دیجیتال | حداکثر 10 دستور غذا | 8 تا 12 دقیقه |
| PLC پیشرفته با کنترل قطر حلقه بسته | تصحیح خودکار | نامحدود، شبکه ای | زیر 5 دقیقه |
کنترل قطر حلقه بسته سزاوار توجه ویژه است. این سیستم از یک گیج لیزری استفاده میکند که بعد از مرحله خنککننده قرار میگیرد تا قطر سیم را در زمان واقعی اندازهگیری کند و بهطور خودکار سرعت حمل و نقل یا RPM اکسترودر را برای تصحیح دریفت قبل از تبدیل شدن به ضایعات تنظیم میکند. خطوط بدون این ویژگی معمولاً نرخ ضایعات را بین 3 تا 6 درصد دارند ، در حالی که خطوط با کنترل حلقه بسته در اکثر موارد گزارش شده از تأسیسات تولید کابل، این میزان را به کمتر از 1 درصد کاهش می دهد.
سازگاری مواد در میان برنامه های کاربردی رایج
دستگاه سیم اکستروژن فشرده یک ابزار یک ماده نیست. همان پیکربندی متقاطع و پیچ که برای PVC کاملاً کار میکند، روی موادی با ویژگیهای مذاب متفاوت عملکرد ضعیفی دارد. تطبیق مواد با راه اندازی ماشین قبل از شروع برنامه ریزی تولید ضروری است.
عایق پی وی سی
PVC رایج ترین ماده ای است که روی خطوط فشرده اجرا می شود زیرا پنجره دمای پردازش آن، معمولاً 160 درجه سانتیگراد تا 190 درجه سانتیگراد، قابل قبول است و تغییرات جزئی سرعت پیچ را بدون نقص عمده تحمل می کند. این نقطه شروع پیش فرض برای سیم های ساختمانی عمومی و کاربردهای ولتاژ پایین است.
پلی اتیلن و پلی اتیلن متقاطع
PE و XLPE به کنترل دما بیشتر نیاز دارند، معمولاً در باند 5 درجه سانتیگراد، زیرا این مواد به گرمایش برشی حساس تر هستند. یک دستگاه سیم اکستروژن فشرده که XLPE را اجرا می کند باید دارای یک منطقه خنک کننده اختصاصی مجزا از شیار اصلی برای مدیریت فرآیند اتصال عرضی باشد اگر خط شامل آن مرحله باشد.
TPE و ترکیبات کم دود
الاستومرهای ترموپلاستیک و ترکیبات بدون هالوژن کم دود مورد استفاده در حمل و نقل و کابل های دریایی به پروفیل های پیچ برشی کمتری نیاز دارند تا از تخریب مواد افزودنی مقاوم در برابر شعله جلوگیری شود. اجرای این ترکیبات روی پیچ طراحی شده برای PVC استاندارد اغلب باعث ایجاد رگه های قابل مشاهده یا تغییر رنگ در ژاکت نهایی می شود.
اندازه یک ماشین به میزان تولید واقعی شما
خرید بیش از حد ظرفیت یکی از رایج ترین اشتباهات هنگام انتخاب دستگاه سیم اکستروژن فشرده است. تطبیق توان عملیاتی ماشین با خروجی واقعی روزانه هم از هدر رفتن سرمایه و هم از تنگناهای کم توان جلوگیری می کند.
به عنوان یک مرجع برنامه ریزی: یک کارگاه کوچک که 1000 تا 3000 متر در روز سیم گیج نازک (کمتر از 2 میلی متر) تولید می کند توسط یک واحد فشرده تک پیچ 65 یا 75 میلی متری به خوبی سرویس می شود. تاسیساتی که 5000 تا 10000 متر در روز را در محدوده 2 تا 6 میلیمتر هدف قرار میدهند، معمولاً به قطر پیچ 90 تا 100 میلیمتری با موتور محرک قویتر، معمولاً در محدوده 30 کیلووات تا 45 کیلو وات، نیاز دارند تا این توان عملیاتی را بدون گرم کردن بیش از حد مذاب حفظ کند.
سرعت خط به تنهایی یک عدد گمراه کننده بدون زمینه است. ماشینی که با سرعت 300 متر در دقیقه روی سیم 0.5 میلیمتری تبلیغ میشود، در یک هادی 4 میلیمتری به سرعتی نزدیک به آن کار نخواهد کرد، زیرا قطرهای بزرگتر به دیوارههای عایق ضخیمتری نیاز دارند و بنابراین برای حفظ خنکسازی مناسب، حملونقل کندتر نیاز دارند. همیشه ارقام سرعت را درخواست کنید که به یک سیم سنج و ضخامت دیوار خاص گره خورده باشد، نه یک عدد پتو.
الگوهای نگهداری که عمر سرویس را افزایش می دهند
ماشینهای فشرده نسبت به اندازه قابشان داغتر میشوند، زیرا اجزا نزدیکتر به هم مینشینند، به این معنی که مدیریت گرما و نگهداری معمول وزن بیشتری نسبت به خطوط استاندارد با فاصله دارند.
- بسته صفحه نمایش و صفحه شکن را با هر تغییر مواد تمیز کنید تا از افزایش فشار که موتور محرک را تحت فشار قرار می دهد جلوگیری کنید.
- قالب متقاطع و هم ترازی نوک را به صورت هفتگی بررسی کنید، زیرا فریم های فشرده تحمل کمتری برای رانش انبساط حرارتی دارند.
- میزان جریان آب خنککننده را به صورت ماهانه بررسی کنید، زیرا تجمع رسوب در یک شیار کوتاهتر تأثیر نسبتاً بیشتری بر راندمان خنککننده دارد.
- تسمه های حمل و نقل یا مسیرهای کاترپیلار را بر اساس سایش تعویض کنید، نه یک برنامه تقویم ثابت، زیرا نرخ سایش به شدت به اصطکاک سطح سیم بستگی دارد.
تأسیساتی که از یک روال تمیز کردن ثابت تغییر جابجایی پیروی می کنند، بر اساس الگوهای رایج مشاهده شده در عملیات تولید سیم در مقیاس کوچک تا متوسط، توقف های برنامه ریزی نشده کمتری را نسبت به تأسیساتی که به تعمیر و نگهداری واکنشی متکی هستند، گزارش می دهند.
سوالات متداول
یک دستگاه سیم اکستروژن فشرده چه محدوده قطر سیم را می تواند تحمل کند؟
اکثر واحدهای فشرده قطر هادی 0.1 تا 6 میلیمتر را پوشش میدهند که برای اکثر سیمهای ساختمانی، سیم خودرو و کابلهای کنترل ولتاژ پایین مناسب است. محدوده قطر بزرگتر معمولاً به یک خط استاندارد و غیر فشرده نیاز دارد.
واقعاً یک ماشین اکستروژن کابل فشرده چقدر فضای کف نیاز دارد؟
یک خط فشرده معمولی، شامل پایه بازده، اکسترودر، بخش خنککننده و برداشت، تقریباً به 8 تا 15 متر مربع مساحت کف نیاز دارد، در مقایسه با 25 تا 40 متر مربع برای پیکربندی استاندارد که همان محدوده گیج را پوشش میدهد.
آیا یک اپراتور می تواند به تنهایی یک دستگاه سیم اکستروژن فشرده را اجرا کند؟
بله. کابینه کنترل یکپارچه و طول خط کوتاه شده به طور خاص طراحی شده اند تا یک اپراتور آموزش دیده بتواند بازده، پارامترهای اکستروژن و برداشت را بدون نیاز به فرد دوم مستقر در یک نقطه کنترل جداگانه نظارت کند.
محدوده قدرت موتور معمولی برای این ماشین ها چقدر است؟
واحدهای پیچ کوچکتر 65 میلیمتری معمولاً از موتورهای محرک اصلی 15 تا 22 کیلووات استفاده میکنند، در حالی که واحدهای پیچ 90 تا 100 میلیمتری که برای سیم ضخیمتر استفاده میشوند معمولاً به 30 تا 45 کیلو وات نیاز دارند تا خروجی پایدار تحت بار را حفظ کنند.
آیا یک ماشین فشرده سرعت خروجی را در مقایسه با یک خط استاندارد قربانی می کند؟
برای گیج های نازک تر چندان قابل توجه نیست. با خنککننده اسپری یا فرورفتگیهای چند ناحیهای، خطوط فشرده با سیم کمتر از 4 میلیمتر میتوانند به 80 تا 400 متر در دقیقه برسند، که با خطوط استاندارد در همان محدوده سنج قابل مقایسه است، اگرچه قطرهای بزرگتر بالای 10 میلیمتر همچنان به نفع بخشهای خنککننده استاندارد طولانیتر است.
یک تغییر مواد یا رنگ معمولی چقدر طول می کشد؟
با یک PLC سطح متوسط و دستور العمل های ذخیره شده، تغییر به طور کلی 8 تا 12 دقیقه طول می کشد. ماشینهایی با کنترل حلقه بسته پیشرفته و ذخیرهسازی دستور العمل شبکهای میتوانند این را کمتر از 5 دقیقه کنند.
 مرتبط محصولات