E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


چگونه کابل فیبر نوری ساخته می شود: پاسخ کوتاه
کابل فیبر نوری با کشیدن شیشه سیلیسی فوقالعاده خالص به رشتههای نازک مو به نام فیبرهای نوری، پوشاندن آنها با لایههای پلیمری محافظ، بستهبندی آنها در یک مجموعه هسته و در نهایت اکسترود کردن یک ژاکت بیرونی در اطراف کل ساختار با استفاده از یک اکسترودر سیم و کابل ساخته میشود. نتیجه کابلی است که قادر است داده ها را با سرعت نور در فواصل ده ها کیلومتری بدون از دست دادن سیگنال منتقل کند.
فرآیند کامل تولید شامل چندین مرحله بسیار کنترل شده است - از رسوب شیمیایی بخار پریفرم های سیلیس، تا برج های کشش الیاف که در دمای بیش از 2000 درجه سانتیگراد کار می کنند، تا خطوط پوششی که در آن اکسترودر سیم و کابل پوشش های پلیمری را با سرعت بیش از 1000 متر در دقیقه اعمال می کند . هر مرحله نیاز به تجهیزات دقیق، تلرانس های دقیق و کنترل کیفیت دقیق دارد.
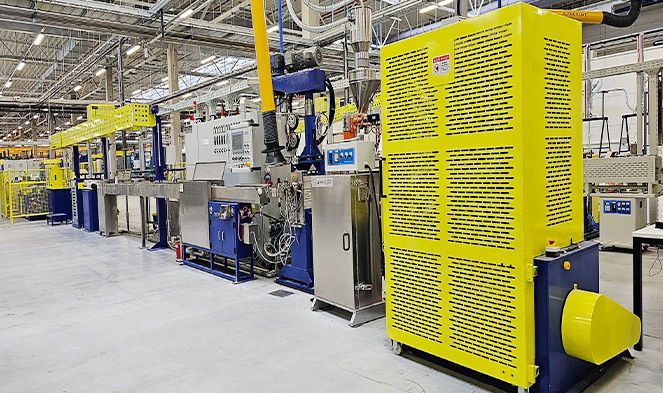
مواد اولیه: کابل فیبر نوری در واقع از چه ساخته شده است
فیبر نوری در قلب هر کابل با تتراکلرید سیلیکون (SiCl4) یا دی اکسید سیلیکون (SiO2) با خلوص فوق العاده شروع می شود - معمولاً 99.9999٪ یا بهتر. حتی یک ناخالصی فلزی در سطح قطعات در میلیارد می تواند نور را پراکنده کند و کیفیت انتقال را کاهش دهد. در کنار سیلیس، مواد ناخالصی مانند دی اکسید ژرمانیوم (GeO2) به هسته اضافه می شود تا ضریب شکست آن را کمی بالاتر از روکش فلزی افزایش دهد و بازتاب داخلی کل ایجاد کند که نور را در داخل فیبر محبوس نگه می دارد.
علاوه بر شیشه، یک کابل تمام شده حاوی چندین دسته مواد دیگر است:
- پوشش اولیه: یک آکریلات نرم قابل درمان با اشعه ماوراء بنفش که مستقیماً روی شیشه اعمال می شود تا ریزخم ها را بالشتک کرده و از سطح در برابر رطوبت محافظت کند.
- پوشش ثانویه: یک لایه آکریلات سخت تر که به فیبر استحکام مکانیکی و مقاومت در برابر سایش می دهد.
- لوله های بافر یا بافر محکم: طرح های شل لوله از لوله های PBT (پلی بوتیلن ترفتالات) پر از ژل استفاده می کنند. در طرح های بافر محکم از نایلون یا PVDF استفاده می شود که مستقیماً روی فیبر اکسترود شده است.
- اعضای قوی: نخ آرامید (کولار)، میله های پلاستیکی تقویت شده با شیشه (GRP)، یا سیم فولادی بسته به نوع کابل و کاربرد.
- ژاکت بیرونی: پلی اتیلن، پی وی سی یا پلی اورتان با دود کم هالوژن صفر (LSZH)، که توسط اکسترودر سیم و کابل اعمال می شود و بر اساس محیط نصب انتخاب می شود.
ترکیب خاص این مواد تعیین می کند که آیا محصول نهایی یک کابل پچ داخلی، یک کابل مستقیم دفن در فضای باز، یک کابل زیردریایی زره پوش، یا یک کابل بالابر مقاوم در برابر شعله است.
مرحله اول: ساخت پریفرم شیشه ای
همه چیز با پریفرم شروع می شود - یک میله شیشه ای جامد، به طور معمول 1-1.5 متر طول و 50-150 میلی متر قطر، که مشخصات مقطع آن یک کپی دقیق از فیبر تمام شده است. نسبت بین قطر هسته و قطر روکش در پریفرم به طور صادقانه در طول کشش حفظ می شود، بنابراین هر تصمیم بعدی که در این مرحله گرفته می شود تا محصول نهایی منتشر می شود.
رسوب بخار شیمیایی اصلاح شده (MCVD)
در فرآیند MCVD، یک لوله سیلیسی دوار در یک ماشین تراش شیشهکاری نصب میشود. پیش سازهای گازی - SiCl4، GeCl4، POCl3 و اکسیژن - به یک طرف وارد می شوند در حالی که یک مشعل هیدروژن-اکسیژن از خارج عبور می کند. گازها در حدود 1600 درجه سانتیگراد واکنش نشان می دهند و ذرات دوده را روی دیواره داخلی لوله رسوب می کنند. هر گذر از مشعل یک لایه شیشه با ترکیب کمی متفاوت را رسوب می دهد و لایه به لایه هسته درجه بندی شده را ایجاد می کند. پس از صدها گذر، لوله در دمای بالا به یک میله پریفرم جامد فرو میرود.
رسوب بخار خارج (OVD) و رسوب محوری بخار (VAD)
OVD و VAD روشهای غالبی هستند که توسط تولیدکنندگان در مقیاس بزرگ مانند Corning و Fujikura استفاده می شود. در OVD، سنبه چرخان از یک مشعل هیدرولیز شعله عبور می کند. SiCl4 و GeCl4 با هیدروژن و اکسیژن واکنش می دهند تا دوده سیلیس را در قسمت بیرونی سنبه رسوب کنند. پس از رسوب، سنبه برداشته میشود و دوده متخلخل در کورهای با اتمسفر کلر زینتر میشود تا یونهای OH- (که باعث تضعیف پیک آب میشوند) را خارج کند، سپس به یک پیشفرم شیشهای بدون حباب تبدیل میشود. VAD دوده را به صورت محوری در انتهای میله بذر چرخان رسوب می کند و پریفرم را به طور مداوم رشد می دهد - فرمتی که مناسب تولید با حجم بالا است زیرا پریفرم های بسیار طولانی را بدون وقفه تولید می کند. یک پریفرم OVD یا VAD بزرگ می تواند بیش از 3000 کیلومتر فیبر نهایی تولید کند.
مرحله دوم: کشیدن فیبر روی برج طراحی
برج کشش فیبر یکی از چشمگیرترین تجهیزات در هر کارخانه فیبر نوری است. معمولاً با ارتفاع 10 تا 20 متر، پریفرم را به صورت عمودی به یک کوره مقاومت گرافیت یا کوره القایی زیرکونیا میرساند، جایی که نوک آن تا حدودی گرم میشود. 2000-2200 درجه سانتیگراد . در این دما، شیشه نرم می شود و یک رشته نازک - به نام فیبر "گردن به پایین" - تحت نیروی گرانش قرار می گیرد و توسط یک کاپیتان در پایه برج گرفته می شود.
کاپستان سرعت کشش را کنترل می کند، که متغیر اصلی مورد استفاده برای تنظیم قطر فیبر است. برج های نقشه کشی مدرن با سرعتی معادل کار می کنند 1500-2500 متر در دقیقه و یک میکرومتر لیزری که دقیقاً در زیر کوره مستقر است، قطر فیبر را به طور مداوم اندازه میگیرد - معمولاً آن را در ± 0.1 میکرومتر از قطر 125 میکرومتر هدف قرار میدهد. اگر قطر تغییر کند، سیستم کنترل سرعت کشش را در زمان واقعی در عرض میلی ثانیه تنظیم می کند.
کاربرد پوشش داخلی
بلافاصله پس از نقطه اندازهگیری قطر، فیبر شیشهای لخت از یک قالب دوپوش عبور میکند که در آن آکریلات قابل درمان با اشعه ماوراء بنفش مایع در دو لایه متحدالمرکز به طور همزمان اعمال میشود - پوشش اولیه نرم با قطر خارجی تقریباً 190 تا 200 میکرومتر، و پوشش ثانویه سختتر که مجموع را به حدود 250-245 میرساند. فیبر پوشش داده شده سپس از طریق لامپ های UV عبور می کند که هر دو لایه را در کسری از ثانیه خشک می کند. این مرحله پوشش خطی بسیار مهم است: شیشه سیلیکا لخت استحکام کششی بسیار بالایی دارد (تا 700 کیلو بر ثانیه) اما به آسیب سطحی ناشی از رطوبت جو و جابجایی بسیار حساس است. پوشش پلیمری آن سطح را از لحظه جامد شدن شیشه محافظت می کند.
الیاف پوشش داده شده بر روی قرقره هایی پیچیده می شود که بسته به اندازه قرقره و نوع الیاف از 25 کیلومتر تا بیش از 100 کیلومتر الیاف را در خود جای می دهند. سپس هر قرقره تحت آزمایش اثبات قرار می گیرد، جایی که فیبر از طریق یک سیستم کاپستان کشیده می شود که بار کششی کنترل شده ای را اعمال می کند - معمولاً 100 kpsi - تا تأیید شود که هیچ نقطه ضعفی در تمام طول وجود ندارد.
مرحله سوم: رنگآمیزی، بافر کردن و رشتهبندی الیاف
پس از آزمایش اثبات، الیاف جداگانه با استفاده از یک خط رنگ آمیزی جوهر UV کد رنگ می شوند، که یک لایه نازک از جوهر رنگدانه شده قابل درمان با UV را روی سطح پوشش ثانویه اعمال می کند. توالی رنگی استاندارد از TIA-598 (یا IEC 60304 در سطح بین المللی) پیروی می کند: آبی، نارنجی، سبز، قهوه ای، تخته سنگی، سفید، قرمز، سیاه، زرد، بنفش، رز، آبی - برای هر گروه از 12 فیبر در کابل های با تعداد بالا تکرار می شود. این کدگذاری رنگی تنها راه شناسایی فیبرهای مجزا در کابل های حاوی 96، 144، 288 یا حتی 3456 فیبر است.
لوله شل در مقابل ساخت بافر محکم
انتخاب فرآیند اصلی بعدی نحوه بسته بندی الیاف در داخل ساختار کابل است. در ساخت لوله شل گروه های 6 تا 12 تایی در داخل لوله های کوچک PBT یا PP با قطر داخلی 1.5-3× قطر بسته نرم افزاری فیبر قرار می گیرند. طول فیبر اضافی (EFL) در داخل لوله - معمولاً 0.2 تا 0.5٪ طول فیبر بیشتر از طول لوله - به الیاف اجازه می دهد تا بدون کشش با انبساط یا انقباض کابل با دما خم شوند. لوله های شل پر از ژل رطوبت اضافی و مسدود کردن هیدروژن را فراهم می کنند. این ساختار بر کابل های OSP (خارج از کارخانه) در فضای باز غالب است.
در ساخت بافر محکم یک ماده ترموپلاستیک - معمولاً نایلون 12 یا PVDF - مستقیماً روی هر فیبر پوشش داده شده اکسترود می شود و بسته فیبر را به 900 میکرومتر می رساند. یک اکسترودر سیم و کابل با یک قالب متقاطع دقیق این عمل را انجام می دهد و تمرکز لایه بافر را در محدوده ± 25 میکرومتر حفظ می کند. الیاف بافر محکم به راحتی خاتمه می یابند، و این استاندارد ساخت و ساز را برای توزیع داخلی و کابل های محل ایجاد می کند.
هنگامی که الیاف جداگانه یا لوله های شل آماده می شوند، با استفاده از یک ماشین رشته سیاره ای یا SZ در اطراف یک عضو استحکام مرکزی به هم متصل می شوند. رشته SZ - جایی که جهت قرارگیری بطور دوره ای معکوس می شود - ترجیح داده می شود زیرا امکان دسترسی به دهانه میانی را بدون باز کردن کل کابل فراهم می کند.
| ویژگی | لوله شل | بافر محکم |
|---|---|---|
| کاربرد معمولی | OSP در فضای باز، هوایی، دفن مستقیم | درdoor, riser, distribution |
| محدوده تعداد فیبر | تا 3456 فیبر | به طور معمول 2-144 الیاف |
| محدوده دما | -40 تا 70 درجه سانتی گراد | -20 درجه سانتی گراد تا 60 درجه سانتی گراد (معمولی) |
| محافظت در برابر رطوبت | عالی (ژل یا آب گیر خشک) | متوسط (متکی به ژاکت) |
| سهولت فسخ | نیاز به تمیز کردن ژل دارد | سریع، تمیز |
| تجهیزات اکستروژن بافر | اکسترودر لوله (قالب بزرگتر) | اکسترودر سیم و کابل دقیق |
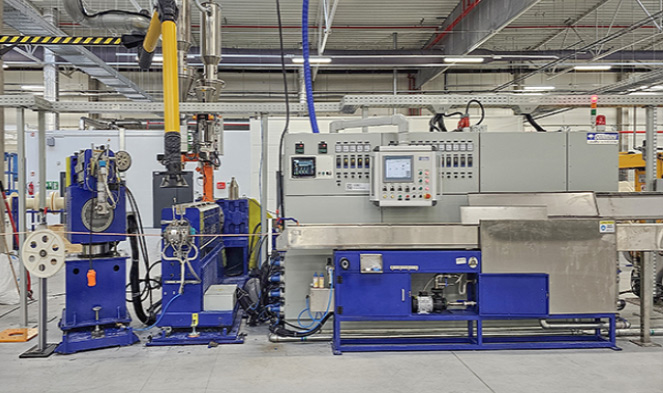
مرحله چهارم: پوشش با سیم و کابل اکسترودر
ژاکت کردن آخرین مرحله تولید عمده و مرحله ای است که فناوری اکسترودر سیم و کابل بارزترین نقش خود را ایفا می کند. هسته کابل رشتهای - با عضو استحکام مرکزی آن، لولههای بافر یا الیاف بافر محکم، نوار یا نخ مسدودکننده آب و هر نوع زره پوش - از یک ضربدر اکستروژن عبور میکند که در آن ترموپلاست مذاب به طور یکنواخت در کل محیط اعمال میشود.
اکسترودر چگونه کار می کند
اکسترودر سیم و کابل برای پوشش فیبر نوری اساساً یک دستگاه پلاستیک سازی تک پیچ یا دو پیچه است. این پیچ که در داخل یک بشکه گرم میچرخد، گلولههای پلیمری تغذیه شده از قیف را ذوب و همگن میکند. هندسه پیچ - از جمله نسبت تراکم، طول ناحیه اندازه گیری، و نسبت L/D (معمولاً 24:1 تا 30:1 برای کاربردهای ژاکت) - با پلیمر خاص در حال پردازش مطابقت دارد. مواد مختلف ژاکت به شرایط پردازش متفاوتی نیاز دارند:
- HDPE (پلی اتیلن با چگالی بالا): دمای پردازش 180-230 درجه سانتیگراد. مقاومت عالی در برابر رطوبت و UV؛ در کابل های هوایی و دفن مستقیم استفاده می شود.
- LSZH (هالوژن کم دود صفر): دمای پردازش 170-210 درجه سانتیگراد. اجباری در تونل ها، مراکز داده و ساختمان های عمومی؛ نیاز به طراحی دقیق پیچ دارد زیرا ترکیبات LSZH اغلب چسبناک تر و از نظر حرارتی حساس تر از PE هستند.
- پی وی سی: دمای پردازش 160-190 درجه سانتیگراد. کم هزینه، انعطاف پذیر، مقاوم در برابر شعله؛ معمولا برای کابل های داخلی استفاده می شود.
- پلی اورتان (TPU): دمای پردازش 190-220 درجه سانتیگراد. مقاومت در برابر سایش و انعطاف پذیری فوق العاده در دماهای سرد؛ در کاربردهای صنعتی و نظامی استفاده می شود.
- نایلون (PA12): دمای پردازش 220-250 درجه سانتیگراد؛ مقاومت شیمیایی بالا؛ در جایی استفاده می شود که قرار گرفتن در معرض سوخت یا روغن ممکن است.
مجموعه قالب متقاطع در انتهای بشکه اکسترودر یک نوک (یا لوله راهنما، در تنظیمات ابزار فشار) قرار می دهد که هسته کابل از آن عبور می کند و توسط زمین قالب احاطه شده است که پلیمر مذاب از طریق آن جریان می یابد و روی کابل شکل می گیرد. ضخامت دیواره ژاکت با تعادل بین سرعت خط و خروجی اکسترودر (به کیلوگرم در ساعت) کنترل می شود. و خطوط مدرن از اندازهگیری قطر حلقه بسته - گیجهای لیزری یا ضخامت سنجهای اشعه ایکس - استفاده میکنند که به درایو اکسترودر و کاپستان حمل بار باز میگردند تا مشخصات را در محدوده ± 0.1 میلیمتر یا محکمتر حفظ کنند.
خنک کننده و حمل و نقل کاترپیلار
بلافاصله پس از کراس هد، کابل روکش دار وارد یک حفره آب - معمولاً 8 تا 15 متر طول - می شود و در آنجا خاموش می شود. سرعت سرد شدن بر کریستالی بودن پلیمرهای نیمه کریستالی مانند HDPE تأثیر می گذارد و مستقیماً بر خواص مکانیکی ژاکت تأثیر می گذارد. برای سرعت های خط بسیار بالا (بالاتر از 200 متر در دقیقه)، اسپری آب اجباری یا مخازن خنک کننده با کمک خلاء، حرارت را به اندازه کافی حفظ می کنند. یک کشنده کاترپیلار (واحد تراکتور از نوع تسمه ای) کابل را به آرامی می گیرد تا کشش و سرعت خط را بدون خرد کردن ساختار نوری حساس داخل آن حفظ کند.
ژاکت دولایه و کابل های زره پوش
بسیاری از کابلهای خارجی یا زرهدار به دو گذرگاه اکسترودر سیم و کابل نیاز دارند. در اولین پاس، یک ژاکت داخلی (اغلب PE) روی هسته رشته ای اعمال می شود. سپس کابل از طریق یک واحد زرهی نوار فولادی راه راه (CST) یا ایستگاه زره آلومینیومی در هم قفل شده قبل از ورود به اکسترودر دوم که ژاکت بیرونی را اعمال می کند، عبور می کند. این خط اکسترودر پشت سر هم ممکن است 50 تا 80 متر طول کل داشته باشد و قادر به تولید کابل زره پوش تمام شده فیبر نوری با سرعت 30 تا 80 متر در دقیقه است.
برای کابلهای زیردریایی، این فرآیند حتی بیشتر درگیر است: تا شش لایه زره سیم (سیمهای فولادی مجزا که توسط ماشینهای رشتهبندی سیارهای اعمال میشوند) ممکن است اضافه شود، که هر لایه سیم نیاز به عبور اکستروژن ترکیب بستر خود بین آن و لایه سیم بعدی دارد.
تجهیزات حیاتی در خط پوشش کابل فیبر نوری
یک خط پوشش کامل کابل فیبر نوری، بسیاری از ماشینها را که به ترتیب هماهنگ کار میکنند یکپارچه میکند. درک آنچه که هر کدام انجام می دهند به روشن شدن اینکه چرا اکسترودر سیم و کابل و تجهیزات جانبی آن برای کیفیت کابل بسیار مهم هستند کمک می کند.
- جایگاه پرداخت: قرقره هسته کابل را نگه می دارد و با کشش کنترل شده هسته را از بین می برد - کشش بیش از حد می تواند الیاف داخل را تحت فشار قرار دهد. خیلی کم باعث افتادگی و تغییر قطر می شود.
- پیش گرمکن: سطح هسته کابل را قبل از ورود به کراس هد اکسترودر خشک و گرم می کند و چسبندگی بین ژاکت و هسته کابل را بهبود می بخشد.
- اکسترودر سیم و کابل تک پیچ: دستگاه پردازش هسته، با مناطق بشکه ای که به طور جداگانه با دما در 5-7 بخش کنترل می شوند، یک گیربکس که پیچ را با سرعت 10-120 RPM هدایت می کند، و یک سنسور فشار مذاب در سر قالب برای نظارت بر فرآیند.
- دای کراس هد: مجموعه فولادی با ماشینکاری دقیق که هسته کابل را با جریان پلیمری تراز می کند. متمرکز بودن قالب - اینکه ژاکت چقدر روی کابل متمرکز است - مستقیماً عملکرد مکانیکی و خواص الکتریکی را تعیین می کند.
- قطر سنج لیزر: اندازه گیری بدون تماس در 2000 اسکن در ثانیه، تشخیص تغییرات قطر در زمان واقعی و ارسال سیگنال های اصلاحی به کنترل سرعت حمل و نقل.
- مخزن آب با مناطق دما: کنترل خاموش کردن دقیق برای مدیریت کریستالیته؛ اغلب دو منطقه - یک منطقه گرم برای جلوگیری از علائم فرورفتگی سطح، سپس یک منطقه سرد برای انجماد سریع.
- حمل کاترپیلار: طراحی دو تسمه یا چهار تسمه با کنترل فشار پنوماتیک برای جلوگیری از خرد شدن. سرعت کلی خط و فشار برگشتی را در برابر اکسترودر هدایت می کند.
- تستر جرقه (برای کابل های هیبریدی مسی): ولتاژ بالا را برای تشخیص سوراخ های پین در ژاکت اعمال می کند. برای کابل های فیبر تمام دی الکتریک مورد نیاز نیست، اما در کابل های زره پوش استفاده می شود که در آن ژاکت باید عایق الکتریکی باشد.
- برداشت با سیم پیچ تراورس: کابل را بر روی قرقره ها یا درام های حمل و نقل با کنترل تراورس دقیق برای جلوگیری از آسیب قرقره یا ریزخم شدن فیبر در اثر فشار نابرابر قرقره می پیچد.
در بین تمام این اجزا، اکسترودر سیم و کابل موردی است که سازندگان کابل اغلب آن را مشخص و ارتقا می دهند، زیرا سایش پیچ و بشکه به طور مستقیم کیفیت مذاب، قوام خروجی و یکنواختی پوشش را در طول زمان کاهش می دهد. تولیدکنندگان معتبر اکسترودر محدودیتهای سایش پیچ را منتشر میکنند - معمولاً اجازه نمیدهند بیش از 5٪ عمق کانال را قبل از جایگزینی کاهش دهند - و بسیاری از تولیدکنندگان کابل بسته به ساینده بودن مواد، هر 3 تا 5 سال یکبار بازسازی لوله/پیچ را برنامهریزی میکنند.
انواع کابل فیبر نوری و رویکردهای مختلف ساخت آنها
همه کابل های فیبر نوری به یک شکل ساخته نمی شوند. محیط استفاده نهایی باعث ایجاد تفاوتهای اساسی در مراحل ساخت، اینکه چه موادی از طریق اکسترودر سیم و کابل جریان مییابند، و میزان تلرانسها چقدر محکم است، ایجاد میکند.
کابل های فیبر تک حالته در مقابل کابل های چند حالته
فیبر تک حالته (SMF) دارای قطر هسته فقط 8 تا 10 میکرومتر - تقریباً یک دهم عرض موی انسان - و روکشی 125 میکرومتر است. تولید SMF نیاز به کنترل دقیق تر تمرکز هسته به روکش (معمولاً ≤0.5 میکرومتر آفست) و دایره ای هسته در طول ساخت و ترسیم پریفرم دارد. فیبر چند حالته (MMF) در دسته های OM1 تا OM5 با قطر هسته 50 یا 62.5 میکرومتر قرار می گیرد. نمایه درجه بندی شده فیبر OM3/OM4/OM5 به کنترل ترکیبی بسیار دقیق شیب ناخالص GeO2 در طول رسوب پریفرم نیاز دارد. ساختار کابل در اطراف هر دو نوع فیبر می تواند یکسان باشد. این خود فیبر است که در آن تفاوت های کلیدی نهفته است.
تولید کابل روبان
کابل فیبر نوری روبانی با چگالی بالا - که به طور گسترده در اتصالات مرکز داده و برنامه های اداری مرکزی استفاده می شود - 4، 8 یا 12 فیبر رنگی جداگانه را با استفاده از مواد ماتریس نواری قابل درمان با اشعه ماوراء بنفش در کنار هم در یک ماتریس صاف به هم متصل می کند. دستگاه روبان زنی به طور دقیق هر فیبر را هنگام ورود به یک قالب مسطح که در آن مواد ماتریس اعمال می شود و با اشعه ماوراء بنفش پخت می شود، فاصله می دهد و کشش می دهد. سپس روبان های متعددی روی هم چیده می شوند و در داخل یک ساختار کابلی با هسته شکاف دار یا لوله مرکزی قرار می گیرند. قطر بیرونی کابل 288 فیبر ریبون می تواند کمتر از 12 میلی متر باشد ، در مقایسه با 18 تا 22 میلی متر برای طراحی مشابه لوله شل رشته ای. مرحله پوشش برای کابلهای ریبون از فناوری اکسترودر سیم و کابل مشابه کابلهای معمولی استفاده میکند، اما مجموعه هسته بهطور مشخصی سفتتر است و نیاز به نظارت بر تنش بالاتر روی پایه پرداخت دارد.
کابل های فیبر غیر حساس به خم (BIF).
الیاف غیر حساس به خم، استاندارد شده به عنوان ITU-T G.657، دارای طراحی روکش فلزی به کمک ترانشه یا نانوساختار است که به طور چشمگیری تلفات خمش بزرگ را کاهش می دهد. کابل های ساخته شده با BIF - به ویژه درجات G.657.A2 و G.657.B3 - می توانند خمیدگی تا شعاع 5 میلی متر را با کمتر از 0.1 دسی بل تلفات اضافی در 1550 نانومتر تحمل کنند. این کابلها در کابلهای قطرهای FTTH (فیبر به خانه) رایج هستند، که از طریق خمهای مجرا، اطراف چارچوب درها و از طریق مسیرهای داخلی محکم عبور میکنند. ساخت پریفرم BIF پیچیدگی میافزاید (لایههای روکش اضافی با ضریب شکست متفاوت)، اما فرآیند تولید کابل بعدی - از جمله پوشش اکسترودر - اساساً مانند کابلهای استاندارد SMF است.
تست کیفیت در طول فرآیند تولید
کنترل کیفیت در تولید کابل فیبر نوری یک بازرسی مرحله نهایی نیست - در هر مرحله از تولید بافته می شود. نادیده گرفتن یا تضعیف هر یک از این بررسیها باعث تولید کابلهایی میشود که ممکن است آزمایشهای اولیه را پشت سر بگذارند اما پیش از موعد در میدان شکست بخورند، جایی که هزینههای تعمیر از قیمت اولیه خرید کابل کمتر است.
تست سطح فیبر
هر حلقه فیبری که از برج طراحی خارج می شود برای موارد زیر آزمایش می شود:
- تضعیف: با یک OTDR (بازتاب سنج دامنه زمان نوری) در هر دو 1310 و 1550 نانومتر اندازه گیری می شود. استاندارد SMF باید ≤0.35 dB/km در 1310 نانومتر و ≤0.20 dB/km در 1550 نانومتر در هر ITU-T G.652.D باشد.
- PMD (پراکندگی حالت قطبی): برای سیستم های انتقال منسجم پرسرعت حیاتی است. به عنوان یک مقدار طراحی پیوند مشخص شده است (به عنوان مثال، ≤0.20 ps/√km برای G.652.D).
- هندسه: قطر میدان حالت، قطر روکش، متمرکز بودن روکش هسته، و غیر دایرهای روکش - همه توسط سیستمهای بازرسی ویدیویی خودکار در برج طراحی اندازهگیری میشوند.
- تست اثبات: حداقل بار کششی 100 kpsi در طول کامل قرقره اعمال می شود تا هر بخش ضعیفی را از بین ببرد.
تست سطح کابل
پس از روکش کردن، قرقره کابل تمامشده تحت مجموعهای از آزمایشات تعریف شده توسط IEC 60794-1 و استانداردهای مربوطه سری IEC 60794-x یا معادلهای ANSI/ICEA برای بازار آمریکای شمالی قرار میگیرد:
- بار کششی: کابل به بار نصب نامی و سپس به بار اثبات کشیده می شود. افزایش تضعیف باید در طول بارگذاری زیر 0.1 دسی بل باقی بماند و پس از رهاسازی به حالت اولیه بازگردد.
- مقاومت در برابر خرد شدن: یک صفحه مسطح نیروی له شدن نامی را اعمال می کند (به عنوان مثال، 2200 نیوتن / 100 میلی متر برای کابل های OSP معمولی). تضعیف در زمان واقعی از طریق منبع نور راه اندازی و قدرت سنج نظارت می شود.
- تست خم شدن: کابل دور یک سنبه با قطر مشخص چرخانده می شود. برای کابل های استاندارد OSP این 20× قطر خارجی کابل است.
- چرخه دما: قرقره های کابل از -40 درجه سانتیگراد تا 70 درجه سانتیگراد (یا محدوده وسیع تر برای کابل های تخصصی) آزمایش می شوند. میرایی در دمای پایین و بالا اندازه گیری می شود.
- نفوذ آب: یک بخش 1 متری کابل به مدت 24 ساعت در معرض سر هیدرولیک 1 متری قرار می گیرد. آب نباید فراتر از انتهای بخش آزمایش نفوذ کند.
- ضخامت ژاکت و OD: مقاطع بریده شده از انتهای کابل تحت یک میکروسکوپ نوری کالیبره شده اندازه گیری می شود تا یکنواختی دیواره ژاکت را تأیید کند - یک نشانگر مستقیم کنترل فرآیند اکسترودر.
برخی از مشتریان اندازهگیری 100% OTDR را برای هر فیبر در هر قرقره قبل از حمل و نقل مشخص میکنند - یک روش معمول در تهیه شرکت مخابراتی. این ردیابی OTDR سرتاسری همچنین یک رکورد پایه ایجاد میکند که میتواند سالها بعد هنگام تشخیص خطاهای میدان مورد استفاده قرار گیرد.
عوامل کلیدی که بر عملکرد و طول عمر کابل فیبر نوری تأثیر می گذارد
درک آنچه در داخل فرآیند تولید اتفاق میافتد توضیح میدهد که چرا کابلهای خاص بهتر از سایر کابلها در میدان عمل میکنند و چرا تنظیم صحیح اکسترودر - انتخاب مواد، مشخصات دما، طراحی پیچ - از قابلیت اطمینان طولانیمدت کابل جدا نیست.
تاریکی هیدروژنی
هیدروژن تولید شده توسط خوردگی الکترولیتی زره سیم فولادی، یا با تخریب ترکیبات ژل و پوشش های پلیمری، می تواند در فیبر شیشه پخش شود و با نقص در شبکه سیلیکا واکنش نشان دهد تا پیوندهای Si-OH (سیلانول) ایجاد کند که نور مادون قرمز را جذب می کند - پدیده ای به نام تیره شدن هیدروژن. دفاع اولیه تولید، حذف دقیق آب از تمام سیستمهای ژل و پلیمری است (به همین دلیل است که لولههای مسدود شده با آب و فرمولهای ژل با کیفیت در محتوای آب زیر 10 ppm مشخص میشوند)، و استفاده از کربن یا پوششهای هرمتیک روی خود فیبر در سختترین محیطها. اکسترودر سیم و کابل می تواند به این خطر کمک کند یا آن را کاهش دهد: دانه های پلیمری به درستی خشک شده و دمای مذاب به خوبی کنترل شده، نفوذ رطوبت را به ساختار ژاکت به حداقل می رساند.
Microbending و Macrobending
خم شدن میکرو به تغییر شکل های جانبی میکروسکوپی فیبر اشاره دارد که در اثر فشار شعاعی غیر یکنواخت از دیواره های لوله بافر، لبه های نوار بسته بندی یا سطوح ژاکت نامنظم ایجاد می شود. حتی تغییر شکل ها در محدوده نانومتری تضعیف را به میزان قابل توجهی در 1550 نانومتر افزایش می دهند. یک اکسترودر سیم و کابل که یک ژاکت با امواج سطحی تولید میکند (یک نقص شکستگی مذاب که زمانی که دمای مذاب خیلی پایین است یا سرعت کشش بسیار زیاد نسبت به خروجی اکسترودر رایج است) میتواند نیروهای جانبی الگودار روی هسته کابل وارد کند و باعث تلفات خمشی شود که در آزمایش آزمایشگاهی خوشخیم ظاهر نمیشوند، اما تحت انقباض حرارتی در میدان ظاهر میشوند. ماکرو خم شدن - پیچاندن کابل به دور یک شعاع خیلی سفت - یک مسئله نصب است، اما کابلهایی با سفتی خمشی کمتر (دیوارههای نازکتر، اعضای استحکام کمتر) آسیبپذیرتر هستند، که باعث میشود طراحی ژاکت نقطه تلاقی دیگری بین مواد اعمالشده توسط اکسترودر و عملکرد نوری باشد.
تخریب UV مواد ژاکت در فضای باز
کابل های فیبر نوری هوایی باید چندین دهه در برابر اشعه ماوراء بنفش بدون ترک خوردن یا شکنندگی مقاومت کنند. کربن سیاه با 2 تا 3 درصد وزنی در HDPE محافظ موثر UV را ایجاد می کند و استاندارد صنعتی برای کابل های دفن مستقیم و هوایی است. کابل هایی که برای استفاده داخلی در نظر گرفته شده اند ممکن است از بسته های تثبیت کننده دیگری استفاده کنند، اما فرمول به طور معمول به عنوان یک گلوله از پیش ترکیب شده در اختیار سازنده کابل قرار می گیرد که مستقیماً آن را به اکسترودر سیم و کابل تغذیه می کند. شرایط پردازش اکسترودر باید با سیستم تثبیت کننده سازگار باشد - برش بیش از حد پیچ یا دمای بشکه می تواند آنتی اکسیدان هایی را که برای پایداری حرارتی طولانی مدت ضروری هستند، حتی در کابل هایی که هرگز در معرض نور خورشید قرار نمی گیرند، تخریب کند.
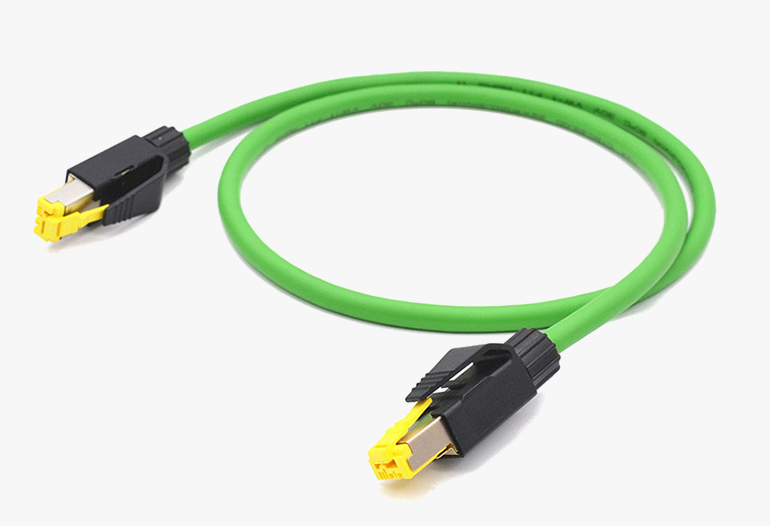
راه اندازی خط تولید کابل فیبر نوری: ملاحظات عملی
برای تولیدکنندهای که به دنبال ورود به تولید کابل فیبر نوری است - یا توسعه از کابل مسی به فیبر - سرمایهگذاری تجهیزات و دانش فرآیند مورد نیاز قابل توجه است اما به خوبی تعریف شده است. برج کشش و تجهیزات تولید پریفرم نشان دهنده بالاترین موانع ورود هستند (و معمولاً توجیه نمی شوند مگر اینکه فیبر در مقیاس چند میلیون کیلومتری در سال تولید کنند). اکثر تولیدکنندگان کابل فیبر را از تولیدکنندگان فیبر معتبر - Corning، Prysmian، Fujikura، Sumitomo، YOFC - خریداری میکنند و سرمایه خود را بر روی طراحی کابل و تجهیزات خط ژاکت متمرکز میکنند.
انتخاب اکسترودر سیم و کابل برای پوشش فیبر نوری
حیاتی ترین تصمیم تجهیزات برای خط پوشش کابل فیبر نوری، انتخاب اکسترودر سیم و کابل است. پارامترهای کلیدی برای ارزیابی عبارتند از:
- قطر پیچ: برای کاربردهای ژاکت فیبر نوری، قطر پیچ 45 میلی متر تا 90 میلی متر معمول است. پیچهای کوچکتر (45 تا 60 میلیمتر) قوام خروجی بهتر و پاسخ مواد را در نرخهای توان کمتر مورد نیاز برای کابلهای با قطر کوچک ارائه میدهند. پیچهای بزرگتر برای پوشش کابلهای OSP با خروجی بالا مناسب هستند.
- نسبت L/D: حداقل 24:1 برای مواد ژاکت فیبر نوری توصیه می شود. ترکیبات LSZH به ویژه از نسبت های 28:1 یا 30:1 L/D بهره می برند که امکان ذوب و اختلاط طولانی تری را فراهم می کند.
- سیستم درایو: سروو AC یا درایوهای کنترل بردار پایداری سرعت (± 0.1٪) مورد نیاز برای حفظ قوام دیوار ژاکت در سرعت های خط متغیر را ارائه می دهند. درایوهای DC در حال حذف تدریجی از نصب جدید هستند.
- مناطق کنترل دما: حداقل 5 منطقه بشکه به طور مستقل کنترل شده به اضافه منطقه ضربدری. کنترلرهای PID با پایداری بهتر از ± 1 درجه سانتی گراد در سیستم های اکسترودر کابلی مدرن استاندارد هستند.
- درstrumentation: مبدل فشار مذاب در سر قالب، کاوشگر دمای مذاب در نوک پیچ، و یک قطر سنج نوری یا اشعه ایکس در پایین دست - همگی به یک PLC کنترل خط با ثبت داده ها برای ردیابی تولید تغذیه می شوند.
- جابجایی مواد: یک واحد ترکیب و دوز وزنی یا حجمی برای اضافه کردن مستربچ در بالادست قیف اکسترودر، با خشک کن خشک کن برای مواد حساس به رطوبت مانند نایلون و TPU.
یک خط پوشش فیبر نوری مشخص که در اطراف یک اکسترودر سیم و کابل مناسب ساخته شده است می تواند هزینه سرمایه خود را در عرض 18 تا 36 ماه پس دهد. در بازارهایی با تقاضای قوی برای استقرار فیبر، مشروط بر اینکه دستور العمل های فرآیند، آموزش اپراتورها و سیستم های کیفیت قبل از افزایش تولید ایجاد شده باشند.
تفاوت بین نیازهای فیبر نوری و اکسترودر کابل مسی
سازندگانی که در حال حاضر خطوط اکسترودر سیم و کابل مسی را اجرا می کنند، اغلب می پرسند که آیا می توان از همان تجهیزات برای پوشش فیبر نوری استفاده کرد یا خیر. پاسخ این است: گاهی اوقات، با اصلاحات. کابلهای فیبر نوری به کنترل تنش بسیار دقیقتری در بازپرداخت نیاز دارند (برای جلوگیری از وارد شدن فشار به فیبرهای داخل)، و همترازی قالب متقاطع مهمتر است زیرا هیچ آزمایش الکتریکی (مانند تداوم یا ظرفیت) وجود ندارد که عدم تراز قالب را نشان دهد - تغییرات دیواره ژاکت فقط در آزمایشهای مکانیکی یا خرابیهای پس از نصب نشان داده میشود. علاوه بر این، اگر اکسترودر موجود برای پردازش PVC استفاده شده باشد، باید قبل از اجرای ترکیبات LSZH یا PE به طور کامل پاکسازی شود تا از آلودگی جلوگیری شود. خطوط اکسترودر اختصاصی برای پوشش فیبر نوری - که با تولید کابل مسی مشترک نیستند - در عملیات های آگاهانه کیفیت به شدت ترجیح داده می شوند.
استانداردهای کابل فیبر نوری و الزامات انطباق
کابل های فیبر نوری که در بازارهای مخابراتی، مراکز داده، صنعتی و نظامی فروخته می شوند باید با شبکه پیچیده ای از استانداردهای بین المللی و منطقه ای مطابقت داشته باشند. انطباق اختیاری نیست - اپراتورهای اصلی شبکه و ارگان های تدارکاتی قبل از سفارش دادن به گزارش های آزمایش تایید نوع شخص ثالث نیاز دارند و برخی استانداردها (مانند عملکرد شعله LSZH در ساختمان های عمومی اتحادیه اروپا) از نظر قانونی الزامی هستند.
| استاندارد | دامنه | منطقه |
|---|---|---|
| ITU-T G.652 | استاندارد SMF characteristics | جهانی |
| ITU-T G.657 | SMF غیر حساس به خم برای FTTH | جهانی |
| IEC 60794-1 | روش های تست کابل فیبر نوری | جهانی / EU |
| IEC 60794-3 | کابل های فیبر نوری در فضای باز | جهانی / EU |
| ANSI/ICEA S-87-640 | کابل فیبر نوری بیرون کارخانه | آمریکای شمالی |
| TIA-568.3-D | استاندارد اجزای کابل فیبر نوری | آمریکای شمالی |
| EN 50399 / IEC 60332 | انتشار شعله و دود برای کابل ها | اتحادیه اروپا (CPR) |
| MIL-PRF-85045 | کابل فیبر نوری برای مصارف نظامی | ایالات متحده آمریکا (دفاع) |
مقررات محصولات ساختمانی اتحادیه اروپا (CPR) شایسته ذکر ویژه است زیرا مستقیماً بر انتخاب مواد ژاکت و بنابراین الزامات فرآیند اکسترودر برای کابل های نصب شده در ساختمان های اروپایی نظارت می کند. تحت CPR، کابل ها باید از Eca (حداقل عملکرد) تا B2ca، B1ca و Aca (بالاترین عملکرد) طبقه بندی شوند. دستیابی به طبقه بندی B1ca یا Aca به ترکیبات LSZH با نرخ آزادسازی حرارت و تولید دود بسیار کم نیاز دارد - ترکیباتی که الزامات سختی را بر روی اکسترودر سیم و کابل از نظر یکنواختی دمای مذاب، کنترل زمان ماند و پایداری فشار قالب ایجاد می کنند.
 مرتبط محصولات