E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


چگونه کابل فیبر نوری ساخته می شود: فرآیند اصلی توضیح داده شده است
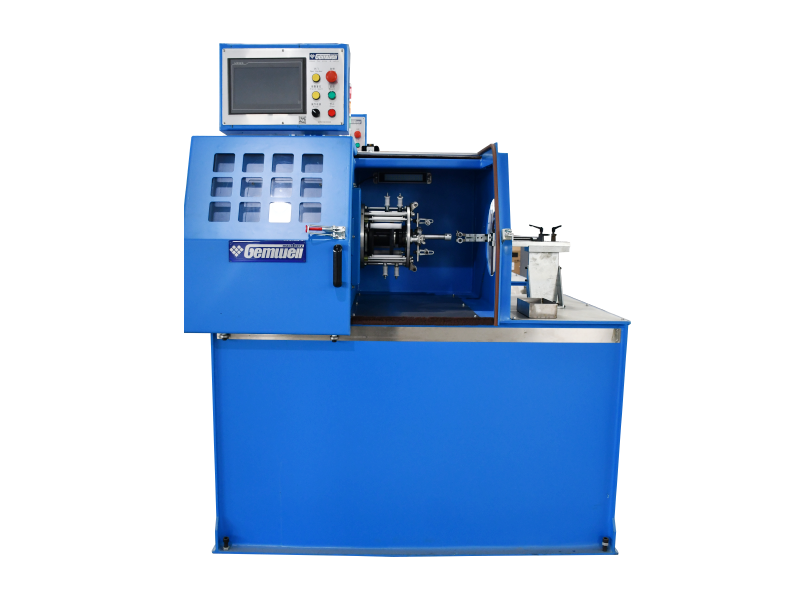
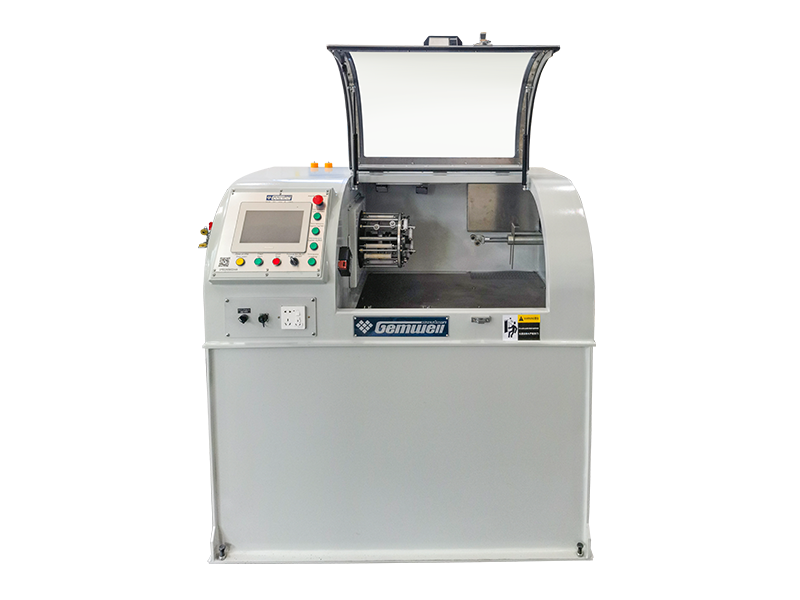
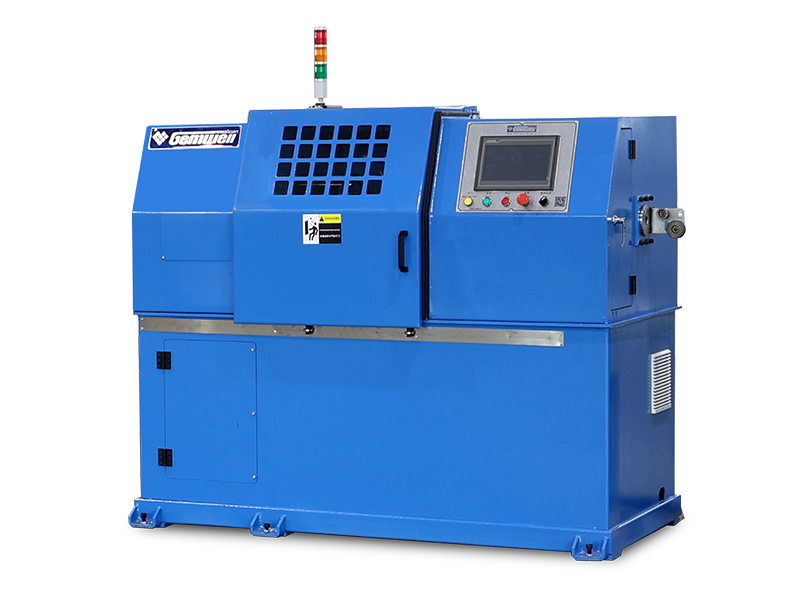
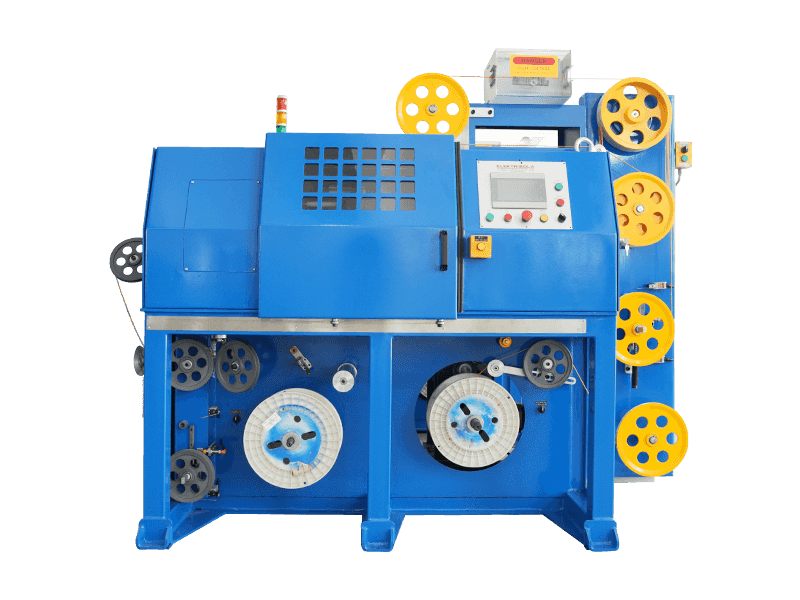
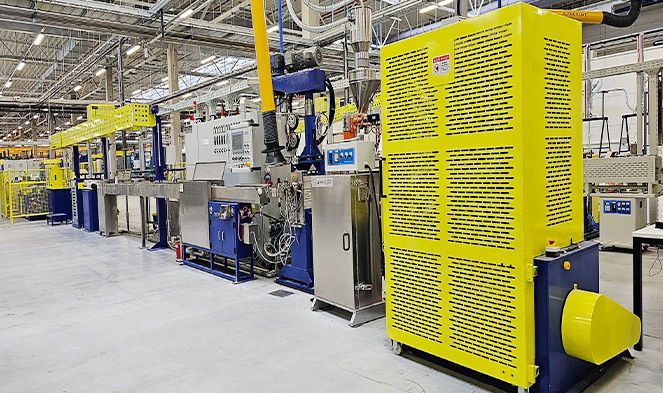
کابل فیبر نوری با کشیدن شیشه یا پلاستیک فوق خالص به رشتههای نازک مو به نام فیبرهای نوری، پوشاندن آنها در لایههای محافظ و سپس بستهبندی و پوشاندن آنها به یک مجموعه کابل ساخته میشود. کل فرآیند - از سیلیس خام تا کابل قابل نصب - شامل دقت بسیار زیاد، محیط های کنترل شده و ماشین آلات اکستروژن تخصصی است. در قلب عملیات پوشش ثانویه و کابل کشی قرار دارد اکسترودر سیم و کابل ، دستگاهی که ژاکت های پلیمری و پوشش های بافر را در اطراف فیبرهای نوری شکننده با سرعت بالا و با دقت در سطح میکرونی اعمال می کند.
توالی ساخت را می توان به دو مرحله تقسیم کرد: کشش فیبر (تولید فیبر نوری خام) و ساخت کابل (مونتاژ فیبرها به یک محصول ناهموار و قابل گسترش). هر دو فاز به مواد، دما و تحمل مکانیکی به شدت کنترل شده نیاز دارند. حتی تغییرات جزئی آلودگی یا تنش می تواند عملکرد از دست دادن سیگنال را به خطر بیاندازد که بر حسب دسی بل در کیلومتر (dB/km) بیان می شود، که باید استانداردهای سختگیرانه ای مانند ITU-T G.652 برای فیبر تک حالته را رعایت کند.
شروع با یک پریفرم: پایه و اساس هر فیبر نوری
فرآیند تولید مدت ها قبل از اینکه تجهیزات اکستروژن وارد عمل شود آغاز می شود. اولین گام ایجاد الف است پریفرم - یک استوانه شیشه ای جامد، معمولاً 1 تا 2 متر طول و 80 تا 200 میلی متر قطر، که دقیقاً نمایه ضریب شکست فیبر تمام شده را در مقیاس بسیار بزرگتر منعکس می کند.
رسوب بخار شیمیایی اصلاح شده (MCVD)
یکی از پرکاربردترین روش های ساخت پریفرم، رسوب بخار شیمیایی اصلاح شده (MCVD) است که در آزمایشگاه بل توسعه یافته است. در این فرآیند، یک لوله سیلیکا در حال چرخش از خارج با یک مشعل اکسی هیدروژن تا حدود 1600 درجه سانتیگراد گرم می شود. پیش سازهای گازی - معمولاً تتراکلرید سیلیکون (SiCl4) و تتراکلرید ژرمانیوم (GeCl4) - از طریق لوله جریان می یابند و برای تشکیل لایه های دوده شیشه ای روی دیواره داخلی واکنش نشان می دهند. دوپینگ ژرمانیوم ضریب شکست هسته را نسبت به روکش افزایش می دهد، که هدایت نور را از طریق بازتاب کلی داخلی امکان پذیر می کند.
رسوب بخار خارج (OVD) و VAD
سازندگان آمریکای شمالی اغلب از رسوب بخار بیرونی (OVD) استفاده می کنند، جایی که دوده در قسمت بیرونی سنبه چرخان رسوب می کند. تولیدکنندگان ژاپنی پیشگام رسوب محوری بخار (VAD) بودند که امکان تولید مستمر پریفرم را فراهم میکند و برای خروجی در مقیاس بزرگ مناسب است. هر روش یک پیشفرم دوده متخلخل تولید میکند که باید در یک کوره تف جوشی در حدود 1500 درجه سانتیگراد تجمیع شود، جایی که در یک استوانه شیشهای متراکم و بدون حباب آماده برای کشیدن فرو میرود.
یک پریفرم منفرد می تواند از هر جایی تولید کند 2500 تا بیش از 5000 کیلومتر از فیبر نوری نهایی، بسته به اندازه پریفرم و قطر فیبر هدف 125 میکرومتر.
برج کشش فیبر: کشیدن شیشه به رشته های نازک میکرونی
هنگامی که پریفرم آماده شد، در یک برج کششی فیبر بارگذاری می شود - یک سیستم کوره عمودی که می تواند بایستد. ارتفاع 20 تا 30 متر . نوک پریفرم تا حدود 2000 درجه سانتیگراد در کوره مقاوم به گرافیت یا زیرکونیا گرم می شود و باعث نرم شدن آن می شود و یک ناحیه مذاب "گردن به پایین" را تشکیل می دهد. نیروی گرانش و یک کلاهک موتوری زیر آن شیشه نرم کننده را با سرعت کشش به یک رشته پیوسته می کشاند. 10 تا 25 متر در ثانیه در سیستم های پیشرفته مدرن
یک میکرومتر لیزری خطی به طور مداوم قطر فیبر را در زمان واقعی اندازه گیری می کند. حلقه های بازخورد سرعت ترسیم را در عرض میلی ثانیه تنظیم می کنند تا قطر خارجی هدف را حفظ کنند 1 ± 125 میکرومتر . هر گونه انحراف فراتر از این تحمل - که تقریباً به اندازه عرض یک موی انسان است - باعث انعکاس سیگنال در اتصالات و اتصالات می شود و عملکرد شبکه را کاهش می دهد.
اعمال پوشش اولیه
بلافاصله پس از خروج الیاف از ناحیه کوره و قبل از تماس با هر سطحی، از یک اعمال کننده پوشش اولیه عبور می کند. دو لایه آکریلات قابل درمان با اشعه ماوراء بنفش به ترتیب اعمال می شود: یک پوشش اولیه نرم داخلی (مدول کم، ~ 0.5 مگاپاسکال) که فیبر را در برابر خم شدن میکرو محافظت می کند، و یک پوشش اولیه خارجی سخت تر (مدول بالا، ~ 500-900 مگاپاسکال) که محافظت مکانیکی را فراهم می کند. این پوشش قطر خارجی را از 125 میکرومتر به تقریباً می رساند 245-250 میکرومتر . هر دو لایه تقریباً فوراً در زیر لامپهای فرابنفش خشک میشوند و فیبر پوشش داده شده روی یک درام جمعآوری میشود.
استحکام کششی یک فیبر سیلیسی بکر و تازه کشیده شده می تواند به آن برسد 800000 psi (5.5 گیگا پاسکال) - از نظر وزن بسیار قوی تر از فولاد - اما عیوب سطحی که در اثر آلودگی یا تماس فیزیکی ایجاد می شود، به سرعت این را تخریب می کند. به همین دلیل است که کل فرآیند کشیدن و پوشش در یک محیط اتاق تمیز، معمولاً کلاس 1000 (ISO 6) یا بهتر انجام می شود.
پوشش و رنگ آمیزی ثانویه: آماده سازی الیاف برای کابل کشی
پس از کشیدن، فیبر 250 میکرومتری پوشش داده شده، قبل از اینکه بتوان آن را در کابل ادغام کرد، تحت پردازش اضافی قرار میگیرد. این مرحله پردازش ثانویه جایی است که اکسترودر سیم و کابل به یک قطعه مرکزی از تجهیزات تبدیل می شود.
بافر محکم
در سازههای بافر محکم - رایج در کابلهای داخلی، پلنوم و رایزر - یک بافر ثانویه ترموپلاستیک مستقیماً روی فیبر پوشش داده شده اولیه اکسترود میشود و قطر خارجی را به 900 میکرومتر . اکستروژن بر روی یک اکسترودر سیم و کابل فشرده با یک قالب متقاطع با اندازه دقیق برای حفظ تمرکز بین فیبر و لایه بافر انجام می شود. موادی که معمولاً مورد استفاده قرار می گیرند شامل PVC، PVDF (Kynar) یا نایلون هستند، بسته به درجه شعله و دود مورد نیاز.
ساخت لوله شل
برای کابل های خارج از منزل و مسیرهای طولانی، طراحی لوله شل غالب است. یک اکسترودر سیم و کابل یک لوله پلاستیکی کوچک - معمولاً پلی پروپیلن یا پلی بوتیلن ترفتالات (PBT) - در اطراف گروهی از 2 تا 24 فیبر تشکیل می دهد. لوله کمی بزرگتر از بسته نرم افزاری فیبر است و فضا با یک ژل مسدود کننده آب (ترکیب نفتی تیکسوتروپیک یا نوارهای مسدود کننده آب خشک) پر شده است. لوله شل به الیاف اجازه می دهد تا آزادانه به داخل حرکت کنند و آنها را از فشار مکانیکی خارجی جدا می کند.
رنگ آمیزی فیبر
برای فعال کردن شناسایی فیبرهای جداگانه در کابل، هر فیبر مطابق با استانداردهای TIA-598 یا IEC 60304 دارای کد رنگی است. فرآیند رنگآمیزی یک جوهر نازک قابل درمان با اشعه ماوراء بنفش - معمولاً ضخامت کمتر از 5 میکرومتر - روی پوشش اولیه 250 میکرومتری اعمال میشود. یک اپلیکاتور جوهر اختصاصی یا یک خط ترکیبی رنگ آمیزی و چرخاندن این مرحله را با سرعتی مطابق با سرعت طراحی اولیه انجام می دهد. 12 رنگ استاندارد به ترتیب چرخه می شوند: آبی، نارنجی، سبز، قهوه ای، تخته سنگی، سفید، قرمز، سیاه، زرد، بنفش، رز و آبی.
رشته کابل: ترکیب الیاف در یک مجموعه ساختار یافته
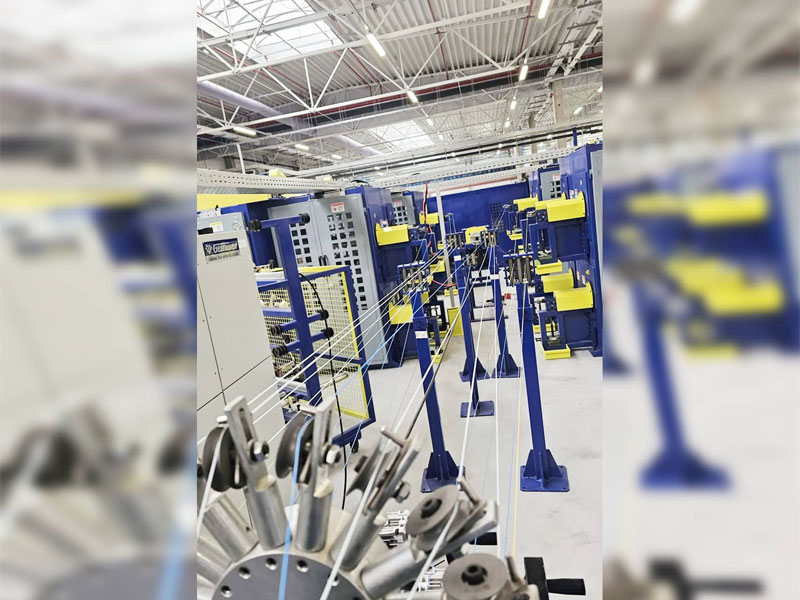
فیبرهای بافر یا لوله های شل در یک کابل چند الیافی بر روی یک ماشین رشته مونتاژ می شوند. این مرحله تعداد کلی فیبر، عملکرد مکانیکی و پیکربندی فیزیکی کابل تمام شده را تعیین می کند.
در طرحهای شل، لولههای متعدد - که هر کدام شامل 2 تا 24 الیاف است - در یک الگوی مارپیچ یا SZ (نوسان معکوس) در اطراف یک عضو استحکام مرکزی، معمولاً یک میله پلاستیکی تقویتشده با شیشه (GRP) یا دسته نخ آرامید قرار میگیرند. رشته SZ اجازه می دهد تا هر لوله به طور مستقل بدون باز کردن کل کابل دسترسی داشته باشد، که یک مزیت اصلی برای اتصال میدانی است.
کابل نواری، یکی دیگر از معماریهای رایج، از یک آرایه مسطح از 4، 6، 8 یا 12 فیبر استفاده میکند که در کنار هم با یک ماده ماتریس به هم متصل شدهاند، سپس روبانهای متعدد را در یک لوله مرکزی یا هسته شکاف انباشته میکنند. کابل های روبانی می توانند جای بگیرند بیش از 6000 فیبر در یک غلاف کابل، آنها را برای استقرار دفاتر مرکزی با چگالی بالا و کابل های ترانک مرکز داده بسیار کارآمد می کند.
| نوع ساخت و ساز | بافر فیبر | محدوده تعداد فیبر | برنامه معمولی |
|---|---|---|---|
| بافر محکم | 900 میکرومتر over 250 µm | 2-144 | سرپوشیده، محل، پلنوم |
| شل لوله | لوله PBT پر از ژل | 2-864 | گیاه بیرونی، دوربرد |
| روبان | آرایه های پیوندی ماتریسی | 72-6912 | مرکز داده، دفتر مرکزی |
| لوله مرکزی (یونیتوب) | یک لوله پر از ژل | 2-24 | دسترسی به شبکه ها، FTTH کاهش می یابد |
نقش اکسترودر سیم و کابل در کاربرد ژاکت
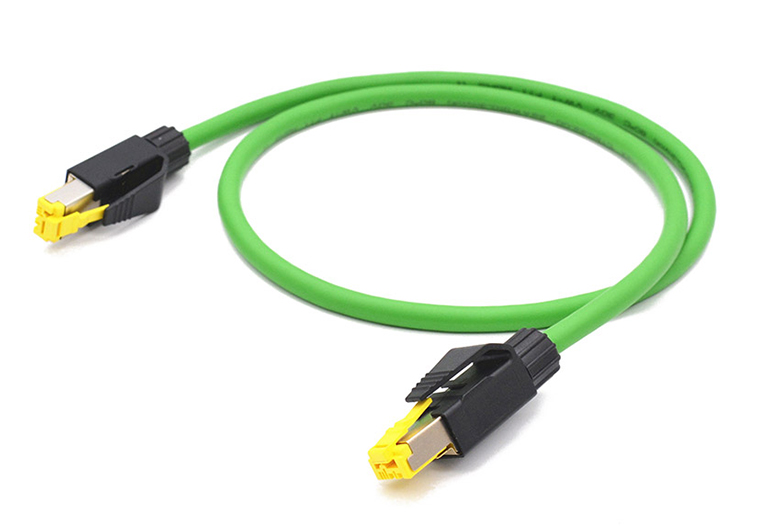
پس از اتصال، هسته کابل ژاکت بیرونی خود را دریافت می کند - لایه محافظ نهایی که مناسب بودن محیطی کابل را تعیین می کند. این قابل مشاهده ترین برنامه کاربردی است اکسترودر سیم و کابل در خط تولید فیبر نوری، و مستقیماً بر تاخیر در شعله، مقاومت در برابر اشعه ماوراء بنفش، قدرت خرد شدن و عملکرد نصب تأثیر می گذارد.
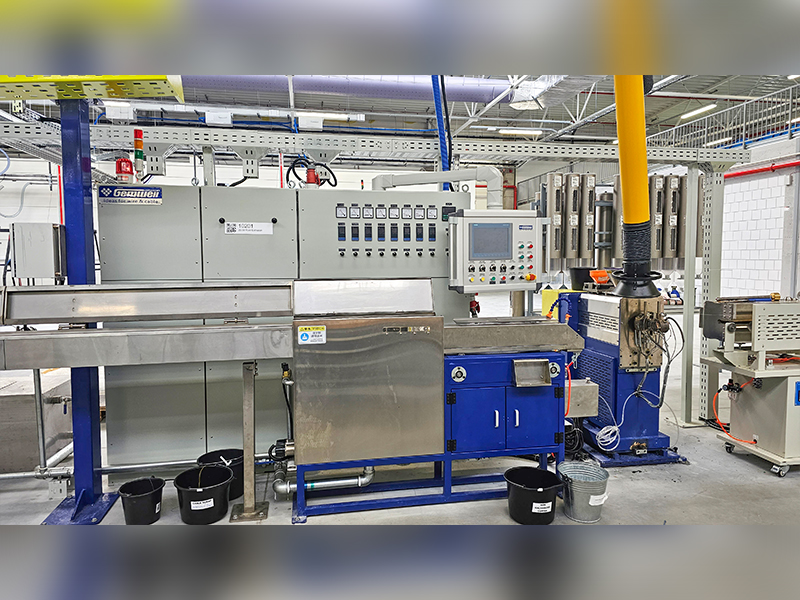
یک اکسترودر سیم و کابل برای این منظور از یک مکانیزم بشکه و پیچ تشکیل شده است که ترکیب گرمانرم را ذوب می کند و آن را با فشار و دمای کنترل شده از طریق قالب متقاطع وارد می کند. برای ژاکت های فیبر نوری، اکسترودر باید با کنترل ویژه ای کار کند زیرا فیبرهای نوری داخل نمی توانند کشش بیش از حد یا شوک حرارتی را در طول عبور ژاکت تحمل کنند.
پارامترهای کلیدی اکسترودر برای پوشش فیبر نوری
- طراحی پیچ: اکسترودرهای تک پیچ با نسبت L/D 20:1 تا 30:1 برای ترکیبات ژاکتی استاندارد هستند. پیچ های مانع یکنواختی مذاب را بهبود می بخشد و عیوب سطحی را در ژاکت تمام شده کاهش می دهد.
- دمای ذوب: بسته به مواد متفاوت است - معمولاً 170-200 درجه سانتی گراد برای PVC، 230-260 درجه سانتی گراد برای HDPE، و 280-310 درجه سانتی گراد برای ترکیبات LSZH (هالوژن کم دود صفر).
- سرعت خط: سیستم های اکسترودر سیم و کابل مدرن که برای پوشش فیبر نوری طراحی شده اند، می توانند کار کنند تا 150-200 متر در دقیقه برای کابل های با قطر کمتر
- کشش کشش کاترپیلار: باید با دقت کالیبره شود. کشش بیش از حد فیبرهای نوری را تحت فشار قرار می دهد و باعث از دست دادن سیگنال دائمی می شود.
- طول کانال خنک کننده: ژاکت های HDPE و LSZH به مسیرهای خنک کننده طولانی تری نیاز دارند - گاهی اوقات 6 تا 12 متر - برای جلوگیری از جمع شدن سطح و حفظ گرد بودن ژاکت.
ترکیبات LSZH که توسط IEC 60332-1 و EN 50200 برای استفاده در ساختمان های عمومی و زیرساخت های حمل و نقل مورد نیاز است، به دلیل محتوای پرکننده بالاتر (معمولا تری هیدرات آلومینیوم یا هیدروکسید منیزیم به عنوان بازدارنده شعله) نسبت به PVC چالش برانگیزتر از PVC هستند. یک اکسترودر سیم و کابل که LSZH را مدیریت می کند باید برش کافی ایجاد کند تا این پرکننده های معدنی به طور یکنواخت بدون تخریب ماتریس پلیمری پخش شود. برخی از سازندگان از مرحله ترکیب اکسترودر دو پیچ در بالادست کراس هد برای اطمینان از قوام ترکیب استفاده می کنند.
زره پوش قبل از ژاکت نهایی
بسیاری از کابلهای دفن مستقیم و بیرونی، یک لایه زره فلزی یا دی الکتریک بین ژاکت داخلی و ژاکت بیرونی دارند. زره نوار فولادی راه راه (CST) مقاومت در برابر جوندگان و محافظت در برابر له شدن را فراهم می کند، در حالی که نخ آرامید یا فایبرگلاس همان محافظت را در طرح های تمام دی الکتریک ارائه می دهد. اگر زره وجود داشته باشد، کابل پس از زره پوش از سر اکسترودر ژاکت دوم عبور می کند - اکسترودر سیم و کابل را به عنصری حتی تکراری در سراسر خط تولید تبدیل می کند.
اعضای استحکام و موانع رطوبت: چه چیزی کابل را با هم نگه می دارد
فیبرهای نوری خود بار کششی ندارند - شیشه بدون شکستگی به سادگی کشیده نمی شود. تمام تنش های نصب باید توسط اعضای استحکام اختصاص داده شده در طراحی کابل تحمل شود.
- نخ آرامید (کولار): رایج ترین عنصر مقاومت در کابل های داخلی و توزیع. درجه بندی بار کششی معمولی از 100 نیوتن برای کابل های قطره ای کوچک 2 فیبر تا بیش از 2700 نیوتن برای کابل های تنه داخلی متغیر است. نخ آرامید در فواصل بین هسته کابل و ژاکت بیرونی قرار می گیرد.
- میله پلاستیکی تقویت شده با شیشه (GRP): به عنوان یک عضو استحکام مرکزی در کابل های شل لوله در فضای باز استفاده می شود. یک میله 5 میلی متری GRP استحکام کششی قابل توجهی را فراهم می کند و از خمش محافظت می کند در حالی که کابل را نارسانا و ایمن نگه می دارد.
- سیم فولادی یا نوار فولادی: در کابل های خود نگهدارنده هوایی (کابل های ADSS از فولاد استفاده نمی کنند) یا طرح های هوایی شلاق دار استفاده می شود. برخی از کابلهای دفن مستقیم زره فولادی را با نوارهای مسدودکننده آب برای محافظت دوگانه ترکیب میکنند.
- عناصر مسدود کننده آب: فاصلههای پر از ژل، نوارهای متورمشونده یا نخهای مسدودکننده آب خشک، از مهاجرت طولی آب جلوگیری میکنند، که میتواند به مرور زمان باعث آلودگی هیدروکسیل شیشه شود و تضعیف آن را در پیک آب 1383 نانومتری افزایش دهد - یک مشکل شناخته شده در الیاف اولیه پیک آب غیر صفر (NZWP).
انواع فیبر نوری: تک حالته در مقابل چند حالته
نمایه ضریب شکست تعبیه شده در پریفرم تعیین می کند که فیبر حاصل تک حالته یا چند حالته است - تمایزی که پیامدهای عمیقی برای کاربرد، هزینه و عملکرد کابل دارد.
| پارامتر | تک حالته (OS2) | چند حالته OM3 | چند حالته OM5 |
|---|---|---|---|
| قطر هسته | 9 میکرومتر | 50 میکرومتر | 50 میکرومتر |
| تضعیف معمولی | ≤0.2 دسی بل در کیلومتر @1550 نانومتر | ≤3.0 دسی بل در کیلومتر @850 نانومتر | ≤3.0 دسی بل در کیلومتر @850 نانومتر |
| حداکثر دسترسی (100G) | بیش از 80 کیلومتر با تقویت | 100 متر | 150 متر (SWDM4) |
| منبع نور | لیزر (DFB/حفره خارجی) | VCSEL (850 نانومتر) | VCSEL (850–950 نانومتر) |
| استفاده اولیه | مخابرات، راه دور، FTTH | شبکه محلی سازمانی، مرکز داده | مرکز داده کوتاهمدت SWDM |
فیبر تک حالته دارای یک هسته 9 میکرومتری ، که تنها یک حالت انتشار را امکان پذیر می کند، پراکندگی مودال را به طور کامل حذف می کند و انتقال ده ها تا صدها کیلومتر را امکان پذیر می کند. فیبر چند حالته، با هسته 50 یا 62.5 میکرومتری خود، صدها حالت را امکان پذیر می کند و خاتمه و اتصال آسان تر است، اما پراکندگی مودال پهنای باند را در مسافت محدود می کند. نمایه درجه بندی شده فیبرهای مدرن OM3/OM4/OM5 - که در آن ضریب شکست به طور سهموی از مرکز به لبه کاهش می یابد - به طور قابل توجهی برای پراکندگی مودال جبران می شود و انتقال 10G تا 400G را در فواصل کوتاهتر سازمانی امکان پذیر می کند.
تست کیفیت در طول فرآیند تولید
تولید کابل فیبر نوری توسط استانداردهای بین المللی و داخلی متعددی اداره می شود. تست کیفیت یک فعالیت مرحله نهایی نیست - در تمام مراحل تولید یکپارچه شده است.
تست های سطح فیبر (پس از ترسیم)
- تضعیف: اندازهگیری شده با OTDR (بازتاب سنج دامنه زمانی نوری) یا روش کات بک در 1310، 1383، 1550 و 1625 نانومتر برای تک حالت. در 850 و 1300 نانومتر برای چند حالته.
- تست اثبات: هر قرقره الیافی تحت آزمایش مقاومت کششی - معمولاً 0.5٪ تا 1٪ ازدیاد طول - قرار می گیرد تا هر الیاف دارای نقص سطح را بررسی کند. الیافی که شکست می خورند در طول آزمایش شکسته می شوند و از هم جدا می شوند.
- طول موج قطع: کوتاه ترین طول موجی را که فیبر در حالت تک حالت واقعی کار می کند را تعیین می کند. برای انطباق با OS2 باید کمتر از 1260 نانومتر باشد.
- قطر میدان حالت (MFD): بر از بین رفتن اتصال و راندمان اتصال کانکتور تأثیر می گذارد. ITU-T G.652 0.4 ± 9.2 میکرومتر را در 1310 نانومتر مشخص می کند.
- پراکندگی کروماتیک و PMD: برای انتقال با سرعت بالا حیاتی است. هر دو باید مقادیر تعیین شده توسط استاندارد فیبر ITU یا IEC را برآورده کنند.
تست های سطح کابل (بعد از ژاکت)
- مقاومت در برابر خرد شدن: طبق روش IEC 60794-1-2 E1. یک نیروی صاف در سراسر سطح مقطع کابل اعمال می شود تا بررسی شود که ژاکت و ساختار از الیاف بدون تغییر میرایی محافظت می کند.
- تست ضربه: چکش قطره ای وزنی برای شبیه سازی ضربات مکانیکی تصادفی در حین نصب استفاده می شود.
- چرخه دما: کابل ها از -40 درجه سانتیگراد تا 70 درجه سانتیگراد (یا بیشتر برای محیط های خشن) چرخه می شوند در حالی که میرایی نوری نظارت می شود. تغییرات باید در طول چرخه در محدوده های تعریف شده باقی بمانند.
- غوطه وری و نفوذ در آب: بر اساس روش F5 IEC 60794-1-2 اثر پر کردن ژل یا مسدود کردن آب خشک را تأیید می کند.
- تست جرقه ژاکت: یک تستر جرقه با ولتاژ بالا در امتداد روکش کابل اجرا می شود تا سوراخ ها یا نقاط نازک ایجاد شده در حین اکستروژن را شناسایی کند - مرحله کنترل کیفیت که مستقیماً روی خط اکسترودر سیم و کابل اعمال می شود.
کابل های فیبر نوری تخصصی: ADSS، زیردریایی و میکرو داکت
فراتر از طرحهای استاندارد شل لوله و بافر محکم، چندین ساختار کابل ویژه نیازمند رویکردهای تولیدی و پیکربندیهای خاص اکسترودر هستند.
کابل های ADSS (همه دی الکتریک خود پشتیبانی).
کابل های ADSS طوری طراحی شده اند که بدون سیم پیام رسان به دکل های خطوط برق متصل شوند. آنها باید در برابر باد، بارگیری یخ و طول دهانه تا حداکثر مقاومت کنند 700 متر بدون افتادگی ژاکت بیرونی از یک ترکیب AT مقاوم در برابر مسیر ساخته شده است که در برابر تخریب ناشی از میدان های الکتریکی با ولتاژ بالا ناشی از نزدیکی به هادی های پر انرژی مقاومت می کند. اکسترودر سیم و کابل مورد استفاده برای پوشش ADSS باید این ترکیبات ویژه AT را کنترل کند که رفتار رئولوژیکی متفاوتی نسبت به HDPE استاندارد دارند و نیاز به تنظیمات دمای پیچ و تنظیمات فشار دارند.
کابل فیبر نوری زیردریایی
کابل های زیردریایی باید در عمق بیش از حد دوام بیاورند 8000 متر در مسیرهای بین اقیانوسی - فشار بالای 80 مگاپاسکال. واحد الیاف در یک لوله مسی قرار داده می شود که با جوشکاری مهر و موم شده است تا از نفوذ هیدروژن جلوگیری شود که باعث افزایش تضعیف الیاف در طول دهه ها می شود. لایههایی از سیمهای فولادی با کشش بالا و ژاکتهای پلی اتیلن در چند پاس اعمال میشوند که هر کدام به مرحله اکسترودر ژاکتبندی خاص خود نیاز دارند. ساخت یک بخش کابل فرا اقیانوسی می تواند شامل بیش از دوجین گذر اکستروژن متوالی باشد.
کابل های میکرو داکت و فیبر دمنده
کابل های فیبر دمیده شده برای نصب توسط هوای فشرده از طریق کانال های میکرو از پیش نصب شده، معمولاً طراحی شده اند. قطر 5 تا 10 میلی متر . سطح خارجی کابل باید ضریب اصطکاک بسیار پایینی داشته باشد - که اغلب با اکسترود کردن یک لایه بیرونی نایلون لغزنده یا HDPE با بافت سطحی ظریف روی سیم و اکسترودر کابل حاصل می شود - تا امکان نصب به کمک هوا در فواصل 1 کیلومتری یا بیشتر را با یک ضربه واحد فراهم کند. این رویکرد به شدت هزینه های ترانشه را در راه اندازی FTTH کاهش می دهد.
از درام کارخانه تا شبکه نصب شده: مراحل نهایی
پس از تمام ژاکت ها و آزمایش ها، کابل فیبر نوری تمام شده بر روی درام های چوبی یا پلاستیکی در طول حمل و نقل استاندارد پیچیده می شود. طول قرقره متداول برای کابل های شل لوله در فضای باز است 2 کیلومتر و 4 کیلومتر و 6 کیلومتر . هر درام با نوع کابل، تعداد فیبر، نوع فیبر (OS2، OM4، و غیره)، طول درام، و تاریخ و جابجایی تولید برچسبگذاری میشود - همه اینها بر اساس برج کشی و دستهای پیشفرم قابل ردیابی هستند.
تست پذیرش کارخانه (FAT) در این مرحله شامل آزمایش OTDR از هر فیبر روی هر درام برای تولید یک ردپای میرایی کامل است. این ردیابی بایگانی شده و همراه با کابل ارسال میشود تا به عنوان مرجعی باشد که OTDRهای اندازهگیری شده در میدان را میتوان پس از نصب با هم مقایسه کرد و شناسایی آسیبهای وارد شده در حین کشیدن یا ترانشهکردن را آسان میکند.
اتصال - اتصال کانکتورهای صیقل داده شده کارخانه به انتهای فیبر - به صورت اختیاری در کارخانه کابل یا در محل نصب انجام می شود. کانکتورهای صیقل داده شده کارخانه به تلفات درج در زیر دست می یابند 0.2 دسی بل با تلفات برگشتی بالای 50 دسی بل برای پرداخت های APC (تماس فیزیکی زاویه دار)، عملکردی که تکرار مداوم آن در شرایط مزرعه دشوار است.
سوالات متداول
کابل فیبر نوری از چه مواد اولیه ای ساخته شده است؟
فیبر نوری خود از شیشه سیلیکا فوق خالص (دی اکسید سیلیکون، SiO2) ساخته شده است که از مواد ناخالصی مانند دی اکسید ژرمانیوم برای تنظیم ضریب شکست استفاده می شود. پوششهای محافظ، لولههای بافر و ژاکت از ترموپلاستیکهای مختلف مانند ترکیبات آکریلات، PBT، PVC، HDPE، PVDF یا LSZH ساخته شدهاند که همگی از طریق تجهیزات اکستروژن پردازش میشوند.
یک فیبر نوری در مقایسه با موی انسان چقدر نازک است؟
یک فیبر نوری منفرد پس از ترسیم دارای قطر بیرونی است 125 میکرومتر (0.125 میلی متر) ، که تقریباً به اندازه یک موی متوسط انسان است. خود هسته شیشه ای - بخشی که نور را حمل می کند - در فیبر تک حالته فقط 9 میکرومتر عرض دارد، تقریباً یک دهم عرض یک مو.
اکسترودر سیم و کابل در تولید کابل فیبر نوری چه می کند؟
یک اکسترودر سیم و کابل ترکیب گرمانرم را ذوب می کند و آن را به عنوان یک لایه پیوسته و با ابعاد دقیق روی فیبر نوری یا هسته کابل اعمال می کند. در تولید فیبر نوری، اکسترودرها در چند مرحله استفاده میشوند: تشکیل پوششهای بافر محکم در اطراف فیبرهای مجزا، تولید لولههای بافر شل که حاوی گروههایی از الیاف هستند، و اعمال پوشش بیرونی کابل. اکسترودر باید با کنترل دما و سرعت دقیق کار کند تا از آسیب رساندن به فیبرهای نوری ظریف داخل جلوگیری شود.
ساخت کابل فیبر نوری چقدر طول می کشد؟
ساخت پریفرم در هر بسته چند روز تا یک هفته طول می کشد. کشش فیبر با سرعت 15 تا 25 متر بر ثانیه به این معنی است که یک قرقره فیبر 5000 کیلومتری تقریباً 60 تا 90 ساعت کار برج کشش مداوم طول می کشد. پردازش ثانویه، رشته کردن، و ژاکت کردن روزهای بیشتری را اضافه می کند. کل زمان چرخه از مواد خام تا درام تمام شده معمولاً است دو تا چهار هفته برای یک کابل شل لوله استاندارد در فضای باز.
آیا کابل فیبر نوری به جای شیشه با پلاستیک ساخته می شود؟
بله. فیبر نوری پلاستیک (POF) از PMMA (پلی متیل متاکریلات) یا پلیمر فلوئوردار به عنوان هسته و مواد روکش استفاده می کند. POF در مقایسه با فیبر سیلیسی دارای هسته بسیار بزرگتر (تا 1 میلی متر) و تضعیف بسیار بالاتر (حدود 150-200 دسی بل در کیلومتر در 650 نانومتر) است، بنابراین محدود به مسیرهای کوتاه زیر 50 متر است - معمولاً شبکه های خودرو، سیستم های A/V خانگی، و پیوندهای حسگر صنعتی در مواردی که نیاز به حسگرهای صنعتی کمتر است.
LSZH چیست و چرا در کابل های فیبر نوری اهمیت دارد؟
LSZH مخفف Low Smoke Zero Halogen می باشد. این مواد ژاکت را توصیف می کند که وقتی در معرض آتش قرار می گیرند، حداقل دود تولید می کنند و گاز هالوژن ندارند (مانند کلر از PVC). این موضوع در فضاهای بسته مانند تونلهای حمل و نقل، بیمارستانها و ساختمانهای اداری که دود سمی ناشی از سوختن کابلها خطر جدی تخلیه را به همراه دارد، اهمیت دارد. ژاکت های LSZH با استفاده از یک اکسترودر سیم و کابل که برای ترکیبات با ویسکوزیته بالاتر و پرکننده پیکربندی شده است، اعمال می شود و کابل ها باید سری های آزمایشی IEC 60332-3، IEC 61034 و IEC 60754 را پاس کنند.
 مرتبط محصولات