E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


پاسخ مستقیم: نحوه محاسبه اندازه کابل سیم
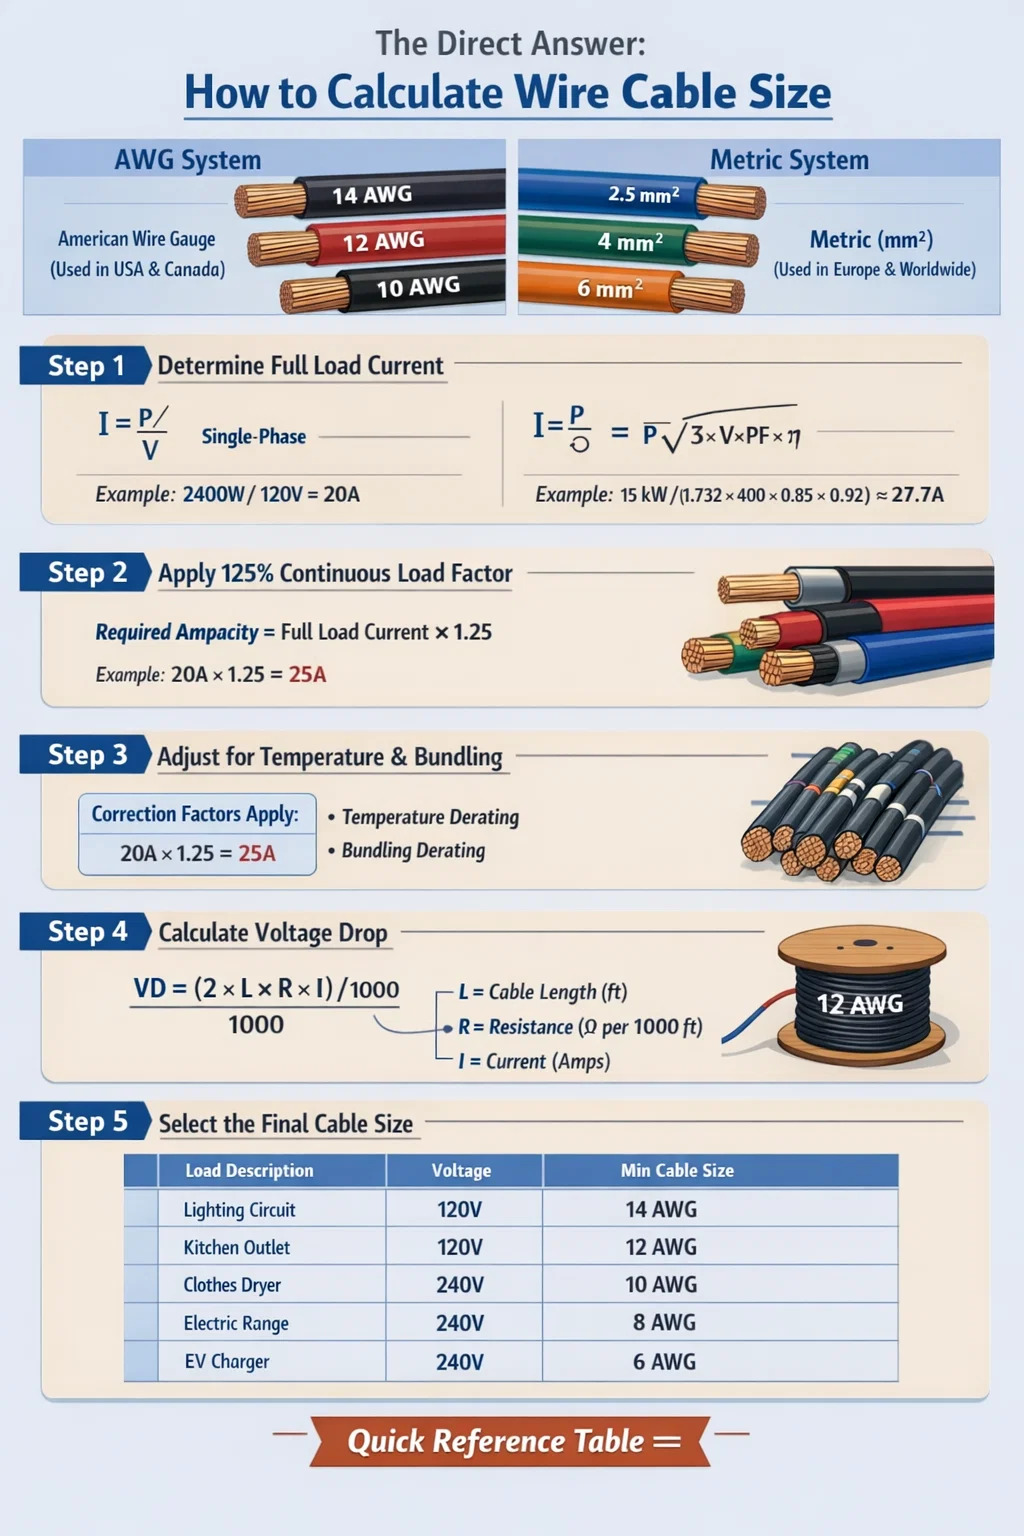
برای محاسبه اندازه کابل سیم، باید حداکثر جریان (آمپانی) کابل را تعیین کنید، سپس محدودیت های افت ولتاژ و فاکتورهای ایمنی را اعمال کنید تا مقطع هادی صحیح را انتخاب کنید. پرکاربردترین فرمول بر اساس قانون اهم ترکیب شده با کد ملی برق (NEC) یا استانداردهای IEC است. برای اکثر سیستم های AC، قانون اساسی این است: رسانایی را انتخاب کنید که ظرفیت حمل جریان از 125 درصد جریان بار پیوسته بیشتر شود. برای مدارهای DC یا کابل های طولانی تر، محاسبات افت ولتاژ اولویت دارند.
به طور عملی، اگر یک بار پیوسته 20 آمپر در مدار 120 ولت AC داشته باشید، حداقل آمپاکی 20 آمپر × 1.25 = 25 آمپر را ضرب می کنید، که به یک هادی مسی 12 AWG در جدول های استاندارد NEC ampacity اشاره می کند. برای تجهیزات حساس به ولتاژ در فواصل طولانی، افت ولتاژ باید به طور جداگانه با استفاده از فرمول محاسبه شود: VD = (2 × L × R × I) / 1000 ، که در آن L طول کابل یک طرفه بر حسب فوت است، R مقاومت در هر 1000 فوت، و I جریان بار بر حسب آمپر است.
این راهنما در هر مرحله از فرآیند محاسبات، سیستمهای AWG و متریک (mm²)، انواع عایقهای مختلف، شرایط نصب و چگونگی کیفیت ساخت کابل را پوشش میدهد. اکسترودر سیم و کابل لایه عایق را پردازش می کند - بر عملکرد الکتریکی نهایی و رتبه بندی ایمنی کابل تأثیر می گذارد.
درک سیستم های اندازه سیم و کابل: AWG در مقابل mm²
قبل از محاسبه، باید بدانید که کدام سیستم اندازه گیری برای منطقه و برنامه شما اعمال می شود. دو استاندارد غالب عبارتند از: سیستم سیمسنج آمریکایی (AWG) و سیستم سطح مقطع متریک که بر حسب میلیمتر مربع اندازهگیری میشود.
سیستم سیم سنج آمریکایی (AWG).
AWG عمدتاً در ایالات متحده و کانادا استفاده می شود. به طور متضاد، عدد AWG کمتر به معنای هادی ضخیم تر و با ظرفیت بالاتر است . به عنوان مثال، مس 4 AWG به طور قابل توجهی جریان بیشتری نسبت به 14 AWG دارد. مقیاس AWG از 0000 (4/0) در انتهای بزرگ تا 40 AWG برای کاربردهای سیم ریز اجرا می شود. سیم کشی معمولی مسکونی و تجاری از 14 AWG، 12 AWG و 10 AWG برای مدارهای انشعاب استفاده می کند، در حالی که هادی های فیدر ممکن است از 6 AWG، 4 AWG، 2 AWG یا بزرگتر استفاده کنند.
سیستم مقطع متریک (mm²)
سیستم mm² که در سرتاسر اروپا، آسیا، استرالیا و اکثر نقاط دیگر جهان با رعایت استانداردهای IEC استفاده می شود، مستقیماً سطح مقطع هادی را توصیف می کند. اندازه های متداول عبارتند از 1.5 میلی متر مربع، 2.5 میلی متر مربع، 4 میلی متر مربع، 6 میلی متر مربع، 10 میلی متر مربع، 16 میلی متر مربع، 25 میلی متر مربع، 35 میلی متر مربع، 50 میلی متر مربع و بیشتر. یک هادی 2.5 میلی متر مربعی از نظر مقطع تقریباً معادل 14 AWG است. اگرچه ظرفیت دقیق به نوع عایق و روش نصب بستگی دارد.
| اندازه AWG | تقریبا میلی متر مربع | ظرفیت مس (75 درجه سانتیگراد) | برنامه معمولی |
|---|---|---|---|
| 14 AWG | 2.08 میلی متر مربع | 20A | مدارهای روشنایی |
| 12 AWG | 3.31 میلی متر مربع | 25A | پریزهای عمومی |
| 10 AWG | 5.26 میلی متر مربع | 35A | کولر گازی، خشک کن |
| 8 AWG | 8.37 میلی متر مربع | 50A | محدوده های الکتریکی، شارژرهای EV |
| 6 AWG | 13.3 میلی متر مربع | 65A | پانل های فرعی، موتورهای بزرگ |
| 4 AWG | 21.2 میلی متر مربع | 85A | فیدرهای ورودی سرویس |
| 2 AWG | 33.6 میلی متر مربع | 115A | تغذیه پنل اصلی |
روش گام به گام برای محاسبه اندازه کابل سیم
اندازه مناسب کابل از یک توالی منطقی پیروی می کند. نادیده گرفتن مراحل منجر به کابلهای کوچکتر میشود که بیش از حد گرم میشوند و خطر آتشسوزی ایجاد میکنند، یا کابلهای بزرگ که مواد را هدر میدهند و هزینه نصب را بیرویه افزایش میدهند.
مرحله 1: جریان بار کامل را تعیین کنید
نقطه شروع برای هر محاسبه اندازه کابل، شناسایی جریان بار کامل (FLC) تجهیزات متصل است. برای بارهای مقاومتی مانند بخاری ها، این کار ساده است: از P = V × I استفاده کنید، که به I = P / V مرتب شده است. برای یک بخاری فضایی 2400 وات در مدار 120 ولت، I = 2400 / 120 = 20 آمپر .
برای بارهای موتور سه فاز، فرمول این است: I = P / (√3 × V × PF × η)، که در آن PF ضریب توان و η بازده است. یک موتور 15 کیلوواتی در 400 ولت با PF = 0.85 و η = 0.92 به I = 15000 / (1.732 × 400 × 0.85 × 0.92) ≈ 27.7A . همیشه از داده های پلاک نام در صورت موجود بودن به جای تخمین های محاسبه شده استفاده کنید.
مرحله 2: ضریب بار مداوم را اعمال کنید
برای بارهایی که به طور مداوم به مدت 3 ساعت یا بیشتر کار می کنند، NEC بخش 210.19 نیاز به اندازه هادی دارد. 125 درصد جریان بار پیوسته . اگر بار شما به طور مداوم 20 آمپر می کشد، حداقل ولتاژ هادی باید 25 × 1.25 = 25 آمپر باشد. این حاشیه ایمنی حرارتی باعث ایجاد گرما در عایق در طول عملیات پایدار می شود. استانداردهای IEC از رویکرد مشابهی از طریق فاکتورهای تصحیح اعمال شده بر روی مقادیر پایه ampacity استفاده می کنند.
مرحله 3: فاکتورهای تصحیح را برای دما و بسته بندی اعمال کنید
کابلهایی که در محیطهای با دمای بالا نصب شدهاند یا با کابلهای دیگر گروهبندی میشوند، باید کاهش یافته باشند. جدول NEC 310.15(B)(1) فاکتورهای تصحیح دما را ارائه می دهد. در دمای محیط 40 درجه سانتیگراد به جای 30 درجه سانتیگراد استاندارد، یک هادی با درجه حرارت 75 درجه سانتیگراد باید با ضریب کاهش یابد. 0.88 . این بدان معناست که یک هادی با درجه بندی 25 آمپر در دمای 30 درجه سانتیگراد فقط 22 آمپر را در دمای 40 درجه سانتیگراد محیط به طور ایمن حمل می کند.
اصلاح بسته بندی به همان اندازه مهم است. وقتی 4 تا 6 هادی حامل جریان یک مجرای مشترک دارند، ضریب 0.80 را اعمال کنید. برای 7 تا 9 هادی، از 0.70 استفاده کنید. برای 10 تا 20 هادی که با هم جمع شده اند، ضریب به 0.50 کاهش می یابد. عدم اعمال فاکتورهای باندلینگ یکی از شایع ترین علل گرمای بیش از حد در سینی کابل های تجاری است.
مرحله 4: افت ولتاژ را محاسبه کنید
محدودیتهای افت ولتاژ معمولاً 3٪ برای مدارهای انشعاب و 5٪ در کل برای فیدر به همراه مدار انشعاب ترکیبی است (بر اساس توصیه NEC، اگرچه برای همه موارد نیاز به کد سخت نیست). از این فرمول برای مدارهای تک فاز AC و DC استفاده کنید:
VD (ولت) = (2 × L × R × I) / 1000
جایی که L = طول کابل یک طرفه بر حسب فوت، R = مقاومت بر حسب اهم در هر 1000 فوت (از جداول مقاومت هادی)، و I = جریان بار بر حسب آمپر. ضریب 2 برای هر دو هادی خروجی و برگشتی حساب می شود.
مثال: مدار 120 ولت، 100 فوت یک طرفه، حامل 15 آمپر تا 14 AWG مس (R = 3.14 Ω/1000 فوت): VD = (2 × 100 × 3.14 × 15) / 1000 = 9.42 ولت ، که 7.85٪ است - بسیار بالاتر از حد 3٪. ارتقاء به 10 AWG (R = 1.24 Ω/1000 فوت) این میزان را به 3.72 ولت یا 3.1 درصد کاهش می دهد که حاشیه ای است اما برای بارهای غیر حساس قابل قبول است. برای تجهیزات دقیق، حرکت به 8 AWG آن را به 1.8٪ می رساند.
برای سیستم های سه فاز، فرمول به صورت زیر تغییر می کند: VD = (√3 × L × R × I) / 1000 ، جایگزینی ضریب 2 با 1.732 زیرا هندسه فاز مقاومت موثر حلقه را کاهش می دهد.
مرحله 5: اندازه کابل نهایی را انتخاب کنید
پس از محاسبه ولتاژ مورد نیاز (با اعمال تمام فاکتورهای اصلاحی) و حداقل اندازه هادی مورد نیاز برای برآورده کردن محدودیت های افت ولتاژ، هر سایز بزرگتر را انتخاب کنید . این اندازه کابل حاکم است. همیشه به اندازه هادی استاندارد موجود بعدی گرد کنید - هرگز به سمت پایین گرد نکنید.
نقش نوع عایق در توان کابل
مواد عایق اطراف رسانا به طور مستقیم تعیین می کند که کابل چقدر گرما را می تواند به طور ایمن تحمل کند، که به نوبه خود درجه قدرت را تعیین می کند. این جایی است که فرآیند تولید - به طور خاص عملکرد اکسترودر سیم و کابل - تأثیر مستقیمی بر خواص الکتریکی و حرارتی محصول نهایی دارد.
درجه بندی های معمول دمای عایق و تعیین NEC آنها عبارتند از:
- 60 درجه سانتیگراد (140 درجه فارنهایت) - نوع TW که در سیم کشی های مسکونی قدیمی استفاده می شود. آمپاکیت کمتر، برای مدارهای با بار بالا مناسب نیست.
- 75 درجه سانتی گراد (167 درجه فارنهایت) - انواع THW، THWN. رایج ترین عایق های تجاری و صنعتی این ستون استانداردی است که در NEC جدول 310.15 برای اندازه گیری هادی در اکثر تاسیسات جدید استفاده می شود.
- 90 درجه سانتی گراد (194 درجه فارنهایت) - انواع THHN، XHHW-2، RHH. ampacity پایه بالاتر است، اما NEC اغلب پایان را به 75 درجه سانتیگراد محدود می کند مگر اینکه تجهیزات به طور خاص برای پایانه های 90 درجه سانتیگراد رتبه بندی شده باشند. می تواند در درجه حرارت کامل 90 درجه سانتیگراد در هوای آزاد یا زمانی که تجهیزات پایانه بر این اساس رتبه بندی شده اند استفاده شود.
- 150 درجه سانتیگراد و بالاتر - کابل های تخصصی با استفاده از لاستیک سیلیکونی، PTFE (تفلون) یا عایق معدنی (کابل MI). در کوره ها، کوره های صنعتی و تجهیزات فرآیندی با دمای بالا استفاده می شود.
ثبات ضخامت عایق بسیار مهم است. الف اکسترودر سیم و کابل در یک خط تولید مدرن از هندسه قالب دقیق، کنترل دمای مذاب و تنظیم سرعت خط برای حفظ ضخامت دیواره یکنواخت در اطراف هادی استفاده میشود. عایق ناسازگار - در برخی نقاط نازک تر - نقاط داغ موضعی ایجاد می کند که درجه حرارت موثر را کاهش می دهد حتی اگر ضخامت متوسط مطابق با مشخصات باشد. ماشینآلات اکسترودر پیشرفته از تولیدکنندگان چین، اروپا و آمریکای شمالی اکنون از سیستمهای اندازهگیری لیزری و تصحیح خروج از مرکز خودکار برای دستیابی به تحملهای ضخامت دیواره در محدوده 5±% یا بیشتر استفاده میکنند.
| نوع عایق | رتبه بندی دما | 12 AWG Cu Ampacity | مکان مرطوب/خشک |
|---|---|---|---|
| TW | 60 درجه سانتی گراد | 20A | مرطوب/خشک |
| THW / THWN | 75 درجه سانتی گراد | 25A | مرطوب/خشک |
| THHN / XHHW-2 | 90 درجه سانتی گراد | 30A | فقط خشک (THHN) / مرطوب (XHHW-2) |
| کابل MI | 250 درجه سانتی گراد | 40A | مرطوب/خشک/High heat |
مس در مقابل هادی های آلومینیومی: تفاوت در اندازه
هادی های آلومینیومی معمولا برای کابل های ورودی سرویس، فیدرها و توزیع برق استفاده می شوند. آنها سبک تر و ارزان تر از مس هستند، اما آلومینیوم تنها حدود 61 درصد رسانایی مس را دارد ، به این معنی که برای حمل همان جریان به سطح مقطع بزرگتری نیاز دارید.
به عنوان یک قانون عملی: برای مطابقت با وسعت یک هادی مسی، آلومینیوم تقریباً نیاز دارد دو اندازه AWG بزرگتر . در جایی که مس 6 AWG 65 آمپر (در دمای 75 درجه سانتیگراد) را حمل می کند، برای انتقال همان جریان به آلومینیوم 4 AWG نیاز دارید. برای اندازه گیری متریک، هادی آلومینیومی 16 میلی متر مربع تقریباً با هادی مسی 10 میلی متر مربع مطابقت دارد.
آلومینیوم همچنین با چرخه های دما بیشتر از مس منبسط و منقبض می شود که می تواند به مرور زمان باعث شل شدن اتصال شود. تمام پایانه های هادی آلومینیومی باید از کانکتورهایی با درجه AL/CU استفاده کنند و برای جلوگیری از تجمع اکسیداسیون که مقاومت را افزایش می دهد، ترکیب آنتی اکسیدانی در اتصالات و پایانه ها مورد نیاز است. اینها الزامات کد در اکثر حوزه های قضایی هستند، نه اقدامات اختیاری.
از نقطه نظر تولید، اکستروژن عایق بر روی هادی های آلومینیومی مستلزم کنترل دقیق سرعت خط و دمای ترکیب در اکسترودر سیم و کابل . شیمی سطح آلومینیوم با مس متفاوت است و برخی از ترکیبات عایق به طور متفاوتی می چسبند. تولیدکنندگان کابل با کیفیت، تست های چسبندگی را انجام می دهند تا اطمینان حاصل کنند که اتصالات عایق به درستی به هم متصل نمی شود و در طول خم شدن یا چرخه حرارتی از هادی جدا نمی شود.
اندازه کابل برای مدارهای موتور
مدارهای موتور از قوانین متفاوتی نسبت به مدارهای انشعاب عمومی پیروی می کنند زیرا موتورها در هنگام راه اندازی جریان هجومی بسیار بالایی می کشند - معمولاً 6 تا 8 برابر جریان بار کامل برای 0.5 تا 2 ثانیه. خود کابل برای این جریان هجومی نیازی به اندازهگیری ندارد (حفاظت اضافه جریان این امر را کنترل میکند)، اما هادی باید بر اساس قوانین NEC ماده 430 اندازهگیری شود تا جداول استاندارد.
برای یک موتور، NEC 430.22 نیاز به اندازه هادی مدار انشعاب دارد حداقل 125 درصد از جریان بار کامل موتور (FLC) همانطور که در جدول NEC 430.247-430.250 ذکر شده است (مقدار پلاک نام نیست، مگر اینکه پلاک نام کمتر از مقدار جدول باشد). جدول 430.248 برای یک موتور تک فاز 5 اسب بخاری 230 ولتی، FLC را 28 آمپر ذکر کرده است. سپس هادی باید حداقل 28 × 1.25 = 35A را کنترل کند که به مس 8 AWG اشاره دارد.
برای برنامه های کاربردی درایو فرکانس متغیر (VFD)، ملاحظات اضافی اعمال می شود. VFD ها جریان های هارمونیک تولید می کنند که گرمای اضافی را در هادی ها تولید می کنند. بسیاری از مهندسان هنگام اندازهگیری کابلها برای موتورهای VFD، 10 تا 15 درصد حاشیه اضافی را به فاکتور استاندارد 125 درصد اضافه میکنند. کابل محافظ نیز معمولاً بین خروجی VFD و موتور مورد نیاز است تا نویز فرکانس بالا را در خود داشته باشد و از آسیب یاتاقانهای جریانهای حالت معمول جلوگیری کند.
محاسبه افت ولتاژ Deep Dive: Long Cable Run
برای کابل های بیش از 50 فوت (حدود 15 متر)، افت ولتاژ اغلب به فاکتور اندازه غالب تبدیل می شود - نه ampacity. این امر به ویژه در سیستم های فتوولتائیک خورشیدی (PV)، تاسیسات کشاورزی، روشنایی در فضای باز و کارخانه های صنعتی با تجهیزاتی که دور از تابلوی توزیع اصلی قرار دارند، صادق است.
محاسبه مقطع هادی مورد نیاز از افت ولتاژ
می توانید فرمول افت ولتاژ را مجدداً تنظیم کنید تا به طور مستقیم مقطع هادی مورد نیاز را محاسبه کنید. برای مس در سیستم تک فاز:
A (mm²) = (2 × L × I × ρ) / VD_max
در جایی که A سطح مقطع مورد نیاز بر حسب میلی متر مربع، L طول کابل یک طرفه بر حسب متر، I جریان بار بر حسب آمپر، ρ (rho) مقاومت مس = 0.0172 Ω·mm²/m (یا 0.0282 برای آلومینیوم)، و VD_max حداکثر افت ولتاژ مجاز در ولتاژ است.
مثال: یک پمپ 30 آمپر در 230 ولت می کشد که در 120 متری تخته توزیع قرار دارد. حداکثر افت ولتاژ مجاز = 3% × 230 ولت = 6.9 ولت.
A = (2 × 120 × 30 × 0.0172) / 6.9 = 123.84 / 6.9 = 17.95 میلی متر مربع . به اندازه استاندارد بعدی گرد کنید: 25 میلی متر مربع هادی مسی
اگر همان پمپ تنها در فاصله 30 متری قرار داشت، محاسبه 4.49 میلیمتر مربع را به دست میآورد که تا 6 میلیمتر مربع گرد میشود - بسیار کوچکتر و ارزانتر. هزینه کم کردن اندازه در طولانی مدت ناشی از اتلاف انرژی و کاهش عملکرد تجهیزات است، نه فقط گرمای بیش از حد.
افت ولتاژ در سیستم های خورشیدی PV DC
در تاسیسات خورشیدی، اندازه کابل DC برای کارایی سیستم بسیار مهم است. NEC ماده 690 توصیه می کند افت ولتاژ در مدارهای منبع PV را محدود کنید 2 درصد یا کمتر برای حداکثر برداشت انرژی افت 2 درصدی در سیستم رشته ای 600 ولتی تنها 12 ولت افت را در طول کابل امکان پذیر می کند. با جریان رشته 9 آمپر و یک جریان 50 متری (یک طرفه)، مقطع هادی مورد نیاز A = (2 × 50 × 9 × 0.0172) / 12 = 1.29 میلی متر مربع است که به حداقل 2.5 میلی متر مربع کابل PV (USE-2 یا PV Wire در USE-2) اشاره می کند.
چگونه کیفیت ساخت کابل بر محاسبات اندازه تاثیر می گذارد
محاسبات اندازه کابل سیم فرض می کند که کابل با مشخصات رتبه بندی شده خود مطابقت دارد. این بدان معناست که هادی دارای سطح مقطع صحیح است، عایق دارای ضخامت و خواص دی الکتریک صحیح است، و مقاومت در واحد طول با مقادیر منتشر شده مطابقت دارد. در عمل، کیفیت کابل به طور قابل توجهی بین تولید کنندگان متفاوت است و این تنوع مستقیماً بر اینکه آیا محاسبات شما در این زمینه انجام می شود تأثیر می گذارد.
نسبت پر کردن هادی و رشته
هادی های رشته ای از چندین سیم کوچکتر که به هم پیچیده شده اند تشکیل شده اند. نسبت پر - درصدی از سطح مقطع اسمی که در واقع توسط فلز اشغال شده است - بر مقاومت تأثیر می گذارد. یک هادی رشتهای 2.5 میلیمتر مربعی با بستهبندی ضعیف رشته ممکن است سطح مقطع فلزی واقعی فقط 2.3 میلیمتر مربع داشته باشد که مقاومت را تقریباً 8 تا 9 درصد در مقایسه با مشخصات افزایش میدهد. این به طور مستقیم بر افت ولتاژ و عملکرد حرارتی تأثیر می گذارد. سازندگان کابل های درجه یک مقاومت هادی را بر اساس IEC 60228 یا ASTM B8 اندازه گیری می کنند تا انطباق را تأیید کنند.
ضخامت عایق و فرآیند اکستروژن
لایه عایق از طریق a اعمال می شود اکسترودر سیم و کابل - ماشینی که ترکیب پلیمری (PVC، XLPE، LSZH یا مواد دیگر) را ذوب می کند و آن را از طریق یک قالب دقیق در اطراف هادی متحرک وارد می کند. کیفیت این فرآیند اکستروژن، قوام ضخامت عایق، پرداخت سطح و چسبندگی به هادی یا ژاکت داخلی را تعیین می کند.
سیستم های اکسترودر سیم و کابل مدرن مورد استفاده توسط سازندگان برجسته عبارتند از:
- کنترل گریز از مرکز حلقه بسته : حسگرهای لیزری یا خازنی تمرکز عایق را در زمان واقعی اندازه گیری می کنند و به طور خودکار موقعیت قالب را برای تصحیح پوشش خارج از مرکز تنظیم می کنند.
- نظارت بر فشار و دمای مذاب : ویسکوزیته ترکیب را از طریق قالب تضمین می کند و از ایجاد لکه های نازک ناشی از تغییر دما در بشکه اکسترودر جلوگیری می کند.
- ادغام تستر جرقه : تست کننده های جرقه ولتاژ بالا 100% کابل تولید شده را به صورت خطی اسکن می کنند تا سوراخ ها یا نقاط نازک در عایق را قبل از پیچیدن کابل تشخیص دهند.
- سیستم های اندازه گیری قطر : میکرومترهای لیزری قطر بیرونی را به طور مداوم اندازه میگیرند و دادهها را برای کنترل سرعت خط و خروجی اکسترودر برای حفظ تلورانسهای قطر مشخص شده برمیگردانند.
هنگام خرید کابل برای کاربردهای حیاتی - ماشینآلات صنعتی، سیمکشی ساختمان، فیدرهای زیرزمینی - همیشه بررسی کنید که کابل با گواهیهای UL، CSA یا IEC مطابق با استانداردهای مربوطه مطابقت دارد. کابل تست شده و لیست شده شخص ثالث تضمین می کند که عایق اعمال شده توسط فرآیند اکسترودر سیم و کابل حداقل ضخامت، استحکام دی الکتریک و مقاومت در برابر دما را برآورده می کند.
عملکرد عایق XLPE در مقابل PVC
عایق پلی اتیلن متقاطع (XLPE) از طریق یک فرآیند اکسترودر سیم و کابل تخصصی تولید میشود که شامل مرحله ولکانیزاسیون (پیوند متقاطع) میشود، یا از طریق پخت با بخار، پخت با نیتروژن خشک (خط CCV)، یا پخت رطوبت سیلان. اتصال متقابل یک شبکه پلیمری سه بعدی ایجاد می کند که XLPE می دهد عملکرد حرارتی قابل توجهی بهتر از PVC است : کابل های برق با عایق XLPE به طور مداوم تا 90 درجه سانتی گراد، 130 درجه سانتی گراد در زمان اضافه بار اضطراری و 250 درجه سانتی گراد در شرایط اتصال کوتاه درجه بندی می شوند. پی وی سی در 70 درجه سانتیگراد برای درجه های استاندارد به اوج خود می رسد.
برای کابل های ولتاژ متوسط (1kV-35kV)، عایق XLPE تولید شده بر روی خط اکسترودر سیم و کابل با اکستروژن سه گانه - استفاده از صفحه نمایش داخلی نیمه هادی، عایق XLPE و صفحه نمایش نیمه هادی بیرونی در یک گذر - استاندارد صنعتی است. این رویکرد تک گذر، آلودگی رابط بین لایهها را حذف میکند، که یک عامل حیاتی برای یکپارچگی دی الکتریک ولتاژ بالا است.
نمونه های کاربردی اندازه کابل سیم بر اساس کاربرد
تئوری با مثالهای کاربردی ملموس در انواع مختلف نصب واضحتر میشود. نمونههای کار شده زیر رایجترین سناریوهایی را که در محیطهای مسکونی، تجاری و صنعتی با آن مواجه میشوند، پوشش میدهند.
مدار آشپزخانه مسکونی (120 ولت، 20 آمپر)
NEC 210.11(C)(1) به حداقل دو مدار دستگاه کوچک 20A در مناطق آشپزخانه نیاز دارد. کابل: 12 AWG / 2 مسی، نوع NM-B (Romex)، شکن 20 آمپر. کابلی که از پنل عبور می کند معمولاً در یک خانه یک خانواده 30 تا 60 فوت است. افت ولتاژ در 20 آمپر بیش از 60 فوت: VD = (2 × 60 × 1.98 × 20) / 1000 = 4.75 ولت، که 3.96٪ . قابل قبول برای اکثر بارهای لوازم آشپزخانه. برای نصب محافظهکارانهتر یا جایی که دوندگی بیش از 80 فوت است، به 10 AWG ارتقا دهید.
ایستگاه شارژ EV (240 ولت، 48 آمپر پیوسته)
یک شارژر EV سطح 2 با 11.5 کیلووات برق 48 آمپر را در 240 ولت می کشد. به عنوان بار پیوسته: 48A × 1.25 = 60A حداقل ampacity هادی. 6 AWG مس THWN-2 را در مجرا انتخاب کنید. برای حرکت 50 فوتی از پانل به گاراژ، افت ولتاژ = (2 × 50 × 0.491 × 48) / 1000 = 2.36 ولت = 0.98٪ - به خوبی در محدوده. اندازه 6 AWG در این مورد با توجه به ampacity تعیین می شود، نه افت ولتاژ.
موتور نقاله صنعتی (400 ولت، 3 فاز، 22 کیلو وات)
FLC = 22000 / (1.732 × 400 × 0.87 × 0.92) = 39.7A. ضریب موتور 125% را اعمال کنید: 39.7 × 1.25 = 49.6A. هادی مسی 10 میلیمتر مربعی (در کابل سه هستهای 52 آمپر برای IEC 60364) انتخاب کنید. مسیر کابل از MCC تا موتور 85 متر است. افت ولتاژ = (1.732 × 85 × 39.7 × 1.83 Ω/کیلومتر × 0.001) / 1 = 10.7 ولت = 2.68٪ - در محدوده 3٪. انتخاب 10 میلیمتر مربع توسط هر دو الزامات ampacity و افت ولتاژ تأیید میشود.
فیدر زیرزمینی (240 ولت، 100 آمپر، 150 فوت)
یک فیدر زیر پانل 100 آمپر با استفاده از هادی های آلومینیومی در کانال 40 PVC مدفون در 24 اینچ. ظرفیت مورد نیاز: 100A. هادی آلومینیومی 1/0 AWG دارای 120 آمپر در دمای 75 درجه سانتیگراد است - مطابق با ظرفیت. بررسی افت ولتاژ: 1/0 AWG آلومینیوم R = 0.327 Ω/1000 فوت VD = (2 × 150 × 0.327 × 100) / 1000 = 9.81 ولت = 4.09٪ . بیش از 3٪ توصیه شده است. ارتقاء به آلومینیوم AWG 2/0 (R = 0.259 Ω/1000 فوت): VD = 7.77 ولت = 3.24٪ - هنوز هم حاشیه است. استفاده کنید آلومینیوم 3/0 AWG (R = 0.205 Ω/1000 فوت): VD = 6.15 ولت = 2.56٪ - قابل قبول است.
ملاحظات جریان اتصال کوتاه و خطا در اندازه کابل
برای کابلهای فشار متوسط و فشار قوی و برای کابلهای LV صنعتی در نزدیکی ترانسفورماتورهای بزرگ، هادی باید به گونهای باشد که انرژی حرارتی جریان خطا را در طول مدت زمانی که دستگاه محافظ برای رفع عیب نیاز دارد، تحمل کند. به این می گویند مقاومت حرارتی اتصال کوتاه بررسی کنید.
فرمول این است: A (mm²) = (I_sc × √t) / K ، که در آن I_sc جریان اتصال کوتاه احتمالی بر حسب آمپر است، t زمان رفع عیب بر حسب ثانیه و K یک ثابت ماده است (K = 115 برای هادیهای مسی عایقشده با PVC با دمای 30 درجه سانتیگراد، K = 135 برای مس عایقشده با XLPE).
مثال: یک کابل پانل را با جریان اتصال کوتاه 25 کیلو آمپری تغذیه می کند و قطع کننده بالادست در 0.2 ثانیه پاک می شود. A_min = (25,000 × √0.2) / 115 = (25,000 × 0.447) / 115 = 97.2 میلی متر مربع . این کار به حداقل هادی مسی 120 میلی متر مربعی نیاز دارد - بدون توجه به جریان بار. در نزدیکی ترانسفورماتورهای بزرگ صنعتی یا تابلوهای اصلی، اندازه اتصال کوتاه اغلب بر انتخاب کابل حاکم است.
اشتباهات رایج در محاسبه اندازه کابل سیم
درک روش محاسبه تنها نیمی از کار است. خطاهای عملی در زمینه منجر به کابلهای کمتر یا بزرگتر میشود، حتی زمانی که مهندس فرمولها را به درستی اعمال میکند.
- استفاده از جریان پلاک نام به جای NEC جدول FLC برای موتورها: NEC 430.22 به طور خاص نیاز به استفاده از مقدار جدول NEC دارد، نه پلاک نام، مگر اینکه پلاک نام کمتر باشد. استفاده از جریان کمتر پلاک موتور با راندمان بالاتر و کوچک کردن کابل، نقض کد است.
- فراموش کردن اعمال رتبه بندی بسته بندی: نصب شش هادی THHN در یک مجرا و اندازه گیری هر کدام برای ampacity فردی یک اشتباه بسیار رایج است. ضریب بستهبندی 0.80 باعث کاهش توان مؤثر آنها میشود و به هادیهای بزرگتری نیاز دارد.
- عدم در نظر گرفتن رشد بار آتی: مداری با ظرفیت 95 درصد هادی، جایی برای تجهیزات اضافی باقی نمی گذارد. بهترین روش صنعت این است که کابل ها را در شرایط عملیاتی معمولی به اندازه بیش از 80 درصد ظرفیت نامی اندازه گیری نکنید.
- مخلوط کردن مقادیر AWG و متریک در یک فرمول: استفاده از مقادیر مقاومت AWG (بر حسب Ω/1000 فوت) با طول های متریک (بر حسب متر) بدون تبدیل نتایج بسیار نادرستی ایجاد می کند. همیشه قبل از محاسبه واحدها را تأیید کنید.
- نادیده گرفتن دمای محیط: کابل نصب شده در اتاق زیر شیروانی در دمای 50 درجه سانتیگراد به جای استاندارد 30 درجه سانتیگراد، نیاز به کاهش قابل توجهی دارد. یک 12 AWG THHN با درجهبندی 30 آمپر در 30 درجه سانتیگراد فقط میتواند 23 آمپر در دمای 50 درجه سانتیگراد محیط را حمل کند - کاهش 23 درصدی.
- خرید کابل بی کیفیت: کابل تولیدکنندگان تایید نشده ممکن است به دلیل کنترل ضعیف فرآیندهای کشش و اکستروژن سیم، دارای سطح مقطع هادی واقعی 10 تا 15 درصد کمتر از اسمی باشد. همیشه کابل دارای فهرست UL یا دارای گواهی IEC را از منابع قابل ردیابی خریداری کنید.
مرجع سریع: خلاصه انتخاب اندازه کابل
برای مرجع سریع در محل، جدول زیر سناریوهای بار متداول و حداقل اندازه کابل مورد نیاز آنها را در شرایط معمولی خلاصه می کند (رسانای مسی، عایق 75 درجه سانتیگراد، 30 درجه سانتیگراد محیط، تک مدار در مجرا، تا 50 فوت کارکرد).
| توضیحات بارگذاری | ولتاژ | جریان بارگذاری | حداقل اندازه کابل (مس) | اندازه شکن |
|---|---|---|---|---|
| مدار روشنایی | 120 ولت | 15A | 14 AWG / 2.5 میلی متر مربع | 15A |
| پریز لوازم آشپزخانه | 120 ولت | 20A | 12 AWG / 4 میلی متر مربع | 20A |
| خشک کن لباس | 240 ولت | 30A | 10 AWG / 6 میلی متر مربع | 30A |
| برد الکتریکی | 240 ولت | 40-50A | 8 AWG / 10 میلی متر مربع | 50A |
| شارژر EV (سطح 2، 48A) | 240 ولت | 48A پیوسته | 6 AWG / 16 میلی متر مربع | 60A |
| فیدر زیر پانل 100A | 240 ولت | 100A | 1 AWG / 50 میلی متر مربع | 100A |
| موتور 3 فاز 5 اسب بخار (400 ولت) | 400 ولت 3Ø | 9A FLC × 1.25 | 14 AWG / 2.5 میلی متر مربع | 15A |
 مرتبط محصولات