صفحه اصلی / اخبار / اطلاعات رسانه ای / ماشین اکسترود برای سیم و کابل: نحوه کار و نحوه انتخاب

اطلاعات رسانه ای

ماشین اکسترود برای سیم و کابل: نحوه کار و نحوه انتخاب

اطلاعات رسانه ای 2026-06-15
فناوری هسته

ماشین اکسترودینگ در تولید سیم و کابل چیست؟

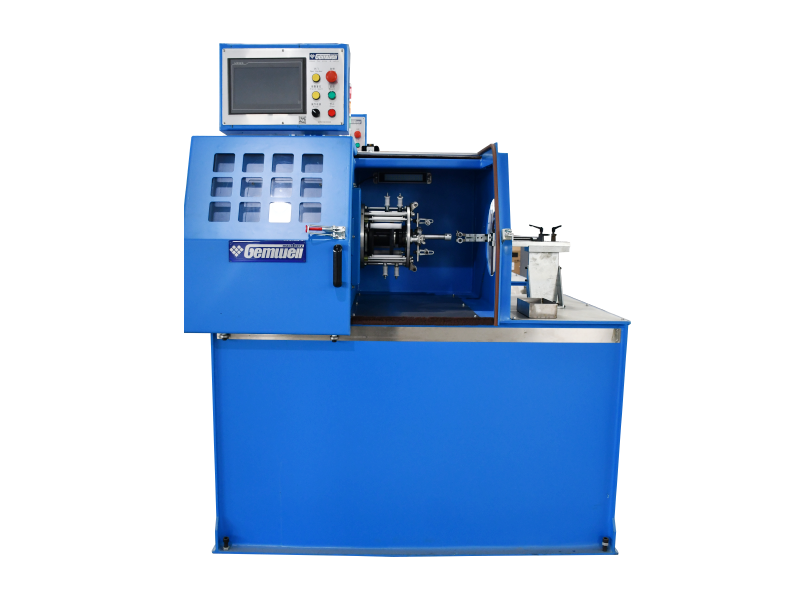
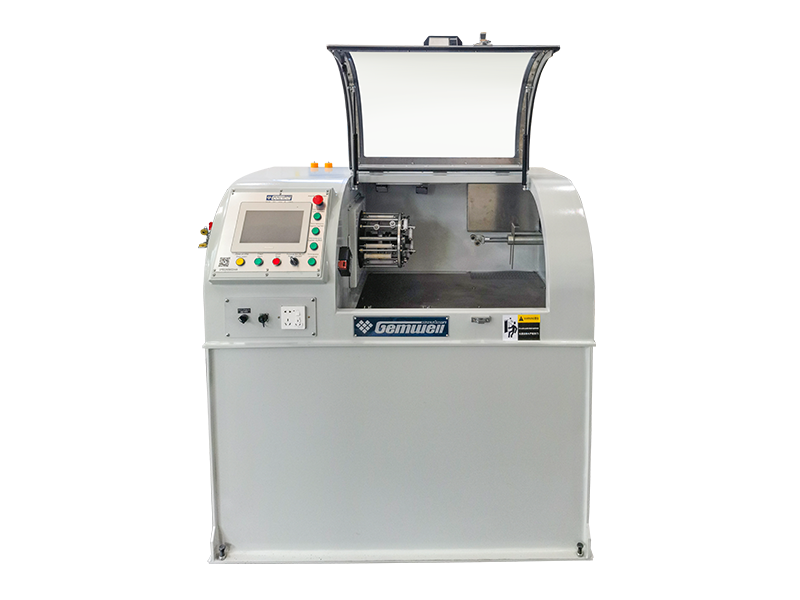
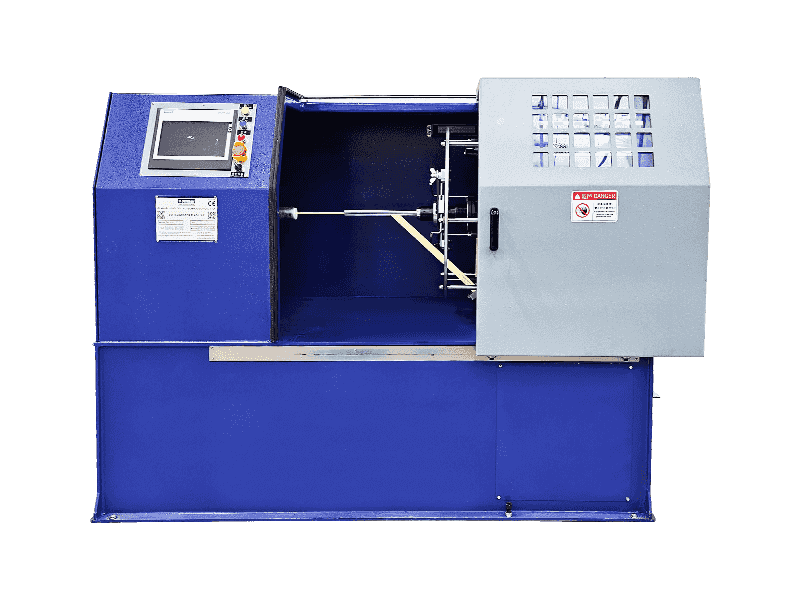
یک ماشین اکسترود - به ویژه a اکسترودر سیم و کابل - قطعه مرکزی تجهیزاتی است که برای اعمال یک لایه پیوسته از مواد عایق یا پوشش بر روی یک هادی فلزی استفاده می شود. از نظر عملی، این به معنای ذوب یک ترکیب گرمانرم مانند پی وی سی، XLPE یا LSZH در داخل یک بشکه گرم شده، سپس وارد کردن مواد مذاب از طریق قالب متقاطع است که آن را به طور یکنواخت به دور یک سیم مسی یا آلومینیومی متحرک می‌پیچد. نتیجه یک هادی عایق است که در یک گذر بدون وقفه با سرعت هایی که می تواند بیش از 1200 متر در دقیقه در خطوط کابل داده ریز سنج باشد تولید می شود.

دستگاه اکسترود ستون فقرات هر کارخانه سیم و کابل در سراسر جهان است. بدون آن، هادی های مس خام یا آلومینیومی را نمی توان عایق بندی کرد، و هیچ کابل تمام شده ای - چه سیم منبع تغذیه، یک کابل اترنت Cat 6A، یا یک خط ولتاژ بالا زیردریایی - قابل تولید نیست. هر اکسترودر سیم و کابل همان وظیفه اساسی را انجام می دهد: تبدیل گلوله های پلاستیکی جامد یا پودر به یک جریان مذاب دقیقاً کنترل شده، سپس آن جریان را بر روی یک هادی با ضخامت دیواره، متمرکز بودن و کیفیت سطح ثابت قرار می دهد.

تمایز اساسی بین اکسترودر سیم و کابل و دستگاه اکستروژن پلاستیک عمومی، مجموعه قالب متقاطع است. در حالی که یک اکسترودر پروفیل استاندارد مواد را مستقیماً از طریق یک قالب ثابت فشار می دهد، یک اکسترودر سیم و کابل مذاب را 90 درجه (یا در برخی از پیکربندی ها به صورت خطی) هدایت می کند تا یک هادی متحرک را احاطه کند. این طراحی متقاطع چیزی است که عایق سیم را در سرعت های تولید ممکن می کند - و چیزی که مهندسی اکسترودر سیم و کابل را پیچیده تر و تخصصی تر از هر دسته دیگر ماشین های پلاستیکی می کند.

1200 متر در دقیقه حداکثر سرعت خط برای کابل داده ریز سنج
0.01 ± میلی متر تحمل ابعادی در محصولات کابلی درجه یک
35-40 % سهم حجم عایق کابل با استفاده از پی وی سی در سطح جهانی

چگونه یک اکسترودر سیم و کابل آثار: فرآیند کامل

درک نحوه عملکرد یک ماشین اکسترود از ابتدا تا انتها برای هر کسی که یک خط اکستروژن سیم و کابل را ارزیابی، خرید یا نگهداری می کند ضروری است. این فرآیند پیوسته است - برخلاف قالب‌گیری تزریقی، یک اکسترودر که به درستی کار می‌کند هرگز تولید را در اواسط متوقف نمی‌کند - و هر زیرسیستم مستقیماً به زیرسیستم بعدی تغذیه می‌کند.

01

بازپرداخت و خوراک هادی

هادی مسی یا آلومینیومی لخت از یک قرقره روی واحد پرداخت باز می شود، از یک صاف کننده عبور می کند تا مجموعه سیم پیچ برداشته شود، و در صورت تمایل از طریق یک پیش گرم کن که سطح هادی را تا 60 تا 120 درجه سانتی گراد گرم می کند. پیش گرمایش چسبندگی بین عایق و هادی را بهبود می بخشد، که به ویژه برای کابل برق XLPE که در آن ترکیب باید به سطح فلز بچسبد، مهم است.

02

تغذیه و پلاستیک سازی در بشکه

گلوله ها یا پودر از قیف به داخل گلوگاه تغذیه در پشت بشکه اکسترودر می افتند. پیچ دوار مواد را از طریق نواحی بشکه‌ای که به تدریج داغ‌تر می‌شوند به جلو منتقل می‌کند - برای PVC استاندارد این دما از 150 درجه سانتی‌گراد در منطقه تغذیه تا 180 درجه سانتی‌گراد در نزدیکی قالب متغیر است. هندسه پیچ تعیین می کند که ترکیب تا چه حد کاملا ذوب و همگن شود. برای PVC، پیچی با نسبت L/D 20:1 تا 25:1 و نسبت تراکم نزدیک به 3:1 استاندارد است. XLPE برای کابل ولتاژ متوسط ​​به پیچ L/D طولانی تری 30:1 نیاز دارد تا از اتصال عرضی زودرس در بشکه جلوگیری کند.

03

قالب متقاطع - اعمال عایق بر روی هادی

ترکیب مذاب از بشکه خارج شده و وارد کراس هد می شود، جایی که به اطراف هادی ورودی هدایت می شود. یک اژدر یا منحرف کننده در داخل متقاطع جریان مذاب را شکافته و به طور یکنواخت در اطراف سیم همگرا می کند. دو رویکرد ابزارسازی وجود دارد: ابزار فشاری ، جایی که مذاب تحت فشار با هادی داخل قالب تماس می گیرد (برای کاربردهای عایق که نیاز به چسبندگی دارند، مانند کابل برق XLPE استفاده می شود) و ابزار لوله کشی ، جایی که مذاب به عنوان لوله ای خارج می شود که پس از قالب به هادی می رسد (معمول برای ژاکت های گشاد روی کابل های چند هسته ای).

04

خنک‌سازی، اندازه‌گیری و برداشت

هادی تازه عایق شده وارد یک محفظه خنک کننده آب می شود. یک هادی PVC دیواری 1 میلی متری که با سرعت 200 متر در دقیقه کار می کند، معمولاً به 20 تا 30 متر خنک کننده فعال نیاز دارد تا به طور کامل بدون رانش ابعادی جامد شود. قطر سنج های لیزری، تسترهای جرقه (1 کیلوولت تا 15 کیلوولت بسته به کلاس عایق)، و مانیتورهای خازنی به طور پیوسته به صورت خطی کار می کنند. یک واحد حمل و نقل کاپستان سرعت خط را با دقت سرعت ± 0.1% قبل از اینکه کابل تمام شده روی یک قرقره جمع‌آوری پیچیده شود، کنترل می‌کند.

انواع پیکربندی اکسترودر سیم و کابل

هر ماشین اکسترودینگ به یک شکل طراحی نشده است. پیکربندی اکسترودر سیم و کابل - تک پیچ، پشت سر هم، هم اکستروژن - مستقیماً تعیین می کند که چه محصولاتی را می توان تولید کرد، با چه سرعتی و با چه هزینه سرمایه ای. انتخاب پیکربندی اشتباه برای یک محدوده محصول منجر به مشکلات کیفیت، خرابی بیش از حد یا سرمایه گذاری غیر ضروری می شود.

پیکربندی های رایج اکسترودر سیم و کابل و پارامترهای عملیاتی معمولی (منبع: مشخصات فنی صنعت از Davis-Standard، Rosendahl Nextrom و Gemwell)
نوع اکسترودر قطر پیچ کاربرد اولیه حداکثر سرعت خط معمولی
تک پیچ (با سوراخ صاف) 25-150 میلی متر عایق و روکش پی وی سی تا 800 متر در دقیقه (سنج دقیق)
تک پیچ (خوراک شیاردار) 45-120 میلی متر ترکیبات HDPE، LSZH، PP تا 600 متر در دقیقه
اکسترودر دوتایی پشت سر هم دو پیچ، هر کدام 45 تا 90 میلی متر عایق و ژاکت دو لایه تا 500 متر در دقیقه
خط اکستروژن سه گانه سه اکسترودر، 60-200 میلی متر MV/HV XLPE با صفحه نمایش نیمه هادی 3-10 متر در دقیقه (کابل برق بزرگ)
خط سیم ریز با سرعت بالا (اکسترودرهای جفت شده) 30-45 میلی متر در هر سر Cat 6A، Cat 8، کابل کواکسیال بیش از 1000 متر در دقیقه

اکسترودر تک پیچ: اسب کار صنعت

اکسترودر سیم و کابل تک پیچ بیشترین حجم تولید عایق جهانی را به خود اختصاص می دهد. یک اکسترودر تک پیچ 60 میلی متری که با سرعت 120 دور در دقیقه کار می کند می تواند 180 تا 220 کیلوگرم در ساعت ترکیب پی وی سی تولید کند که برای پوشش دادن سیم ساختمان 1.5 میلی متر مربع با سرعت 400 متر در دقیقه کافی است. سادگی یک چیدمان تک پیچ و بشکه به معنای تعویض سریع تر پیچ برای انتقال محصول، موجودی قطعات یدکی کمتر و عیب یابی ساده است - مزایایی که تولیدکنندگان سیم های ساختمانی با حجم بالا بسیار ارزش قائل هستند.

خطوط هم اکستروژن و پشت سر هم: کارایی چند لایه

برای کابل هایی که به دو یا چند لایه مجزا نیاز دارند - عایق XLPE با ژاکت پی وی سی چسبانده شده، یا یک کابل خودرو با نوار شناسایی رنگی روی یک ترکیب پایه سفید - پیکربندی های پشت سر هم یا هم اکستروژن ترکیبات جداگانه را به یک کراس هد دو کاناله یا سه کاناله وارد می کنند. این امر نیاز به عبور از بین لایه‌ها را از بین می‌برد و هزینه پردازش را 15 تا 25 درصد در محصولات چند لایه کاهش می‌دهد. اکستروژن سه‌گانه برای کابل XLPE ولتاژ متوسط ​​اجباری است، جایی که صفحه‌های نیمه‌رسانای داخلی و خارجی باید در حالی که هنوز مذاب هستند، بدون آلودگی در رابط‌ها به عایق بچسبند.

مواد پردازش شده روی اکسترودر سیم و کابل

خانواده ترکیبی که در حال پردازش است، تمام مشخصات ماشین اکسترود را مشخص می کند - هندسه پیچ، متالورژی بشکه، مشخصات دما و ظرفیت خنک کننده. مواد عایق مختلف در طول اکستروژن رفتار بسیار متفاوتی دارند و اجرای ترکیب اشتباه روی اکسترودر سیم و کابل آماده نشده منجر به کاهش خروجی، نرخ ضایعات بالا یا آسیب به تجهیزات می شود.

PVC

پلی وینیل کلراید (PVC)

PVC تقریباً 35 تا 40 درصد از کل حجم عایق کابل در سطح جهان را تشکیل می دهد. به راحتی بین 160 تا 190 درجه سانتیگراد پردازش می شود و طیف گسترده ای از بسته های نرم کننده و ضد شعله را می پذیرد. چالش کلیدی حساسیت حرارتی است - بالای 200 درجه سانتیگراد یا تحت برش بیش از حد، PVC تجزیه می شود و کلرید هیدروژن آزاد می کند که باعث خوردگی بشکه و کراس هد می شود. پیچ های استاندارد برای PVC از نسبت تراکم 2.5-3.0:1 با روکش های کروم صیقلی استفاده می کنند.

XLPE

پلی اتیلن متقاطع (XLPE)

XLPE عایق استاندارد برای کابل های برق ولتاژ متوسط (1-35 کیلوولت) و فشار قوی است. واکنش اتصال عرضی باید پس از قالب اتفاق بیفتد - نه در داخل بشکه اکسترودر - که طراحی پیچ را برای جلوگیری از گرم شدن بیش از حد برشی محدود می کند. لوله های نیتروژن خشک، دمای بالای 200 درجه سانتیگراد را برای سیستم های پراکسید حفظ می کنند. سیستم‌های Silane-XLPE از یک اکسترودر سیم و کابل ساده‌تر استفاده می‌کنند، اما برای تکمیل واکنش اتصال عرضی به سونا یا حمام آب گرم پس از اکستروژن نیاز دارند.

LSZH

هالوژن کم دود صفر (LSZH)

ترکیبات LSZH حاوی پرکننده های معدنی - تری هیدرات آلومینیوم (ATH) یا هیدروکسید منیزیم - با بارهای 50 تا 65 درصد وزنی هستند که آنها را بسیار ساینده با ویسکوزیته مذاب به طور قابل توجهی بالاتر از PVC می کند. اکسترودرهای سیم و کابلی که LSZH را اجرا می کنند به بشکه های دو فلزی (حداقل سطح سایش 60 HRC)، پیچ های آلیاژی سخت شده و کراس هدهای بزرگتر نیاز دارند. نرخ خروجی 20 تا 30 درصد کمتر از نمونه های پی وی سی معادل است. LSZH تحت استانداردهای آتش سوزی IEC 60332 و EN 50266 برای تونل ها، کشتی های دریایی و ساختمان های عمومی اجباری است.

TPU

TPE و پلی اورتان ترموپلاستیک (TPU)

TPE و TPU در خودروسازی، روباتیک و کاربردهای کابل ابزار قابل حمل به سرعت رشد کرده‌اند و در بسیاری از کاربردهای انعطاف‌پذیر، جایگزین لاستیک ولکانیز شده شده‌اند. آنها بر روی اکسترودرهای سیم و کابل استاندارد با اصلاح پیچ متوسط ​​قابل اکسترود هستند، در دمای 190 تا 220 درجه سانتیگراد پردازش می شوند و مرحله ولکانیزاسیون را به طور کامل حذف می کنند. TPU مقاومت سایشی فوق‌العاده‌ای ارائه می‌دهد - 10 تا 50 برابر بیشتر از PVC - و آن را به ژاکت ترجیحی برای کابل‌های زنجیره کششی و کابل‌های روبات صنعتی که میلیون‌ها چرخه را در طول عمر خم می‌کنند، تبدیل می‌کند.

FEP

فلوروپلیمرها (FEP، ETFE، PTFE)

کابل‌های عایق‌شده با فلوروپلیمر برای کاربردهای هوافضا، نظامی و صنعتی با دمای بالا که نیاز به سرویس مداوم در دمای 150 تا 260 درجه سانتی‌گراد دارند، خدمت می‌کنند. FEP و ETFE روی اکسترودرهای سیم و کابل تخصصی با مسیرهای مذاب با روکش PTFE یا ساختار آلیاژ نیکل قابل پردازش مذاب هستند، زیرا فلوروپلیمرها در دمای پردازش 340 تا 380 درجه سانتیگراد به فولاد استاندارد خورنده هستند. PTFE به جای اکستروژن پیچی به اکستروژن رم (خمیری) نیاز دارد. خطوط فلوروپلیمر اختصاصی دیویس-استاندارد اندازه هادی را از 10 AWG تا 30 AWG با ضخامت دیواره از 0.076 تا 0.30 میلی متر کنترل می کند.

HDPE

HDPE و ترکیبات دی الکتریک فوم دار

پلی اتیلن با چگالی بالا - هم جامد و هم فوم فیزیکی - عایق انتخابی برای کابل کشی داده های ساختاری (Cat 5e، Cat 6، Cat 6A، Cat 8) و کابل کواکسیال است. کف کردن با تزریق نیتروژن یا یک عامل دمنده شیمیایی، ثابت دی الکتریک را از 2.3 (HDPE جامد) به 1.5-1.8 کاهش می دهد، که باعث می شود کابل Cat 6A به پهنای باند 500 مگاهرتز برسد. کنترل قطر روی سیم عایق فوم دار و اکسترودر کابل باید محکم تر از 0.005 ± میلی متر باشد تا امپدانس کابل در محدوده تحمل 3 ± اهم استاندارد TIA-568 حفظ شود.

پارامترهای کیفیت حیاتی که عملکرد ماشین اکسترود را تعریف می کنند

کیفیت در اکستروژن سیم و کابل یک متغیر واحد نیست - کنترل همزمان چندین پارامتر وابسته به هم است که اغلب از طریق اتوماسیون حلقه بسته در خطوط ماشین اکسترود مدرن انجام می شود. درک اینکه کدام پارامترها بیشترین اهمیت را دارند، و نحوه ارتباط آنها با یکدیگر، کلید اجرای عملیات اکسترودر سیم و کابل با بازده بالا است.

خروج از مرکز و یکنواختی ضخامت دیوار

خروج از مرکز - موقعیت خارج از مرکز رسانا در داخل عایق - به طور مستقیم استحکام دی الکتریک کابل و توانایی آن در گذراندن تست های مقاومت در برابر ولتاژ بالا را تعیین می کند. IEC 60227 مشخص می کند که برای یک سیم ساختمانی PVC 1.5 میلی متر مربعی با ضخامت دیوار اسمی 0.7 میلی متر، حداقل دیوار در هر نقطه نباید کمتر شود. 80 درصد اسمی . این به این معنی است که حداکثر خروج از مرکز مجاز ± 0.14 میلی متر در یک دیوار 0.7 میلی متر است. دستیابی به این امر به طور مداوم در 500 متر در دقیقه نیاز به یک کراس هد کنترل شده متمرکز با پیچ و مهره های دای مرکزی، یک راهنمای هادی بالادست، و یک مانیتور ظرفیت خازنی درون خطی دارد که به محرک های متقاطع تغذیه می شود.

دمای مذاب و پایداری فشار مذاب

فشار مذاب در سر قالب نشانگر اولیه پایداری فرآیند در زمان واقعی در اکسترودر سیم و کابل است. نوسانات فشار ناشی از سایش پیچ، تغذیه ناهماهنگ گلوله، یا فرسودگی پیچ ها مستقیماً به عنوان تغییر قطر در کابل تمام شده ظاهر می شود. یک دستگاه اکسترود پایدار، تغییرات فشار مذاب را زیر 2± بار در حالت ثابت نگه می دارد. برخی از خطوط دقیق، پمپ دنده ای را بین اکسترودر و کراس هد نصب می کنند تا تغییرات خروجی پیچ را از فشار قالب جدا کنند، که امکان کنترل قطر تا 0.003 ± میلی متر را فراهم می کند - یک مورد نیاز برای کاربردهای دقیق کابل کواکسیال و فیبر نوری.

کنترل دمای منطقه بشکه

یک بشکه اکسترودر سیم و کابل معمولی دارای چهار تا شش منطقه دمایی مستقل است که کنترل می شوند. برای PVC، این دما از حدود 150 درجه سانتیگراد در منطقه تغذیه به 180 درجه سانتیگراد در نزدیکی قالب افزایش می یابد. کنترل‌کننده‌های PID دقیق، هر ناحیه را در دمای 1± درجه سانتی‌گراد نگه می‌دارند، زیرا 5 درجه سانتی‌گراد تغییر دمای مذاب مستقیماً به تغییر ویسکوزیته و پراکندگی ضخامت دیواره تبدیل می‌شود. باندهای بخاری و ترموکوپل های معیوب یکی از دلایل رایج ناهنجاری های ناحیه دما هستند که اغلب به اشتباه به عنوان مشکلات ترکیبی یا پیچی تشخیص داده می شوند - تعویض پیشگیرانه ترموکوپل هر 12 تا 18 ماه بهترین کار است.

سرعت خط و کنترل Capstan

واحد حمل و نقل کاپستان نسبت کاهش را تنظیم می کند و مستقیماً قطر عایق نهایی را کنترل می کند. یک کاپستان سروو رانده با بازخورد کششی رول رقصنده به قرائت‌های گیج قطر در 50 تا 100 میلی‌ثانیه در کنترل‌های خط CNC مدرن پاسخ می‌دهد. تنظیم سرعت بهتر از تغییرات سرعت ± 0.1٪ برای عایق دیوار نازک ضروری است، جایی که سرعت 0.5٪ تغییر قطر قابل اندازه گیری را ایجاد می کند. سرعت خط نیز اهرم توان اولیه است: دوبرابر شدن از 200 به 400 متر در دقیقه خروجی را در همان دستگاه اکسترود دوبرابر می کند، بنابراین پایداری کاپستان مستقیماً بر اقتصاد تولید تأثیر می گذارد.

کیفیت سطح و میزان قبولی تست جرقه

نقص‌های سطحی - حباب‌ها، گودال‌ها، رگه‌ها یا بافت ناهموار - می‌تواند منجر به خرابی الکتریکی در آزمایش جرقه شود. حباب ها اغلب به دلیل رطوبت ترکیبی بالای 0.05٪ (حل شده توسط گلوله های قبل از خشک کردن در دمای 70-80 درجه سانتیگراد به مدت 2-4 ساعت) یا افزودنی های فرار در ترکیب ایجاد می شوند. رگه ها معمولاً نشان دهنده مواد تخریب شده یا آلودگی در مناطق مرده متقاطع هستند. معیار صنعت برای خطوط عایق حجمی، نرخ عبور مداوم تست جرقه در بالا است 99.8٪ از تمام طول های آزمایش شده

چیدمان کامل خط اکسترودر سیم و کابل: از پرداخت تا برداشت

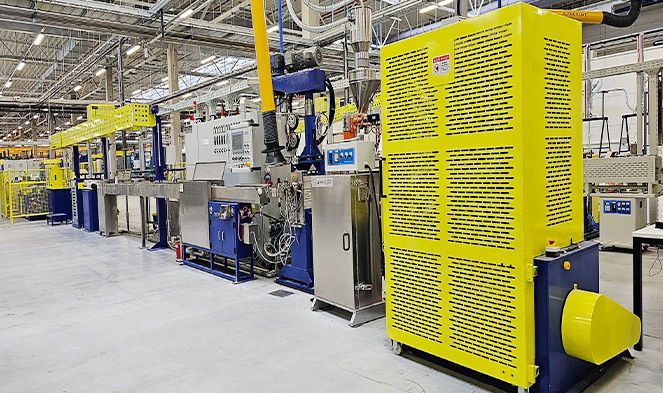
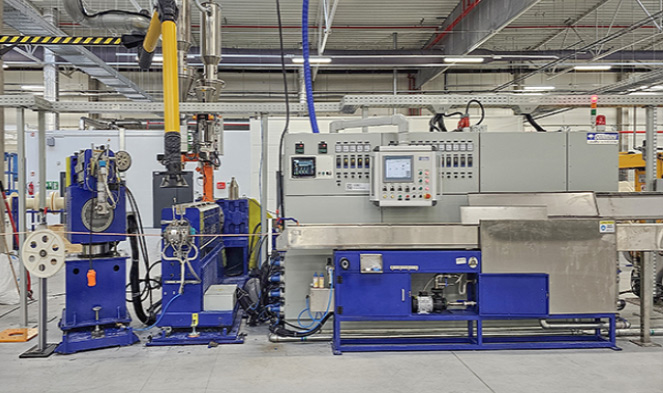
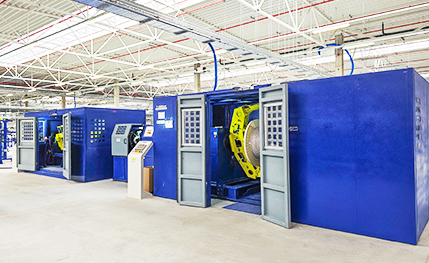
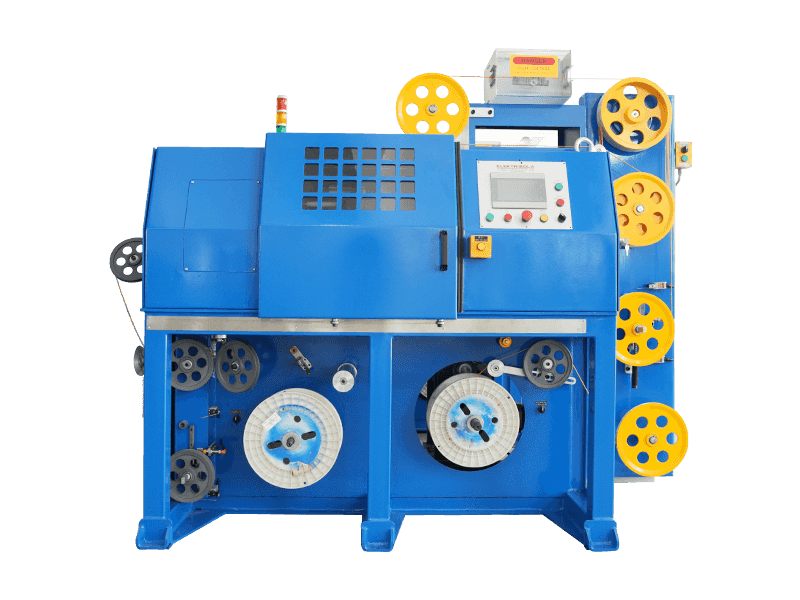
اکسترودر سیم و کابل هرگز یک دستگاه مستقل نیست. در مرکز یک خط اکستروژن کامل قرار دارد که چیدمان آن - از قرقره پرداختی تا برداشتن کابل نهایی - ضایعات راه‌اندازی، زمان تغییر و ثبات ابعادی نهایی را تعیین می‌کند. طول کل خط از 20 متر برای یک خط عایق سیم ساختمانی کوچک تا بیش از 150 متر برای یک خط XLPE ولتاژ متوسط ​​با لوله های نیتروژنی متغیر است.

  1. واحد پرداخت - حلقه هادی لخت (حداکثر 3000 کیلوگرم برای کابل های برق بزرگ) را با بازوی رقصنده کنترل شده با تنش نگه می دارد. پرداخت فعال با درایو سروو حتی در هنگام شتاب قرقره تنش ثابت را حفظ می کند.
  2. صاف کننده و پیش گرمکن - هادی سیم پیچ را صاف می کند و اکسیداسیون سطح را حذف می کند. پیش گرمایش تا 60 تا 120 درجه سانتیگراد برای کابل برق XLPE استاندارد است تا چسبندگی عایق را بهبود بخشد.
  3. اکسترودر سیم و کابل با کراس هد - واحد هسته طول بشکه، قطر پیچ، و سوراخ متقاطع به ترکیب خاص و محدوده محصول تولید شده اندازه می‌شود.
  4. مخازن خنک کننده - معمولاً دو تا سه بخش آب خنک کننده سریال با کاهش دما (گرم، گرم، سرد) برای جلوگیری از شوک حرارتی و تنش پسماند در دیوار عایق.
  5. اندازه گیری درون خطی - گیج لیزری OD، مانیتور ظرفیت، تستر جرقه، و به صورت اختیاری یک اسکنر ضخامت دیوار اشعه ایکس برای محصولات کابلی دقیق. همه ابزارها داده ها را برای کنترل حلقه بسته به خط PLC تغذیه می کنند.
  6. کاپستان و رقصنده - کشش و سرعت خط را تا بهتر از 0.1٪ تغییر سرعت حفظ می کند.
  7. واحد علامت گذاری - واحد جوهر افشان یا حکاکی علائم متر، درجه بندی ولتاژ، کد رنگ و متن شناسایی را روی سطح بیرونی عایق یا ژاکت اعمال می کند.
  8. گرفتن و چرخیدن - سیم پیچ یا چرخان درام، با برش و انتقال خودکار در خطوط مجهز به انباشته برای جلوگیری از توقف تولید در هنگام تعویض قرقره.

ناهماهنگی بین پرداخت و کراس هد به میزان 2-3 میلی متر در سرعت بالا باعث ارتعاش هادی و میخ های خروج از مرکز می شود که اصلاح آنها بدون خاموش شدن خط دشوار است. همه واحدها باید بر روی یک قاب پایه فولادی سفت و سخت نصب شده و در حین نصب به دقت تراز شوند.

عیوب اکستروژن در خطوط اکسترودر سیم و کابل: علل و اصلاحات

حتی خطوط اکسترودر سیم و کابل که به خوبی نگهداری می شوند با نقص تولید مواجه می شوند. تشخیص نوع عیب و شناسایی سریع علت اصلی آن، تفاوت بین یک فاصله کوتاه اصلاحی و ساعت ها تولید قراضه است. جدول زیر متداول‌ترین عیب‌هایی را که در خطوط ماشین‌های اکسترود در سراسر صنعت مشاهده می‌شود، پوشش می‌دهد.

عیوب رایج اکستروژن سیم و کابل، علل ریشه ای و اقدامات اصلاحی (منبع: مرجع فنی Gemwell Electrical Machinery، 2026)
نقص شایع ترین علت اقدام اصلاحی
تغییر قطر (دوره ای) موج پیچ، نوک پیچ فرسوده، فشار مذاب ناپایدار نصب پمپ دنده ای؛ اجزای پیچ فرسوده را بازرسی و تعویض کنید
حباب ها و فضای خالی در عایق رطوبت ترکیب بالاتر از 0.05٪؛ تخریب نرم کننده فرار ترکیب پیش خشک 2-4 ساعت در 70-80 درجه سانتیگراد. بسته افزودنی را بررسی کنید
سطح زبر (پوست کوسه) شکستگی مذاب ناشی از سرعت برش بیش از حد دیواره قالب افزایش دمای قالب؛ کاهش سرعت خط؛ کمک پردازش اضافه کنید
خروج از مرکز بالا لرزش هادی؛ ناهماهنگی نوک قالب؛ لوله راهنمای فرسوده متقاطع را در مرکز قرار دهید. تعویض لوله راهنما؛ کشش هادی را بررسی کنید
رگه ها و تغییر رنگ مواد تخریب شده در مناطق مرده crosshead پاکسازی crosshead; جداسازی و تمیز کردن؛ مناطق مرده را بازرسی کنید
خرابی تست جرقه (پین هول) آلودگی در ترکیب؛ حباب ها؛ نقطه نازک ناشی از عجیب بودن ترکیب صفحه نمایش؛ پرداختن به مسئله ی خارج از مرکز؛ بهبود تمیزی جابجایی مواد

نحوه انتخاب ماشین اکسترودینگ مناسب برای تولید سیم و کابل

انتخاب یک اکسترودر سیم و کابل نیاز به کار بر روی مجموعه ای ساختار یافته از مشخصات قبل از نزدیک شدن به هر سازنده ای دارد. انتخاب اشتباه ماشین - پیچ کم اندازه، نسبت L/D نادرست، خنک کننده ناکافی، یا سرعت خط ناکافی - نمی تواند به طور کامل با تنظیمات عملیاتی جبران شود. قبل از درخواست مظنه، پارامترهای زیر را تعریف کنید:

محدوده اندازه هادی

حداقل سطح مقطع هادی (مثلاً 0.1 میلی‌متر مربع برای کابل داده) و حداکثر (مثلاً 300 میلی‌متر مربع برای کابل برق) را تعریف کنید. این محدوده اندازه حفره، قالب و انتخاب نوک مورد نیاز را تعیین می کند و اینکه آیا یک کراس هد می تواند تمام محدوده را پوشش دهد یا چندین کراس هد مورد نیاز است.

خانواده مرکب و ضخامت دیوار

PVC، LSZH و XLPE هر کدام به هندسه پیچ متفاوتی نیاز دارند. حداقل ضخامت دیوار در محدوده محصول، انتخاب هندسه قالب و نوک و هدف نسبت کاهش (DDR) را تعیین می کند. تجاوز از DDR 2.5 در LSZH می تواند باعث شکستگی مذاب شود و در نتیجه در آزمایش جرقه شکستگی سطحی ایجاد شود.

خروجی هدف بر حسب کیلوگرم در ساعت

خروجی هدف را از سرعت خط ضرب در وزن خطی کابل عایق در ابعاد اسمی محاسبه کنید. این محاسبه قطر پیچ اکسترودر و موتور محرک را اندازه می‌دهد. یک اکسترودر سیم و کابل 60 میلی‌متری که با سرعت 120 دور در دقیقه کار می‌کند، تقریباً 180 تا 220 کیلوگرم در ساعت ترکیب پی‌وی‌سی تولید می‌کند که برای سیم ساختمانی 1.5 میلی‌متر مربع با سرعت 400 متر در دقیقه کافی است.

تلورانس های ابعادی مورد نیاز

تلورانس های استاندارد سیم ساختمان بر اساس IEC 60227 با بازخورد پایه قطر سنج قابل دستیابی است. کابل خودرو بر اساس استاندارد ISO 6722 یا سیم کشی هوافضا به پمپ دنده ای و اندازه گیری ضخامت دیواره اشعه ایکس نیاز دارد. تنگ‌ترین تلورانس را در محدوده محصول تعریف کنید و اندازه ابزار دقیق را بر این اساس تعیین کنید - مقاوم‌سازی پمپ دنده‌ای پس از نصب امکان‌پذیر است، اما هزینه و زمان خرابی را اضافه می‌کند.

تعداد لایه های مورد نیاز

عایق تک لایه از یک اکسترودر استفاده می کند. دو لایه (عایق به علاوه ژاکت) به یک خط پشت سر هم با دو اکسترودر به ترتیب یا یک کراس هد اکستروژن همزمان نیاز دارد. اکستروژن سه‌گانه برای کابل XLPE ولتاژ متوسط ​​با صفحه‌های نیمه رسانا به سه اکسترودر نیاز دارد که یک کراس‌هد سه کاناله را تغذیه کنند - یک پلت فرم کاملاً متفاوت از یک خط سیم ساختمان.

سطح و بودجه اتوماسیون

یک خط اکسترودر سیم و کابل کاملاً خودکار با کنترل قطر حلقه بسته، تغییر خودکار قرقره و مدیریت دستور پخت، ضایعات راه‌اندازی و هزینه کار را 30 تا 60 درصد در مقایسه با عملکرد دستی کاهش می‌دهد. قیمت خط نصب شده برای یک خط سیم ساختمانی PVC/LSZH همه منظوره (اکسترودر 60 میلی متر، L/D 25:1، پمپ دنده، گیج لیزری) از 300000 تا 800000 دلار متغیر است. خطوط هم اکستروژن سه گانه ولتاژ متوسط ​​XLPE از 2 میلیون دلار شروع می شود و برای پیکربندی های عمودی VCV خشک کامل از 8 میلیون دلار شروع می شود. (منبع: مرجع صنعت Gemwell، 2026)

کاربردهای اکسترودر سیم و کابل در بخش های کلیدی صنعت

همین فناوری اساسی ماشین اکسترود به صنایع کاملاً متفاوتی خدمت می‌کند، که هر کدام الزامات ترکیبی، تحمل ابعادی و اقتصاد تولید خاص خود را دارند. درک زمینه برنامه به اندازه درک خود ماشین مهم است.

خودرو

خودرو Wire Harness Cables

خودرو wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

زیرساخت برق

کابل برق فشار متوسط و فشار قوی

در مقیاس مخالف، کابل برق زیردریایی و کابل زمینی با ولتاژ فوق‌العاده از بزرگترین پیکربندی‌های اکسترودر سیم و کابل موجود استفاده می‌کنند. سطح مقطع هادی از 500 میلی‌متر مربع تا 2500 میلی‌متر مربع نیاز به خطوط اکستروژن سه‌گانه دارد که صفحه نیمه‌رسانای داخلی، دیوار عایق XLPE (ضخامت 15 تا 25 میلی‌متر) و صفحه نیمه‌رسانای بیرونی را در یک گذر با سرعت 3 تا 10 متر در دقیقه اعمال می‌کنند. تمیزی عایق در کلاس کابل 220 تا 525 کیلو ولت فوق العاده است - ذرات فلزی بزرگتر از 125 میکرون در XLPE ممنوع هستند و به جابجایی ترکیبات بسیار تمیز و مناطق مونتاژ اتاق تمیز در اطراف کراس هد نیاز دارند. دیویس-استاندارد با بیش از 250 سیستم سیم ساختمانی نصب شده در سراسر جهان، یکی از رهبران شناخته شده برای این بخش است.

داده و مخابرات

داده و مخابراتmunications Cables

کابل کشی ساختاری برای Cat 6A و Cat 8 Ethernet و کابل کواکسیال برای توزیع پهنای باند، به جای مقاومت در برابر ولتاژ، یکنواختی ظرفیت و کنترل امپدانس را در اولویت قرار می دهد. هسته جامد Cat 6A از عایق فوم FEP یا HDPE جامد در دیواره 0.25-0.35 میلی متر روی هادی 0.57 میلی متری استفاده می کند که با سرعت 800-1000 متر در دقیقه تولید می شود. فرآیند کف کردن - کف کردن فیزیکی با تزریق نیتروژن یا کف کردن شیمیایی با آزودی کربنامید - ثابت دی الکتریک را از 2.3 (HDPE جامد) به 1.5-1.8 کاهش می دهد و پهنای باند 500 مگاهرتز را امکان پذیر می کند. کنترل قطر بر روی اکسترودر سیم و کابل عایق فوم دار باید بهتر از 0.005 ± میلی متر باشد تا امپدانس را در حد تحمل 3 اهم استاندارد TIA-568 نگه دارد.

شارژ EV

کابل شارژ وسایل نقلیه الکتریکی

کابل‌های شارژ سریع EV DC جریان پیوسته تا 500 آمپر در 1000 ولت DC، با شعاع خمش زیر 30 میلی‌متر در -40 درجه سانتی‌گراد را اداره می‌کنند - ترکیبی که نیاز به پوشش‌های انعطاف‌پذیر TPU یا سیلیکونی دارد که روی خطوط اکسترودر سیم و کابل چند لایه اعمال می‌شود. طرح‌های خنک‌شده با مایع، پیچیدگی لایه‌ای را اضافه می‌کنند، با عایق اکسترود شده روی یک لوله مسی که مایع خنک‌کننده را حمل می‌کند. خطوط ماشین اکسترود برای این محصول باید چندین لایه را به طور همزمان انجام دهند و در عین حال ویژگی های انعطاف پذیری را حفظ کنند که به کابل اجازه می دهد هزاران بار در استفاده از میدان آویزان شود، پس بزند و خم شود. پیش‌بینی می‌شود که تقاضای جهانی کابل شارژ EV تا سال 2030 با بیش از 20 درصد CAGR رشد کند و سرمایه‌گذاری جدید قابل توجهی را در ظرفیت اکسترودر سیم و کابل در سراسر جهان ایجاد کند.

روش های تعمیر و نگهداری که عمر سرویس اکسترودر سیم و کابل را افزایش می دهد

اکسترودر سیم و کابل یک دارایی سرمایه بر است و هزینه خط نصب آن از 300000 دلار تا بیش از 8 میلیون دلار بسته به پیکربندی است. تعمیر و نگهداری مناسب مستقیماً به زمان کار، کیفیت محصول و عمر سرویس که در سال ها اندازه گیری می شود و نه ماه ها ترجمه می شود. شیوه های زیر نشان دهنده استانداردی است که توسط تولید کنندگان سیم و کابل با توان بالا در سطح جهانی اتخاذ شده است.

مانیتورینگ سایش پیچ و بشکه

قطر سوراخ بشکه و قطر پرواز پیچ را هر 6 تا 12 ماه با استفاده از ابزارهای کالیبره شده اندازه گیری کنید. هنگامی که فاصله قطری بین پیچ و بشکه از 0.4 تا 0.6 میلی متر بیشتر شود (بسته به قطر پیچ)، قوام خروجی کاهش می یابد و جریان نشتی افزایش می یابد و باعث نوسانات فشار می شود که به عنوان تغییر قطر در کابل تمام شده ظاهر می شود. تعویض پیچ قبل از رسیدن لوله به همان مرحله سایش معمولاً مقرون به صرفه تر از تعویض همزمان هر دو است.

فرکانس تمیز کردن متقاطع

LSZH و ترکیبات رنگدانه‌شده نیاز به جداسازی و تمیز کردن متقاطع هر 8 تا 24 ساعت تولید دارند تا مواد تخریب‌شده از مناطق مرده در قالب و اژدر حذف شوند. ترکیب طبیعی PVC استاندارد روی یک خط تمیز ممکن است بین 200 تا 500 ساعت بین تمیز کردن کامل کار کند. یک چرخه پاکسازی برنامه ریزی شده با استفاده از یک ترکیب پاکسازی پایدار در برابر حرارت قبل از هر خاموش شدن، باقیمانده ها را بدون جداسازی جدا می کند و فاصله سرویس را به میزان قابل توجهی افزایش می دهد.

بازرسی بند بخاری و ترموکوپل

باندهای هیتر و ترموکوپل های معیوب باعث ناهنجاری های ناحیه دما می شوند که اغلب به اشتباه به عنوان مشکلات ترکیبی یا پیچی روی اکسترودر سیم و کابل تشخیص داده می شوند. هر سه ماه یکبار گیره های بخاری را از نظر شل شدن و نقاط داغ بررسی کنید. هر 12 تا 18 ماه یکبار ترموکوپل ها را به طور پیشگیرانه تعویض کنید - هزینه ترموکوپل در مقایسه با ضایعات تولید شده توسط یک منطقه دمایی که از کنترل خارج می شود در یک خط XLPE، ناچیز است.

سرویس درایو و گیربکس

گیربکس های اکسترودر تحت بارهای گشتاور چرخه ای بالا کار می کنند. فواصل تعویض روغن دنده مشخص شده توسط OEM را دنبال کنید، معمولاً هر 4000 تا 8000 ساعت کارکرد. تجزیه و تحلیل لرزش گیربکس دو بار در سال، سایش یاتاقان ها را قبل از خرابی فاجعه بار شناسایی می کند. خرابی گیربکس در خط اکسترودر سیم و کابل با سرعت بالا باعث می شود ساعت ها تا روزها از کار افتادگی برنامه ریزی نشده و آسیب احتمالی به شفت پیچ منجر شود.

کالیبراسیون گیج و تأیید تستر جرقه

گیج های قطر لیزری به کالیبراسیون در برابر اهداف مرجع قابل ردیابی ماهانه نیاز دارند. تست کننده های جرقه باید در ابتدای هر شیفت تولید در برابر یک نقص مصنوعی شناخته شده (یک سوراخ کنترل شده در عایق) تأیید شوند. یک تستر جرقه کالیبره نشده که خرابی های واقعی را از دست می دهد، خطرناک تر از عدم وجود تستر است، زیرا هنگام حمل کابل معیوب، اعتماد کاذب به کیفیت محصول ایجاد می کند.

کیفیت آب خنک کننده

آب خنک کننده در طول زمان رشد بیولوژیکی، رسوبات رسوبی و مواد نرم کننده قابل استخراج را انباشته می کند. رسوب زیستی در داخل محفظه خنک کننده می تواند سطح کابل را با رسوبات آلی آلوده کند که به صورت رگه های سطحی یا شکستگی چسبندگی ظاهر می شوند. رسانایی آب، pH و سطوح بیوسید را در داخل مشخصات حفظ کنید. چرخه‌های تخلیه و تمیز کردن را در سیستم فرورفتگی هر سه ماه یکبار یا بیشتر در خطوط PVC که در آن‌ها استخراج نرم‌کننده در آب زیاد است، انجام دهید.

مشخصات پیچ و بشکه برای ترکیبات مختلف کابل

پیچ و بشکه مهمترین اجزای مکانیکی در هر اکسترودر سیم و کابل هستند. هندسه، متالورژی و عملیات سطحی آنها نرخ خروجی، همگنی ترکیب، پایداری فشار و عمر مفید را تعیین می کند. تعیین پیچ صحیح برای خانواده ترکیب هدف اختیاری نیست - اجرای یک پیچ PVC بر روی یک ترکیب XLPE یا یک ترکیب LSZH مشکلات کیفیتی را ایجاد می کند که با تنظیم مشخصات دما یا سرعت قابل حل نیست.

مشخصات پیچ و بشکه توصیه شده توسط خانواده مرکب برای کاربردهای اکسترودر سیم و کابل
مرکب نسبت L/D نسبت تراکم آستر بشکه سطح پیچ محدوده دمای فرآیند
PVC 20:1 تا 25:1 2.5–3.0:1 دو فلزی استاندارد روکش کروم، جلا داده شده 150-190 درجه سانتیگراد
XLPE 25:1 تا 30:1 2.0–2.5:1 دو فلزی استاندارد آلیاژ تیمار شده با نیترید 200-220 درجه سانتیگراد
LSZH/HFFR 25:1 تا 36:1 2.0–2.8:1 دو فلزی با سایش بالا (60 دقیقه HRC) فولاد سخت شده با آلیاژ بالا 180-210 درجه سانتیگراد
TPU/TPE 20:1 تا 24:1 2.5–3.5:1 دو فلزی استاندارد تحت درمان با نیترید 190-220 درجه سانتیگراد
FEP/ETFE 20:1 تا 24:1 3.0–4.0:1 با روکش PTFE یا آلیاژ نیکل آلیاژ نیکل 340-380 درجه سانتیگراد

نسبت L/D (طول به قطر) یکی از پارامترهای مورد بحث در مشخصات اکسترودر سیم و کابل است. پیچ‌های طولانی‌تر زمان ماندگاری بیشتری را برای ذوب و همگن شدن فراهم می‌کنند، که برای ترکیبات دشواری مانند LSZH با بارگذاری پرکننده 50 تا 65 درصد مفید است. با این حال، پیچ‌های بلندتر نیز ورودی گرمای برشی را افزایش می‌دهند، که می‌تواند باعث ایجاد اتصالات عرضی زودرس در XLPE یا تخریب در PVC حساس به حرارت شود. برخی از تامین کنندگان پیچ هایی با L/D 36:1 به طور خاص برای کاربردهای کف سازی فیزیکی که در آن اختلاط و ذوب دقیق مواد ضروری است، ارائه می دهند. انتخاب درست همیشه به ترکیب خاصی که در حال پردازش است بستگی دارد، نه به یک توصیه جهانی.

v