E-mail: info@gem-cablesolution.com
 Address: خیابان یوفنگ شماره 8، منطقه فناوری پیشرفته، دانگتای، جیانگ سو، چین | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


سیم و کابل در واقع به چه معناست؟
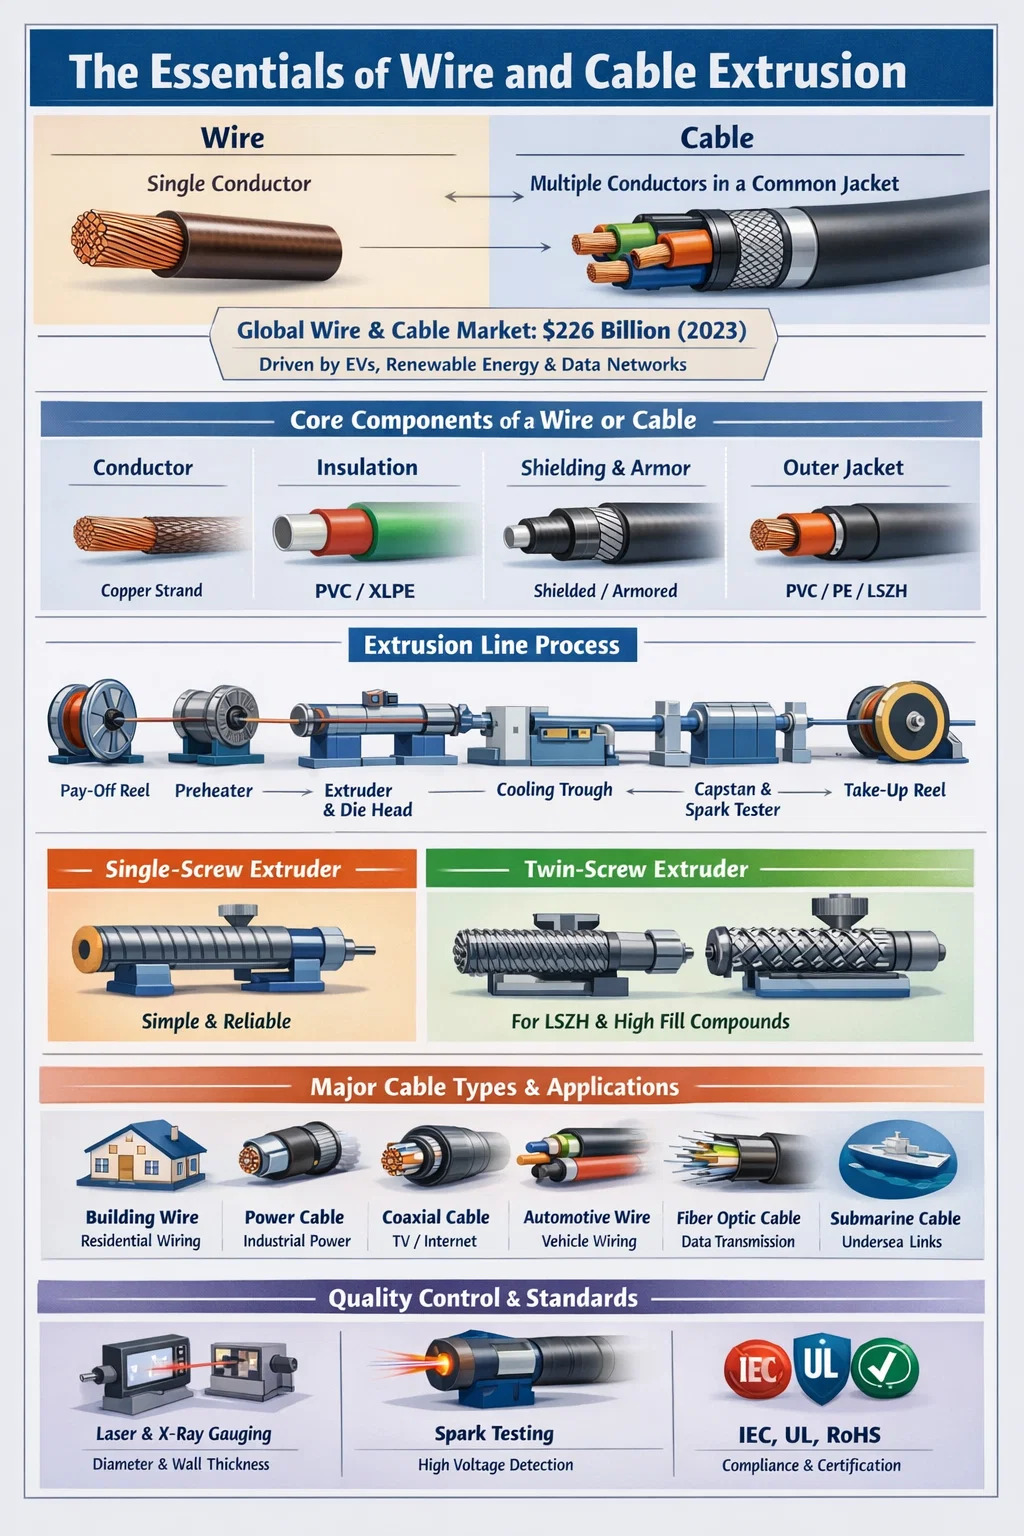
سیم و کابل ستون فقرات زیرساخت های الکتریکی مدرن هستند، با این حال بسیاری از مردم این دو اصطلاح را زمانی که از نظر فنی متمایز هستند به جای یکدیگر استفاده می کنند. سیم یک هادی منفرد است - معمولاً رشتهای از فلز، معمولاً مس یا آلومینیوم - در حالی که یک کابل مجموعهای از دو یا چند هادی است که در یک غلاف یا ژاکت مشترک با هم گروهبندی شدهاند. این تمایز در ساخت، نصب و انطباق با مقررات بسیار اهمیت دارد.
از نظر عملی، یک سیم مسی لخت ممکن است برای اتصال زمین استفاده شود، در حالی که یک کابل چند هسته ای عایق شده با PVC، برق را در یک ساختمان مسکونی حمل می کند. بازار جهانی سیم و کابل تقریباً ارزش گذاری شد 226 میلیارد دلار در سال 2023 و پیش بینی می شود که به طور پیوسته رشد کند، که توسط شهرنشینی، توسعه زیرساخت های برق الکتریکی و پروژه های انرژی تجدید پذیر هدایت می شود. درک تفاوت بین سیم و کابل برای انتخاب مواد، فرآیند تولید و تجهیزات مناسب - از جمله اکسترودر سیم و کابل مناسب، اساسی است.
اجزای اصلی: آنچه یک سیم یا کابل را تشکیل می دهد
چه به یک سیم اتصال ساده یا یک کابل برق با ولتاژ بالا نگاه کنید، ساختار اصلی از یک الگوی ثابت پیروی می کند. هر لایه نقش حفاظتی یا عملکردی خاصی را ایفا می کند.
هادی
هادی هسته فعال الکتریکی است. مس به دلیل رسانایی (تقریباً 58 MS/m) ماده غالب باقی می ماند، اما آلومینیوم به دلیل هزینه کمتر و وزن سبک تر، به طور گسترده در خطوط انتقال هوایی استفاده می شود. هادی ها می توانند جامد یا رشته ای باشند. هادی های رشته ای انعطاف پذیری بهتری را ارائه می دهند و در کاربردهایی که کابل ها اغلب خم می شوند یا جابجا می شوند ترجیح داده می شوند.
عایق
عایق هر هادی را احاطه کرده است تا از نشت الکتریکی و اتصال کوتاه جلوگیری کند. مواد عایق معمولی عبارتند از PVC (پلی وینیل کلرید)، XLPE (پلی اتیلن متقاطع)، LSZH (هالوژن با دود کم) و ترکیبات لاستیکی. انتخاب بستگی به ولتاژ کار، محدوده دما و شرایط محیطی دارد. عایق XLPE می تواند دمای تا 90 درجه سانتی گراد را به طور مداوم و تا 250 درجه سانتی گراد را در شرایط اتصال کوتاه تحمل کند. ، آن را در کابل های فشار متوسط و فشار قوی استاندارد می کند.
سپر و زره
برخی از کابل ها شامل محافظ فلزی (نوار مسی، فویل آلومینیومی یا سیم های بافته شده) برای جلوگیری از تداخل الکترومغناطیسی هستند. کابل های زره پوش یک لایه سیم فولادی یا نوار فولادی برای محافظت مکانیکی در کاربردهای زیرزمینی یا صنعتی اضافه می کنند.
ژاکت بیرونی
ژاکت بیرونی آخرین لایه محافظ است که همه چیز را کنار هم نگه می دارد و در برابر رطوبت، مواد شیمیایی، اشعه ماوراء بنفش و سایش مکانیکی مقاومت می کند. PVC رایج ترین ماده ژاکت در سراسر جهان است، اگرچه PE (پلی اتیلن) و TPU (پلی اورتان ترموپلاستیک) برای کاربردهای تخصصی در حال رشد هستند.
انواع عمده سیم و کابل و کاربردهای آنها
صنعت سیم و کابل طیف وسیعی از انواع محصولات را پوشش می دهد. هر دسته برای مجموعه خاصی از الزامات الکتریکی، مکانیکی و محیطی طراحی شده است.
| نوع کابل | برنامه معمولی | عایق Material | محدوده ولتاژ |
|---|---|---|---|
| سیم ساختمان (NM-B، THHN) | سیم کشی مسکونی | پی وی سی / نایلون | تا 600 ولت |
| کابل برق | توزیع برق صنعتی | XLPE / EPR | 1 کیلو ولت - 500 کیلو ولت |
| کابل کواکسیال | تلویزیون، اینترنت، سیگنال RF | فوم PE / PE جامد | ولتاژ پایین |
| سیم خودرو | دسته سیم خودرو | PVC / XLPE / TPU | 12 ولت - 800 ولت (EV) |
| کابل فیبر نوری | انتقال داده | LSZH / PE | N/A (نوری) |
| کابل زیردریایی | پیوندهای برق/داده زیر دریا | XLPE | تا 525 کیلوولت (HVDC) |
هر یک از این دسته ها به فرآیند اکستروژن خاصی نیاز دارند و اکسترودر سیم و کابل مورد استفاده باید با ویسکوزیته مواد، ضخامت دیواره مورد نیاز و سرعت تولید مطابقت داشته باشد.
نقش الف اکسترودر سیم و کابل در تولید
اکسترودر سیم و کابل قطعه مرکزی تجهیزات در خط تولید است. وظیفه اصلی آن اعمال عایق، پوشش یا سایر لایه های پلیمری بر روی یک هادی با ذوب مواد گرمانرم یا ترموست و فشار دادن آن از طریق قالب در اطراف سیم با سرعت بالا است. بدون یک اکسترودر با پیکربندی مناسب، دستیابی به ضخامت دیواره، چسبندگی خوب و خواص مکانیکی مورد نیاز استانداردهایی مانند IEC 60228، UL 44 یا RoHS غیرممکن است.
یک خط اکستروژن سیم و کابل معمولی شامل اجزای زیر است که به ترتیب کار می کنند: یک قرقره پرداخت که هادی لخت را تغذیه می کند، یک پیش گرمکن، خود اکسترودر با سر قالب خود، یک مخزن خنک کننده، یک کاپستان یا واحد حمل و نقل، یک تستر جرقه برای تشخیص عیب، و یک قرقره جذب. هر ایستگاه باید دقیقاً همگام شود. حتی یک تغییر 5 درصدی در سرعت خط می تواند باعث انحراف ضخامت دیوار شود که الزامات تحمل ابعادی را برآورده نمی کند.
اکسترودرهای تک پیچ در مقابل اکسترودرهای دو پیچ
رایج ترین پیکربندی در تولید سیم و کابل، این است اکسترودر تک پیچ ، که به دلیل سادگی، قابلیت اطمینان و هزینه نگهداری پایین مورد علاقه است. ماشین های تک پیچ PVC، PE، XLPE و اکثر مواد استاندارد ژاکت را به طور موثر اداره می کنند. نسبت L/D پیچ (طول به قطر) معمولاً از 20:1 تا 30:1 برای کاربردهای سیم و کابل متغیر است.
اکسترودرهای دو مارپیچ، هم دوار و هم ضد چرخش، زمانی استفاده میشوند که ترکیب نیاز به اختلاط شدید داشته باشد - به عنوان مثال، هنگام تولید ترکیبات LSZH (هالوژن بدون دود کم) که حاوی بارهای زیادی از پرکنندههای معدنی مانند ATH (تری هیدرات آلومینیوم) است. این پرکنندهها میتوانند بیش از 60 درصد وزنی در ترکیب داشته باشند، که پراکندگی کامل را برای رعایت استانداردهای عملکرد آتش مانند EN 60332 ضروری میسازد.
اکستروژن پشت سر هم و دو لایه
برای کابل هایی که به دو لایه پلیمری مجزا نیاز دارند - مانند یک لایه نیمه رسانا به اضافه یک لایه عایق در کابل های فشار متوسط - از اکستروژن پشت سر هم (دو اکسترودر به صورت سری) یا اکستروژن سه لایه (سه اکسترودر که یک سر قالب مشترک را به طور همزمان تغذیه می کنند) استفاده می شود. اکستروژن سهگانه تضمین میکند که سه لایه در حالی که هنوز داغ هستند به هم متصل میشوند، که برای کابلهای XLPE که در آن رابطها باید تمیز و بدون خالی باشند برای جلوگیری از تخلیه جزئی در ولتاژ بالا ضروری است.
پارامترهای فنی کلیدی یک اکسترودر سیم و کابل
هنگام تعیین یا ارزیابی یک اکسترودر سیم و کابل، چندین پارامتر فنی تعیین می کنند که آیا دستگاه برای یک محصول معین و نیاز توان عملیاتی مناسب است یا خیر.
- قطر پیچ: محدوده از 30 میلی متر برای عایق سیم خوب تا 150 میلی متر یا بزرگتر برای پوشش کابل های سنگین. قطر پیچهای بزرگتر، توان عملیاتی بالاتری را ارائه میکنند، اما به قدرت درایو بیشتری نیاز دارند.
- نسبت L/D: نسبت L/D بالاتر باعث نرمی و اختلاط بهتر می شود. برای PVC، 24:1 تا 28:1 معمولی است. برای PE و XLPE، 25:1 تا 30:1 رایج است.
- دور پیچ و سرعت خروجی: اکسترودرهای مدرن با سرعت بالا برای سیم مخابراتی میتوانند با سرعتهای پیچی بیش از 200 دور در دقیقه کار کنند و برای عایقسازی دیواره نازک روی هادیهای کوچک، به سرعت خط 1000 متر در دقیقه یا بیشتر دست مییابند.
- مناطق دما: بشکه به چندین ناحیه گرمایش کنترل شده مستقل (معمولاً 4 تا 8) تقسیم می شود. کنترل دقیق منطقه از تخریب حرارتی مواد حساس به حرارت مانند PVC که در دمای بالای 200 درجه سانتیگراد شروع به تخریب می کند، جلوگیری می کند.
- طراحی سر قالب: سر قالب های تحت فشار و سر قالب های لوله اهداف مختلفی را انجام می دهند. قالب های فشاری تماس صمیمی بین عایق و هادی ایجاد می کند. قالب های لوله یک شکاف هوایی کوچک ایجاد می کنند و در جایی استفاده می شوند که عایق نباید به هادی بچسبد.
- سیستم درایو: درایوهای بردار AC با بازخورد حلقه بسته اکنون استاندارد هستند و امکان کنترل دقیق سرعت و بهبود بهره وری انرژی 15 تا 25٪ را در مقایسه با سیستم های درایو DC قدیمی تر فراهم می کنند.
انتخاب مواد نیز بر طراحی اکسترودر تأثیر می گذارد. PVC حساس به برش است و برای جلوگیری از گرمای بیش از حد موضعی نیاز به هندسه دقیق پیچ دارد. XLPE که برای اتصال متقابل از طریق لوله های CV (ولکانیزاسیون مداوم) در نظر گرفته شده است باید در دمای مذاب کنترل شده پردازش شود تا از ایجاد پیوندهای عرضی زودرس در داخل اکسترودر جلوگیری شود - پدیده ای به نام "سوختگی".
فناوری های پیوند متقابل در اکستروژن کابل
برای کابل های برق با ولتاژ متوسط و بالا، اتصال عرضی عایق پلی اتیلن آن را از یک ترموپلاستیک به یک ترموست تبدیل می کند و مقاومت حرارتی و عملکرد الکتریکی طولانی مدت آن را به طور چشمگیری بهبود می بخشد. اکسترودر سیم و کابل باید با روش اتصال متقابل انتخاب شده سازگار باشد.
پیوند متقابل پراکسید (خطوط CV)
پرکاربردترین روش برای کابل های فشار قوی. پس از اینکه اکسترودر ترکیب XLPE را اعمال کرد، کابل از یک لوله ولکانیزاسیون پیوسته (CV) پر از نیتروژن با فشار بالا (معمولاً 12-6 بار) و دمای تا 300 درجه سانتیگراد عبور می کند. پراکسید تجزیه می شود و پیوندهای عرضی کووالانسی بین زنجیره های پلی اتیلن ایجاد می کند. خطوط CV برای کابل های EHV (ولتاژ فوق العاده بالا) می تواند 200 متر یا بیشتر باشد. برای فراهم کردن زمان ماند کافی برای اتصال متقابل کامل قبل از سرد شدن.
پیوند متقابل سیلان (مونوسیل و سیوپلاس)
یک روش اقتصادی تر که برای کابل های فشار ضعیف و متوسط استفاده می شود. در فرآیند مونوسیل، پیوند سیلان در داخل یک اکسترودر با طراحی خاص اتفاق میافتد و اتصال عرضی با غوطهور کردن کابل تمام شده در آب داغ یا بخار تکمیل میشود. این امر از نیاز به لوله CV جلوگیری می کند و برای حجم های تولید کوچکتر مناسب است.
پیوند متقابل پرتو الکترونی (EB).
برای عایق سیم دیواره نازک در مصارف خودروسازی، هوافضا و نظامی استفاده می شود. پس از اکستروژن، کابل از یک شتاب دهنده الکترونی عبور می کند که عایق را با الکترون های پرانرژی بمباران می کند و باعث ایجاد اتصال متقاطع بدون استفاده از مواد شیمیایی می شود. اتصال متقابل EB سیم هایی را تولید می کند که درجه حرارت آنها تا 150 درجه سانتیگراد یا بالاتر است، که برای کاربردهای خودرو در نزدیکی منابع گرما مهم است.
عایق and Jacketing Materials: How They Affect Extruder Selection
انتخاب مواد به طور مستقیم نوع و پیکربندی اکسترودر سیم و کابل مورد نیاز را تعیین می کند. هر پلیمر دارای رفتار مذاب، پنجره های دمای پردازش و حساسیت به برش و تخریب است.
پی وی سی (پلی وینیل کلراید)
پی وی سی بیش از 40 درصد از مواد عایق و روکش مصرفی جهانی در صنعت سیم و کابل را تشکیل می دهد. مقرون به صرفه است، به شکل ترکیبی مقاوم در برابر شعله است و پردازش آن آسان است. دمای پردازش معمولاً از 160 درجه سانتیگراد تا 190 درجه سانتیگراد متغیر است. ترکیبات پی وی سی در طیف وسیعی از مقادیر سختی Shore A (از 60 برای گریدهای انعطاف پذیر تا 95 برای انواع سخت) در دسترس هستند. پیچ های مورد استفاده برای پی وی سی معمولاً طرح هایی با فشار کم هستند تا از گرمای برشی بیش از حد جلوگیری شود.
PE و HDPE
پلی اتیلن خواص دی الکتریک عالی و مقاومت در برابر رطوبت را ارائه می دهد و آن را به انتخاب استاندارد برای کابل های مخابراتی و کابل های توزیع زیرزمینی تبدیل می کند. روکشهای HDPE به دلیل ترکیبی از سختی و مقاومت شیمیایی در کابلهای ولتاژ متوسط و کابلهای فیبر نوری رایج هستند. دمای پردازش برای PE بسته به شاخص مذاب از 180 درجه سانتیگراد تا 230 درجه سانتیگراد است.
ترکیبات LSZH
مواد بدون هالوژن کم دود در کاربردهایی مانند تونلها، ساختمانهای عمومی و کشتیهای دریایی که دود سمی ناشی از سوزاندن PVC میتواند تهدید کننده زندگی باشد، الزامی است. ترکیبات LSZH معمولاً بر پایه EVA (اتیلن وینیل استات) یا ترکیبات پلی الفین هستند که به شدت با ATH یا MDH (دی هیدروکسید منیزیم) به عنوان بازدارنده شعله بارگذاری شده اند. این پرکننده ها پردازش ترکیبات LSZH را به میزان قابل توجهی سخت تر می کنند ، نیاز به اکسترودرهای دو مارپیچ یا ماشین های تک پیچی با طراحی ویژه با پیچ های مانع و گیربکس های با گشتاور بالا.
TPU و الاستومرهای تخصصی
پلی یورتان ترموپلاستیک مقاومت در برابر سایش و انعطاف پذیری فوق العاده ای را ارائه می دهد و آن را به یک ماده ژاکت ترجیحی برای زنجیره های کششی، کابل های روباتیک و کاربردهای دریایی تبدیل می کند. TPU به کنترل دقیق دما نیاز دارد زیرا پنجره پردازش آن باریک است - معمولاً 180 درجه سانتیگراد تا 210 درجه سانتیگراد - و اگر مواد از قبل به درستی خشک نشده باشند، گرمای بیش از حد باعث تخریب هیدرولیتیک می شود. رطوبت قبل از پردازش باید کمتر از 0.02٪ باشد.
کنترل کیفیت در اکستروژن سیم و کابل
کنترل کیفیت در تولید سیم و کابل اختیاری نیست - توسط استانداردهای بین المللی الزامی است و مستقیماً با ایمنی مرتبط است. یک کابل با عایق کمتر ممکن است به طور فاجعهباری در سرویس از کار بیفتد و باعث آتشسوزی الکتریکی یا تلفات شود.
سیستم های اندازه گیری درون خطی
خطوط اکستروژن مدرن با استفاده از فناوری لیزر یا اشعه ایکس به قطر سنج های خطی مجهز شده اند. گیج های لیزری قطر بیرونی را در دو یا سه محور به طور همزمان اندازه گیری می کنند و داده ها را به کنترل سرعت خط و خروجی اکسترودر برمی گرداند. الزامات تحمل برای بسیاری از انواع کابل ± 0.05 میلی متر یا محکم تر است ، که به جای اندازه گیری دستی دوره ای به کنترل حلقه بسته بلادرنگ نیاز دارد.
ضخامت سنجهای دیوار اشعه ایکس با اندازهگیری ضخامت دیواره عایق در چهار یا چند صفحه به طور همزمان بیشتر پیش میروند و خارج از مرکز را تشخیص میدهند - شرایطی که هادی خارج از مرکز عایق است. خروج از مرکز بیش از حدهای مشخص شده می تواند باعث خرابی دی الکتریک در ولتاژ بالا شود.
تست جرقه
هر هادی عایق شده از طریق یک تست کننده جرقه (که آشکارساز تعطیلات نیز نامیده می شود) در خط تولید عبور می کند. یک الکترود ولتاژ بالا کابل را احاطه کرده و یک ولتاژ آزمایشی DC یا AC اعمال می کند. سوراخها، حفرهها یا آلودگیهایی که عایق را میشکنند، باعث تخلیه جرقه میشوند، شمارنده را تحریک میکنند و گاهی اوقات خط را متوقف میکنند. ولتاژ تست جرقه معمولاً از 1 کیلو ولت برای سیم فشار ضعیف تا 25 کیلو ولت یا بالاتر برای عایق کابل فشار متوسط متغیر است. مطابق با استانداردهایی مانند IEC 60885-2.
هادی Resistance and Insulation Resistance Testing
آزمایشهای آفلاین شامل اندازهگیری مقاومت DC هادی (برای تأیید سطح مقطع و خلوص مواد در برابر IEC 60228) و آزمایش مقاومت عایق با استفاده از یک مگاهمسنج است. یک کابل خوب با عایق PVC باید مقادیر مقاومت عایق را در صدها مگا اهم در هر کیلومتر در دمای محیط نشان دهد.
استانداردها و گواهینامه های سیم و کابل
صنعت سیم و کابل توسط یک چارچوب جامع از استانداردهای ملی و بین المللی اداره می شود. انطباق برای دسترسی به بازار در اکثر کشورها مورد نیاز است و توسط آزمایشگاههای آزمایش شخص ثالث تأیید میشود.
- استانداردهای IEC (کمیسیون بین المللی الکتروتکنیکی): IEC 60228 مشخصات هادی را پوشش می دهد. IEC 60502 کابل های برق تا 30 کیلو ولت را پوشش می دهد. IEC 60332 تست های انتشار شعله را پوشش می دهد.
- استانداردهای UL (Anderwriters Laboratories, USA): UL 44 سیم ها و کابل های عایق حرارتی را پوشش می دهد. UL 83 سیم عایق گرمانرم را پوشش می دهد. UL 1581 استاندارد مرجع برای سیم و کابل برق است.
- RoHS و REACH: مقررات زیست محیطی محدود کننده مواد خطرناک، از جمله تثبیت کننده های سرب در PVC - یک چالش انطباق که فرمول مجدد بسیاری از ترکیبات سیم را در اروپا و به طور فزاینده ای در آسیا ایجاد کرده است.
- CPR (مقررات محصولات ساختمانی، اتحادیه اروپا): از سال 2017، کابل های مورد استفاده در ساخت و ساز در اتحادیه اروپا باید دارای نشان CE باشند و برای عملکرد واکنش در برابر آتش طبقه بندی شوند (کلاس های Aca تا Fca).
- استانداردهای خودرو: ISO 6722 و LV 216 بر سیم خودرو استفاده می شود که در سیستم های 12 ولت و 48 ولت استفاده می شود. برای سیم کشی ولتاژ بالا EV، ISO 19642 و USCAR-2 به طور فزاینده ای ارجاع می شوند.
تولیدکنندگان باید مستند کنند که فرآیند اکستروژن، فرمولاسیون مواد و محصول نهایی آنها همگی استانداردهای قابل اجرا را دارند. این نیاز به سوابق دقیق فرآیند، کابلهای نمونه حفظ شده و ممیزیهای دورهای شخص ثالث دارد.
محرک های رشد: جایی که تقاضا برای سیم و کابل در حال افزایش است
چندین روند عمده جهانی در حال ایجاد تقاضای پایدار و شتاب دهنده برای محصولات سیم و کابل و در نتیجه برای اکسترودرهای سیم و کابل با کارایی بالا هستند که قادر به تولید انواع محصول مورد نیاز با هزینه رقابتی هستند.
سیم کشی خودروهای برقی
یک وسیله نقلیه موتور احتراق داخلی معمولی دارای حدود 1.5 تا 2 کیلومتر سیم در دسته سیم خود است. یک وسیله نقلیه الکتریکی با باتری کامل، با توزیع برق با ولتاژ بالا، سیستم مدیریت باتری و زیرساخت شارژ، میتواند به 3 تا 4 کیلومتر سیم در هر وسیله نقلیه . با پیشبینی فروش جهانی خودروهای برقی تا سال 2030 به 30 میلیون دستگاه در سال، این نشاندهنده تقاضای عظیم و رو به رشد برای سیمهای کلاس خودرو و اکسترودرهایی است که آن را تولید میکنند.
زیرساخت انرژی های تجدیدپذیر
مزارع بادی فراساحلی برای اتصال توربین ها به یکدیگر و به ساحل به کابل های زیردریایی با قطر زیاد نیاز دارند. یک پروژه بادی دریایی منفرد ممکن است به صدها کیلومتر کابل بین آرایه ای 33 کیلوولت و یک کابل صادراتی با ولتاژ بالا نیاز داشته باشد که می تواند 100 کیلومتر یا بیشتر تا نقطه اتصال به شبکه خشکی کشیده شود. مواد و فرآیندهای درگیر - به ویژه اکستروژن سهگانه سیستمهای عایق XLPE - پیچیدهترین پیکربندیهای اکسترودر سیم و کابل موجود را میطلبد.
مرکز داده و گسترش شبکه 5G
رشد انفجاری زیرساختهای رایانش ابری و هوش مصنوعی تقاضای بیسابقهای را برای کابلهای برق و سیگنال مرکز داده ایجاد میکند. در همین حال، راه اندازی شبکه 5G به مقادیر زیادی کابل فیبر نوری و کابل کواکسیال برای اتصالات ایستگاه پایه نیاز دارد. هر دو محصول به اکستروژن دقیق عایق دیواره نازک در سرعت های بالا نیاز دارند.
نوسازی شبکه و برق رسانی
دولتها در سراسر جهان سرمایهگذاری زیادی برای ارتقای زیرساختهای قدیمی انتقال و توزیع برق انجام میدهند. ایالات متحده به تنهایی بیش از 65 میلیارد دلار نیاز سرمایه گذاری در شبکه را تحت قوانین زیرساخت اخیر شناسایی کرده است. بخش عمده ای از این سرمایه گذاری مستقیماً به کابل های توزیع ولتاژ متوسط زیرزمینی و کابل های انتقال فشار بالا سرازیر می شود - که همگی در خطوط اکستروژن سیم و کابل تولید می شوند.
انتخاب اکسترودر سیم و کابل مناسب: ملاحظات عملی
انتخاب یک اکسترودر سیم و کابل یک سرمایه گذاری قابل توجه است - ماشین آلات تولید کنندگان معتبر از 100000 دلار برای یک راه اندازی اولیه تک پیچ تا چندین میلیون دلار برای یک خط اکستروژن کامل کابل ولتاژ بالا متغیر است. این تصمیم باید نیازمندیهای فعلی محصول، تغییرات پیشبینیشده ترکیب محصول و پشتیبانی خدمات بلندمدت را در نظر بگیرد.
اکسترودر را با مواد خود مطابقت دهید
یک اکسترودر منفرد را نمی توان برای هر دو ترکیب PVC و LSZH بدون تغییر پیچ پیکربندی کرد. اگر تولید شما شامل مواد متعددی است، یا برای خطوط اختصاصی برنامه ریزی کنید یا روی سیستم های پیچ و بشکه ای با تعویض سریع سرمایه گذاری کنید. بسیاری از تولیدکنندگان سرهای اکستروژن مدولار و پیکربندیهای چند پیچی را برای ارائه انعطافپذیری بدون تکرار خط کامل ارائه میکنند.
اتوماسیون و ادغام صنعت 4.0 را در نظر بگیرید
اکسترودرهای سیم و کابل مدرن به طور فزاینده ای با اتصال OPC-UA عرضه می شوند که امکان تبادل بلادرنگ داده با MES (سیستم های اجرایی ساخت) و پلت فرم های مدیریت کیفیت را فراهم می کند. کنترل خودکار حلقه بسته بر اساس دادههای اندازهگیری درون خطی، نرخ ضایعات و وابستگی به مهارت اپراتور را کاهش میدهد. برخی از تولید کنندگان کاهش قراضه را گزارش می کنند 30-50٪ پس از اجرای کنترل قطر حلقه بسته در مقایسه با تنظیم دستی.
پشتیبانی پس از فروش و در دسترس بودن قطعات یدکی را ارزیابی کنید
اکسترودری که در صورت فرسودگی پیچ یا بشکه نمی تواند به سرعت سرویس شود، مسئولیت تولید است. اجزای سایش - پیچها، بشکهها، نوکهای سر متقاطع و قالبها - مواد مصرفی در اکستروژن سیم هستند، بهویژه هنگام اجرای ترکیبات پر ساینده. تأیید کنید که سازنده یا یک توزیعکننده منطقهای این قطعات را ذخیره میکند و زمانهای تحویل را در محاسبه هزینه کل مالکیت خود لحاظ کنید.
پیشرو تولید کنندگان اکسترودر سیم و کابل شامل Maillefer (بخشی از Nextrom)، Troester، Rosendahl Nextrom، Davis-Standard و چندین تولیدکننده چینی مانند Taiyuan Heavy Industry و Dalian Rubber & Plastics Machinery. هر کدام تعادل های متفاوتی از سطح فناوری، قیمت و قابلیت خدمات منطقه ای را ارائه می دهند.
 مرتبط محصولات